 HOT
 XZ-150 · 2026-11-17 · +86 21 5748 2007
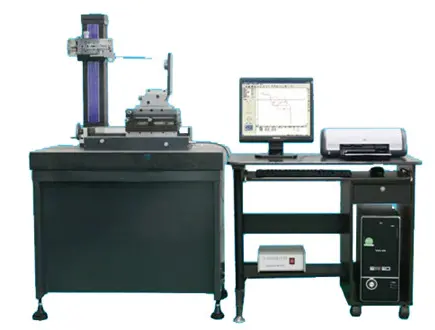
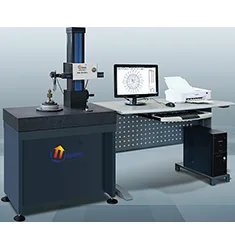
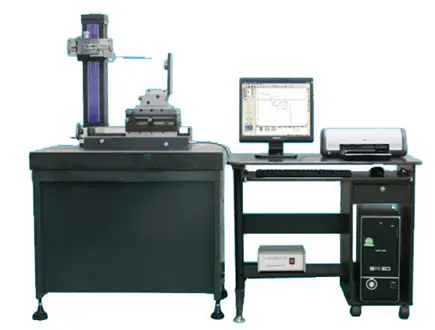
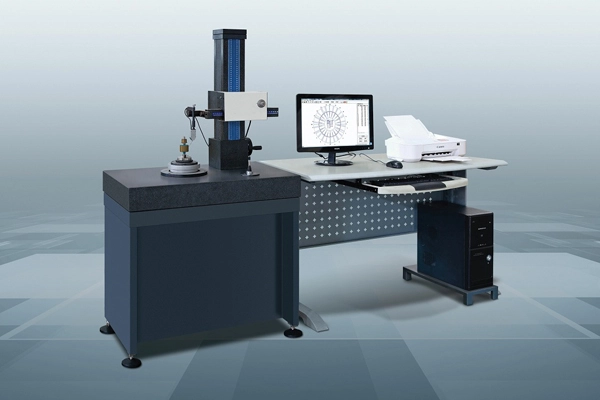
XZ-150 表面轮廓测量仪
表面轮廓测量仪
型号XZ-150
- 测量 范围轴 / mm / Φ1~Φ100
- 套mm / ≤Φ200
- 最大加工长度mm / 140
- 气浮 工作台X轴导轨移动直线度 / μm/m / 0.3/80
提交即表示同意我们按隐私政策处理您的联系信息。
01
产品概述
一、XZ-150轮廓仪-形状测量仪应用范围:
XZ-150轮廓仪-形状测量仪该型仪器可测量各种机械零件的素线和截面轮廓形状参数,可测量各种零件的直线度、倾斜角、角度、凸度、曲率半径、沟心距、槽宽、槽深等。在轴承行业中可测量各种零件的直线度、平行度、倾斜度、角度处理、圆处理(直线到切线的距离、圆心到圆心距离、圆弧半径、交点到圆的心距离、圆心到直线距离)、点线处理(交点到直线距离、交点到圆心距离、两直线交点、交点与交点距离)、对数曲线、槽宽、槽深、沟边距、沟心距、倾斜度、水平距离、垂直距离等形状参数。
二、XZ-150轮廓仪-形状测量仪主要特点:
2.1 具有XZ-230型仪器的检测功能,体积小、成本低,较适合中小型企业;
2.2直线运动导轨采用精密气浮导轨,精度保持长久,直线移动精度高,仪器使用寿命长;
2.3直线运动导轨位移数据采集采用精密直线光栅,定位精度高,稳定性好;
2.4仪器采用WINDOWS系统操作平台,专业测量软件,测量界面简洁直观,操作便捷;可以实时显示图形数据、存盘留档、随时打印,图形分析报告,直观清晰;
2.5测量结果可根据标注需要任意旋转。
2.6强大的误差补偿功能,使测量结果更精确;
2.7测量操作设置鼠标和键盘快捷操作,用户可根据操作习惯自由选择;
2.8设计特殊装配夹具,方便工件的装夹调整,大大提高了测量效率;
2.9使用范围广,测量范围大;
三、仪器技术参数
名称
单位
参数
备注
测量
范围
轴
mm
Φ1~Φ100
套
mm
≤Φ200
最大加工长度
mm
140
气浮
工作台
X轴导轨移动直线度
μm/m
0.3/80
X轴移动距离精度
(光栅尺国产)
分辨率
μm
1μm
精度
mm
5μm/全行程
承重
kg
50
X轴(工作台水平横向移动)
mm
140
传感器
测针上下移动(量程)
mm
6
量程与分辨率之比
1/65536
其它
测量精度(半径误差)
%
0.1~1
重复测量精度
%
3
测量速度
mm/s
0.2~0.4
分3档选择
电源
kW
0.5
220V,50Hz
气源压力
MPa
≥0.5
一、XZ-150轮廓仪-形状测量仪应用范围:
02
技术参数
| 测量 范围 | 轴 / mm / Φ1~Φ100 |
|---|---|
| 套 | mm / ≤Φ200 |
| 最大加工长度 | mm / 140 |
| 气浮 工作台 | X轴导轨移动直线度 / μm/m / 0.3/80 |
| X轴移动距离精度 (光栅尺国产) | 分辨率 / μm / 1μm |
| 精度 | mm / 5μm/全行程 |
| 承重 | kg / 50 |
| X轴(工作台水平横向移动) | mm / 140 |
| 传感器 | 测针上下移动(量程) / mm / 6 |
| 量程与分辨率之比 | 1/65536 |
| 其它 | 测量精度(半径误差) / % / 0.1~1 |
| 重复测量精度 | % / 3 |
| 测量速度 | mm/s / 0.2~0.4 / 分3档选择 |
| 电源 | kW / 0.5 / 220V,50Hz |
| 气源压力 | MPa / ≥0.5 |
* 结果由规则引擎与产品库匹配生成,仅供初选;最终以工程师确认为准。
03
产品原理
触针式粗糙度仪以金刚石触针(尖端半径 2μm 或 5μm)在恒定测力下划过被测表面,触针随微观起伏上下移动,电感式传感器把位移转换为电信号,经放大、滤波后得到轮廓曲线。滤波器按 GB/T 10610 采用高斯滤波(或 2RC 相位修正),以截止波长 λc 分离粗糙度与波纹度,再在取样长度内计算 Ra、Rz、Rq、Rt、RSm 等参数。
轮廓仪在同一根高精度导轨上同时采集粗糙度与宏观轮廓:可评价直线度、圆弧半径、角度、沟槽深度与间距。大量程机型(X 行程 160–300mm、Z 量程 ±5mm)适合大型轴类、轧辊与模具型面。
- λc 选择:Ra 0.1–2μm 用 0.8mm;2–10μm 用 2.5mm;>10μm 用 8mm。
- 测力:常规 0.75mN,软材料用 0.4mN 以下。
- 方向:一般垂直于加工纹理方向测量。
04
动图流程
- 清洁与调平:无绒布擦拭,工件置于平台,调整至与导轨平行(误差 <1°)。
- 选截止波长:按预估 Ra 选 λc 与取样长度(通常 5×λc)。
- 触针下降:自动下降接触表面,测力稳定后清零。
- 扫描:匀速滑行,采集轮廓数据。
- 滤波与计算:高斯滤波分离粗糙度,输出 Ra/Rz/Rq。
- 多点平均:同一表面测 3 处,取平均值作为结果。
05
计算方法与公式
① Ra(轮廓算术平均偏差):Ra = (1/l)∫₀ˡ|z(x)|dx;离散采样时 Ra = (1/n)Σ|zi|。例:5 点采样 2、4、3、5、1 μm → Ra = 3 μm。
② Rz:取样长度内 5 个最高峰与 5 个最深谷的幅值平均(GB/T 3505 新定义 Rz 即最大轮廓峰谷高)。
③ Rmr 载荷曲线:给定截面高度 c 上的材料长度比,评定配合面的承载能力。
④ 滤波:高斯滤波 λc=0.8 / 2.5 / 8 mm 对应粗糙度与波纹度的分离;λs 抑制噪声。
⑤ 圆度评定:最小二乘圆半径差、最小区域(MZ)与最小外接/内接圆;空气主轴回转误差应小于被测公差的 1/5。
06
标准规范
| 标准号 | 名称 | 用途 |
|---|---|---|
| GB/T 1031-2009 | 表面粗糙度 参数及其数值 | 参数与允许值 |
| GB/T 3505-2009 | 表面结构 轮廓法 术语定义 | 术语 |
| GB/T 10610-2009 | 表面结构 轮廓法 评定表面结构的规则和方法 | 滤波与评定 |
| ISO 4287 | Surface texture — profile method: terms | 出口项目 |
| ISO 4288 | Rules and procedures for assessment | 取样长度 |
07
选型方案
① 先分清三个量:粗糙度(Ra/Rz/Rmr,μm 级,看表面微观)、波纹度(W,0.1~10 μm 级,看中频起伏)、形状误差(圆度/圆柱度,看宏观几何)。三者要用不同仪器或不同滤波,混在一起谈必然选错。
② 轮廓仪与圆度仪不能互相替代:轮廓仪测直线方向的 Ra/Rz 与轮廓形状(XZ、CX 系列);圆度仪测回转体的圆度、圆柱度、同轴度(Y90 系列)。缸孔既要圆度又要粗糙度,就得两台或一台复合机型。
③ 传感器量程决定能测什么:只测 Ra 用 ±50 μm 量程足够;要测深槽、台阶、大圆弧需 ±500 μm 以上;测镜面(Ra<0.01)要低噪声传感器与隔振台。
④ 行程与承重:小型件选 XZ-150;中型缸筒、轴类选 XZ-230/XZ-150G;大型件(>1 m)选 Y901200 或定制平台。
⑤ 软件必须支持标准评定:GB/T 1031、ISO 4287 的 Ra/Rz/Rq/Rsk/Rku/Rmr 全套参数;圆度按 GB/T 7234(最小区域/最小二乘/最小外接/最大内切四种评定)。
⑥ 现场使用:车间环境需防振与防尘,便携式机型(DY-300)适合大件现场,但精度低于台式。
| 型号 | 类型 | 测量能力 | 典型对象 |
|---|---|---|---|
| XZ-150 / XZ-150G | 粗糙度轮廓仪 | Ra/Rz + 轮廓 | 小型精密件 |
| XZ-230 | 粗糙度轮廓仪 | Ra/Rz + 大行程轮廓 | 中型轴类、缸筒 |
| CX-1(S) / CX-1(G) | 粗糙度仪 | Ra/Rz/Rmr | 车间抽检 |
| CX-3/100 / CX-3/160 | 粗糙度轮廓仪 | Ra + 轮廓 + 台阶 | 阀芯、密封面 |
| 2207 / 2302A | 圆度仪 | 圆度/圆柱度 | 轴承套圈、轴颈 |
| Y9025B/C/D | 圆度仪 | 圆度/同轴度/波纹度 | 精密主轴、缸孔 |
| Y9060 / Y901200 | 大型圆度仪 | 大直径圆度 | 风电轴承、大法兰 |
| DY-300 | 便携 | Ra/Rz | 现场大件 |
测量结果为什么对不上:截止波长(λc)选错、评定长度不够、测头半径不匹配、工件未调平,这四个原因占现场争议的八成。
08
检测方法
准备:用无水乙醇清洁表面,去除油污与切屑;工件温度与环境一致(±2℃);检查触针是否磨损(放大 20 倍观察)。
设置:按 GB/T 1031 由 Ra 预期值选 λc:Ra≤0.1μm 用 0.25mm;0.1–2μm 用 0.8mm;2–10μm 用 2.5mm;>10μm 用 8mm。评定长度取 5×λc。
测量:触针垂直于加工纹理,缓慢下降,确认测力稳定后开始;同一表面至少在 3 个不同位置测量,取算术平均;对圆柱面需注意母线方向。
判定:按图纸标注的 Ra 上限判定,单个值不得超过上限的 1.2 倍;有争议时以轮廓仪 + 标准样板复核。
质控:每日用标准粗糙度样板(Ra 0.4/1.6/6.3)核对,偏差超 5% 需校准;触针每 12 个月更换或检定。
09
行业应用
- 液压与气动:阀芯、缸筒、阀块的 Ra/Rz 与 Rmr(材料比率),直接影响泄漏量与油膜承载。
- 轴承与主轴:滚道圆度、圆柱度、波纹度,波纹度是振动噪声的主因,需单独评价。
- 发动机与变速箱:缸孔圆度/圆柱度、曲轴轴颈圆度、连杆大头孔形状误差。
- 密封面:O 圈槽底粗糙度、法兰密封面波纹度,影响密封可靠性。
- 光学与半导体:镜面 Ra ≤0.005 μm、平面度与波纹度,需高分辨率传感器与隔振平台。
- 模具与注塑:型腔抛光面 Ra、拔模面纹理方向,直接影响脱模与外观。
- 增材制造:打印表面 Ra 与支撑残留,用于后处理工艺验证。
- 刀具与涂层:刃口钝化半径、涂层表面粗糙度与结合强度相关性。
10