
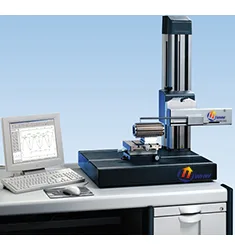
该厂换向阀阀芯外圆 Ra 要求 0.2~0.4 μm,实测都在范围内,但整机台架试验的泄漏量一直偏高,怀疑是表面「尖峰多、承载面积小」。
方案:CX-3/100 粗糙度轮廓仪,除 Ra/Rz 外增加 Rmr(材料比率)与 Rpk/Rvk 参数,按 ISO 13565 评价平台化程度;同时用轮廓功能测圆度与直线度。
结果:Ra 0.31 μm 合格,但 Rmr(2cr) 仅 42%(要求 ≥60%),属典型「尖峰未去除」;调整珩磨油石粒度与往复速度后 Rmr 升到 68%,泄漏量下降 60%,台架一次通过率从 72% 提升到 96%。


