
某柴油机批次出现机油消耗偏高(≥0.3% 燃油消耗),拆检发现缸壁有均匀的纵向条纹,怀疑珩磨质量问题,但圆度仪只测圆度看不出原因。
方案:Y9025C 圆度仪测上/中/下三个截面的圆度与圆柱度,并对圆周轮廓做谐波分析(2~50 阶),同时测 Ra 与 Rz 判断网纹是否正常。
结果:圆度 6.5 μm 合格,但 6 阶谐波幅值达 3.2 μm(正常 ≤1.5),对应珩磨头 6 条油石的不平衡;更换并动平衡珩磨头后 6 阶降到 1.1 μm,机油消耗下降 35%,该指标已纳入珩磨工序日常监控。
Y9025C 测三个截面圆度并做波纹度频谱分析,定位到珩磨头不平衡引起的 6 阶波纹,修整后机油消耗下降 35%。
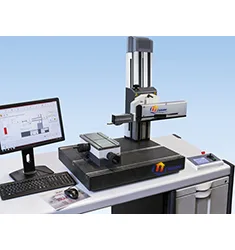
某柴油机批次出现机油消耗偏高(≥0.3% 燃油消耗),拆检发现缸壁有均匀的纵向条纹,怀疑珩磨质量问题,但圆度仪只测圆度看不出原因。
方案:Y9025C 圆度仪测上/中/下三个截面的圆度与圆柱度,并对圆周轮廓做谐波分析(2~50 阶),同时测 Ra 与 Rz 判断网纹是否正常。
结果:圆度 6.5 μm 合格,但 6 阶谐波幅值达 3.2 μm(正常 ≤1.5),对应珩磨头 6 条油石的不平衡;更换并动平衡珩磨头后 6 阶降到 1.1 μm,机油消耗下降 35%,该指标已纳入珩磨工序日常监控。

HXQ-50 精密切割 + 真空镶嵌,单块 35 分钟出结果,孔铜厚度重复性 ≤1.5 μm,替代外送检测的 3 天周期。

HXQ-50 低速切割 + HXZDQ-100Z 真空镶嵌 + 电解抛光,涂层厚度测量偏差从 12% 降到 2%,孔隙率判定一致性 95%。

HXZDQ-160 热镶 + HXZMP-3000 全自动磨抛,6 件并行 40 分钟完成,脱碳层测量重复性 ≤0.01 mm。