

磨抛工序设计:从粗磨到精抛的参数链与常见缺陷
每道工序必须消除上道变形层并留下更浅的新变形层,跳档省工序的结果就是假象组织。
检测方法 · 产品原理
每道工序必须消除上道变形层并留下更浅的新变形层,跳档省工序的结果就是假象组织。
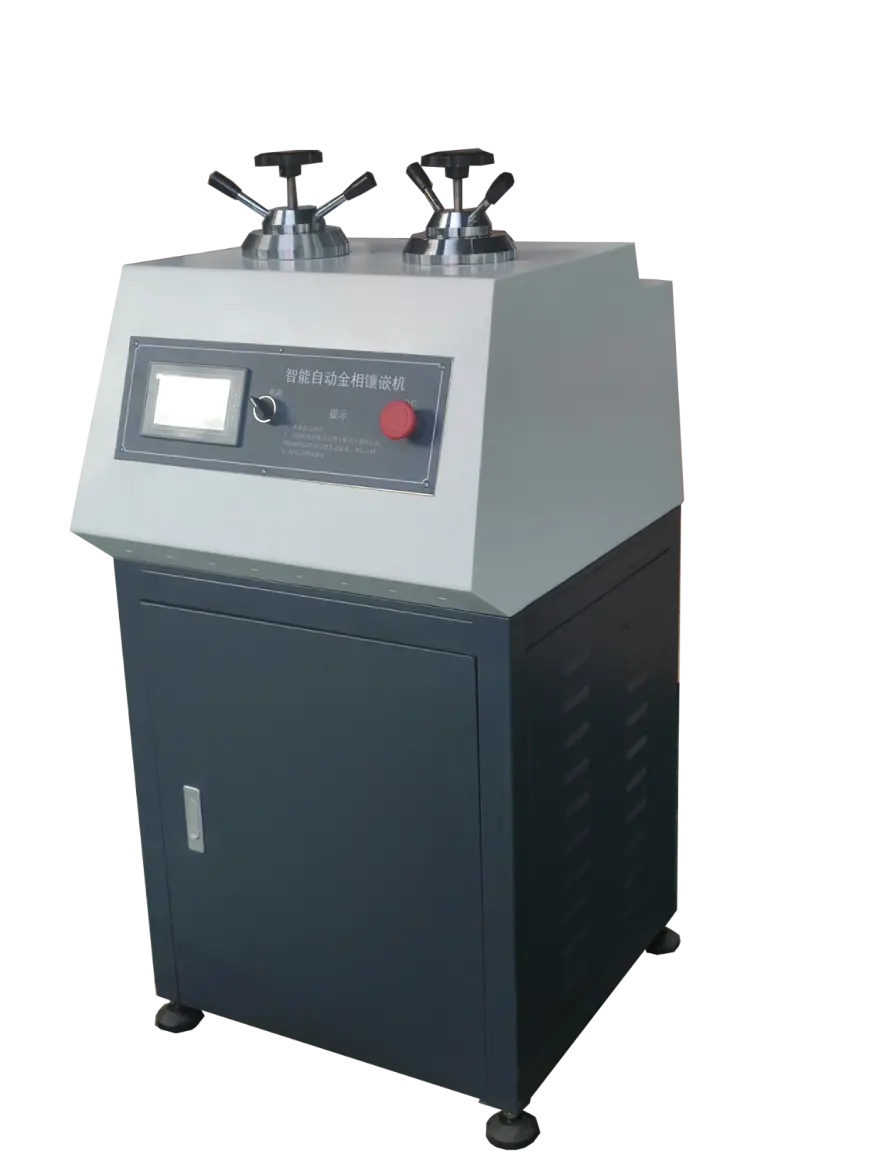
热镶嵌快且致密但 150~180 ℃ 会改变敏感组织,冷镶嵌零热影响但要等 6~24 h,按材料耐热性与时效选。
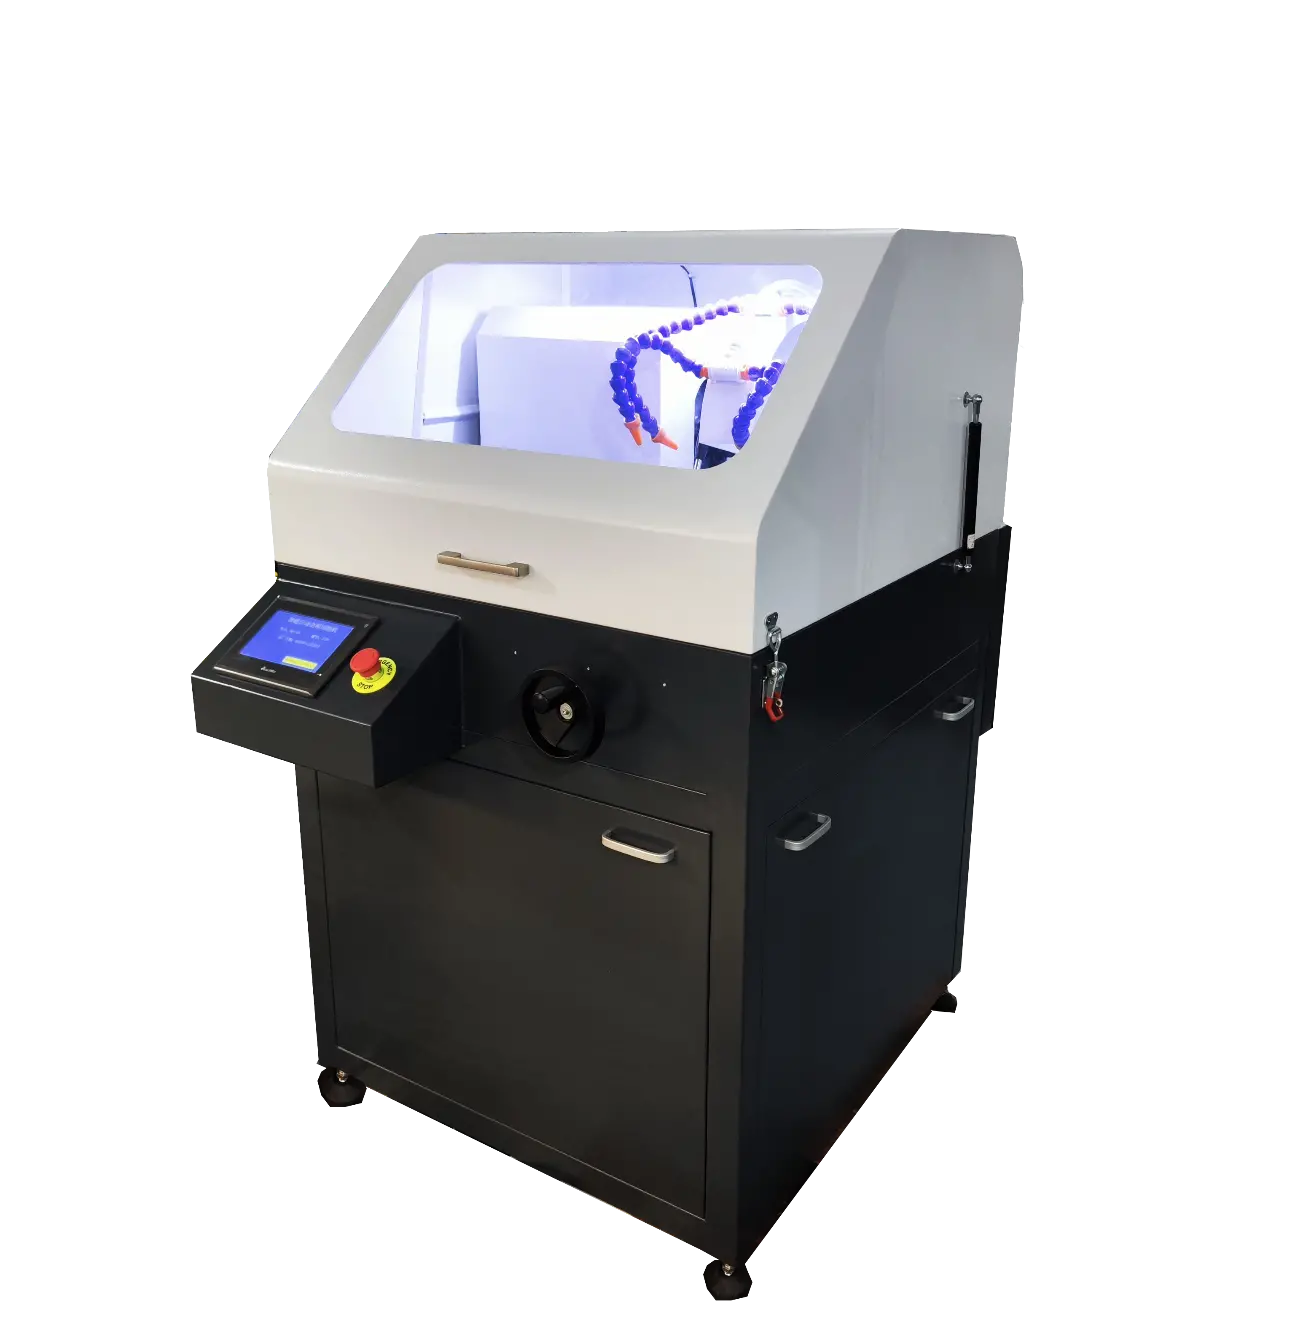
切割烧伤是表层组织回火软化或淬火硬化,会让硬度与组织结论全错,三道防线:低进给、大流量冷却、选对砂轮片。
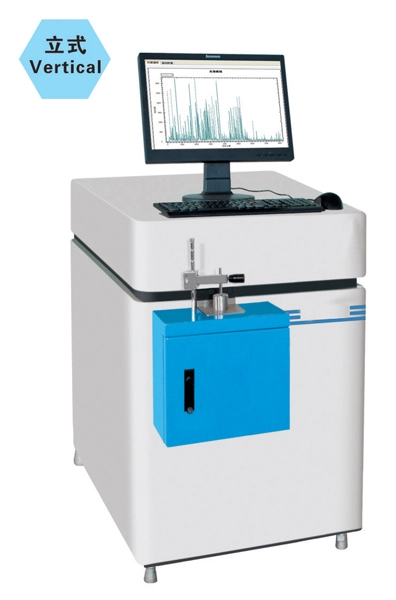
XRF 30 秒无损初筛 Cd/Pb/Hg/Cr/Br,超标或灰区样品送化学确证(IEC 62321),两级流程省时省钱。
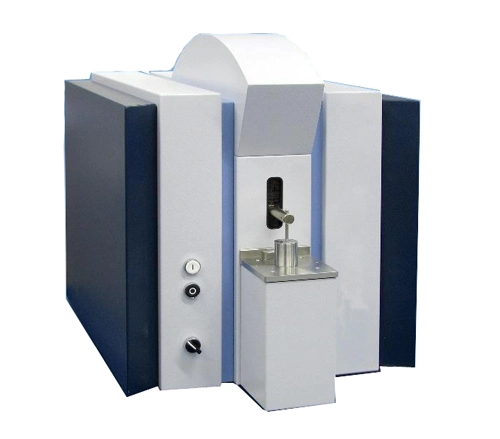
直读光谱每班用高低标样校正曲线端点,漂移超内控线立即重新标准化,牌号判定才不会翻车。
曲线相关系数 ≥0.999 只是入门,检出限用 3σ 空白法,波长偏差超 ±0.5 nm 必须校正。
ICP-OES 多元素同时测、检出限 ppb 级;AAS 单元素逐个测、石墨炉可到 ppt,选型看元素清单与日样品量。
4 点测圆的位置度含形状误差全部贡献,扫描 200 点可把形状与位置分离,结果可差 50 % 以上。
探针校准用标准球解算等效针径与位置,等效直径与名义值偏差超 1 μm 就该查原因。
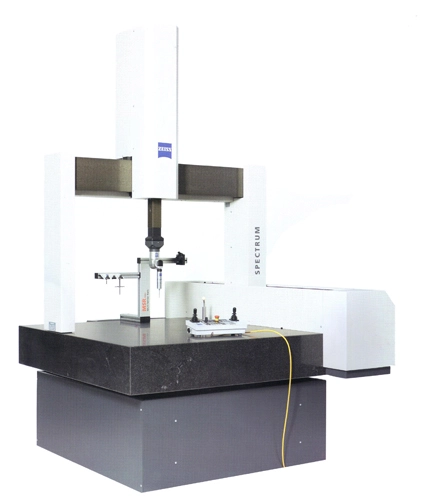
钢件每米每度胀 11.5 μm,1 ℃ 的温差在 500 mm 工件上就是 5.8 μm 误差,温度补偿不是可选项。
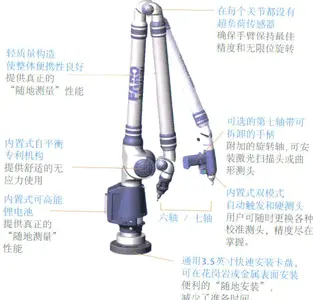
测头记录的是球心不是接触点,法矢推错 10° 就引入约 30 μm 余弦误差,触发预行程还叠加 5~15 μm。
同样的 Ra,平行于滑动方向的纹理跑合快、垂直方向泄漏多,纹理方向与 Ra 同等重要。