 HOT
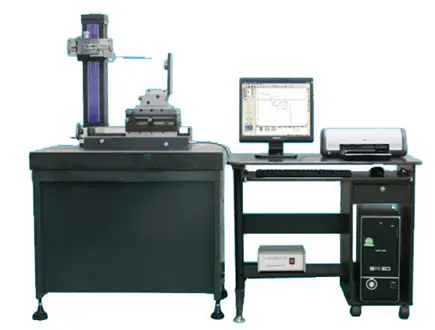
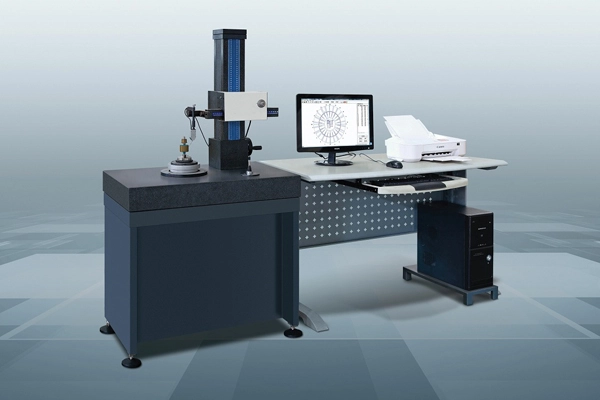
Y9025D Roundness Measuring Instrument
Roundness Measuring Instrument
- 径向误差 / ±(0.025+5H/10000)μm
- ±(0.025+6X/10000)μm
 XZ-150 · 2026-11-17 · +86 21 5748 2007
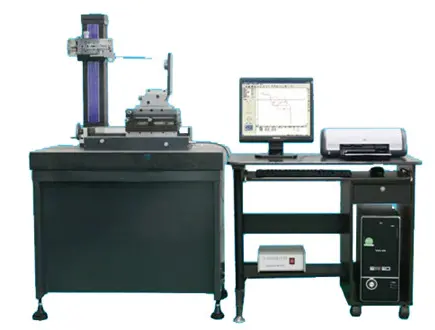
Surface Contour Measuring Instrument
Gửi form đồng nghĩa bạn đồng ý với chính sách bảo mật.
一、XZ-150轮廓仪-形状测量仪应用范围:
XZ-150轮廓仪-形状测量仪该型仪器可测量各种机械零件的素线和截面轮廓形状参数,可测量各种零件的直线度、倾斜角、角度、凸度、曲率半径、沟心距、槽宽、槽深等。在轴承行业中可测量各种零件的直线度、平行度、倾斜度、角度处理、圆处理(直线到切线的距离、圆心到圆心距离、圆弧半径、交点到圆的心距离、圆心到直线距离)、点线处理(交点到直线距离、交点到圆心距离、两直线交点、交点与交点距离)、对数曲线、槽宽、槽深、沟边距、沟心距、倾斜度、水平距离、垂直距离等形状参数。
二、XZ-150轮廓仪-形状测量仪主要特点:
2.1 具有XZ-230型仪器的检测功能,体积小、成本低,较适合中小型企业;
2.2直线运动导轨采用精密气浮导轨,精度保持长久,直线移动精度高,仪器使用寿命长;
2.3直线运动导轨位移数据采集采用精密直线光栅,定位精度高,稳定性好;
2.4仪器采用WINDOWS系统操作平台,专业测量软件,测量界面简洁直观,操作便捷;可以实时显示图形数据、存盘留档、随时打印,图形分析报告,直观清晰;
2.5测量结果可根据标注需要任意旋转。
2.6强大的误差补偿功能,使测量结果更精确;
2.7测量操作设置鼠标和键盘快捷操作,用户可根据操作习惯自由选择;
2.8设计特殊装配夹具,方便工件的装夹调整,大大提高了测量效率;
2.9使用范围广,测量范围大;
三、仪器技术参数
名称
单位
参数
备注
测量
范围
轴
mm
Φ1~Φ100
套
mm
≤Φ200
最大加工长度
mm
140
气浮
工作台
X轴导轨移动直线度
μm/m
0.3/80
X轴移动距离精度
(光栅尺国产)
分辨率
μm
1μm
精度
mm
5μm/全行程
承重
kg
50
X轴(工作台水平横向移动)
mm
140
传感器
测针上下移动(量程)
mm
6
量程与分辨率之比
1/65536
其它
测量精度(半径误差)
%
0.1~1
重复测量精度
%
3
测量速度
mm/s
0.2~0.4
分3档选择
电源
kW
0.5
220V,50Hz
气源压力
MPa
≥0.5
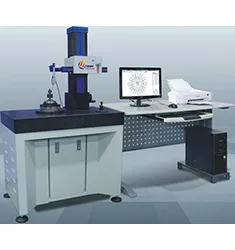
XZ-150 Surface Contour Measuring Instrument supplied by CHWES. 15 key specifications available on request.
| 轴 / mm / Φ1~Φ100 | |
| mm / ≤Φ200 | |
| mm / 140 | |
| X轴导轨移动直线度 / μm/m / 0.3/80 | |
| 分辨率 / μm / 1μm | |
| mm / 5μm/全行程 | |
| kg / 50 | |
| mm / 140 | |
| 测针上下移动(量程) / mm / 6 | |
| 1/65536 | |
| 测量精度(半径误差) / % / 0.1~1 | |
| % / 3 | |
| mm/s / 0.2~0.4 / 分3档选择 | |
| kW / 0.5 / 220V,50Hz | |
| MPa / ≥0.5 |
* Kết quả do hệ thống luật và cơ sở dữ liệu tạo ra, chỉ để sơ chọn.
Máy đo nhám dùng mũi kim cương (bán kính 2 hoặc 5 µm) trượt trên bề mặt với lực đo không đổi. Mũi kim đi theo nhấp nhô, cảm biến điện cảm chuyển vị trí thành tín hiệu, sau khuếch đại và lọc thu được biên dạng. Theo GB/T 10610, bộ lọc Gauss (hoặc 2RC hiệu chỉnh pha) với bước sóng cắt λc tách nhám và sóng bề mặt; tính Ra, Rz, Rq, Rt, RSm trên chiều dài lấy mẫu.
Máy biên dạng dùng cùng ray dẫn chính xác để đo cả biên dạng vĩ mô: thẳng, bán kính cung, góc, độ sâu và bước rãnh. Model hành trình dài (160–300 mm theo X, ±5 mm theo Z) phù hợp trục, trục cán, bề mặt khuôn.
1. Ra: độ lệch trung bình số học; các điểm 2, 4, 3, 5, 1 µm → Ra = 3 µm.
2. Rz: trung bình 5 đỉnh cao nhất và 5 đáy sâu nhất (theo GB/T 3505 là chiều cao đỉnh–đáy tối đa).
3. Rmr: đường cong vật liệu tại mức c — khả năng chịu tải của bề mặt tiếp xúc.
4. Lọc: Gaussian λc = 0,8/2,5/8 mm tách độ nhám khỏi độ lượn sóng.
5. Độ tròn: tâm bình phương tối thiểu, vùng tối thiểu; sai số trục ≤ 1/5 dung sai.
| Tiêu chuẩn | Tên | Ứng dụng |
|---|---|---|
| GB/T 1031-2009 | Nhám bề mặt — thông số và giá trị | Giới hạn thông số |
| GB/T 3505-2009 | Thuật ngữ phương pháp biên dạng | Thuật ngữ |
| GB/T 10610-2009 | Quy tắc đánh giá nhám bề mặt | Lọc, đánh giá |
| ISO 4287 | Phương pháp biên dạng — thuật ngữ | Dự án xuất khẩu |
| ISO 4288 | Quy tắc và thủ tục | Chiều dài lấy mẫu |
1. Dải đo. Ra 0,01–0,1 µm (gương, honing) cần độ phân giải cao và lực 0,4 mN; 0,1–10 µm (tiện, phay, mài) dùng máy phổ thông; trên 10 µm (đúc, phun cát) cần hành trình lớn.
2. Hành trình. Máy cầm tay cho chi tiết nhỏ, lỗ; 160–300 mm cho trục, trục cán; thanh nối hoặc đầu dò bên cho rãnh sâu.
3. Biên dạng. Cần đo thẳng, cung, góc thì chọn máy biên dạng; chỉ kiểm Ra thì máy đo nhám kinh tế hơn.
4. Môi trường. Model xưởng có vỏ kín, pin; model để bàn cho phòng lab.
5. Phần mềm. Chiều dài đánh giá tuỳ biến, nhiều bộ lọc, chồng đường cong, báo cáo PDF, xuất SPC.
Chuẩn bị. Làm sạch bằng ethanol, loại dầu và phoi; để chi tiết ổn định nhiệt (±2 °C); kiểm tra mũi kim ở 20×.
Cài đặt. Chọn λc theo GB/T 1031 từ Ra dự kiến: 0,25 mm đến 0,1 µm; 0,8 mm cho 0,1–2 µm; 2,5 mm cho 2–10 µm; 8 mm trên 10 µm. Chiều dài đánh giá 5 × λc.
Đo. Mũi kim vuông góc vết gia công, hạ chậm, bắt đầu khi lực ổn định. Ít nhất 3 vị trí, lấy trung bình; trên trụ đo theo đường sinh.
Đánh giá. So với giới hạn bản vẽ, giá trị đơn không vượt 1,2 lần; tranh chấp thì dùng máy biên dạng và mẫu chuẩn.
Kiểm soát. Hằng ngày với mẫu Ra 0,4/1,6/6,3, lệch quá 5% phải hiệu chuẩn; thay/kiểm định mũi kim mỗi 12 tháng.
HOTRoundness Measuring Instrument
 HOT
Roundness Measuring Instrument
 HOT
Roundness Measuring Instrument