 HOT
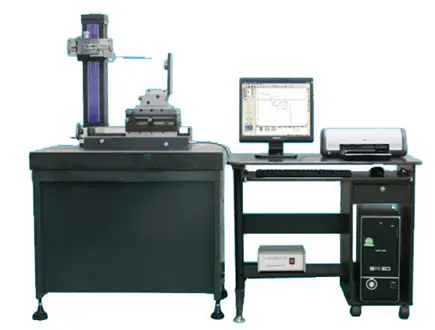
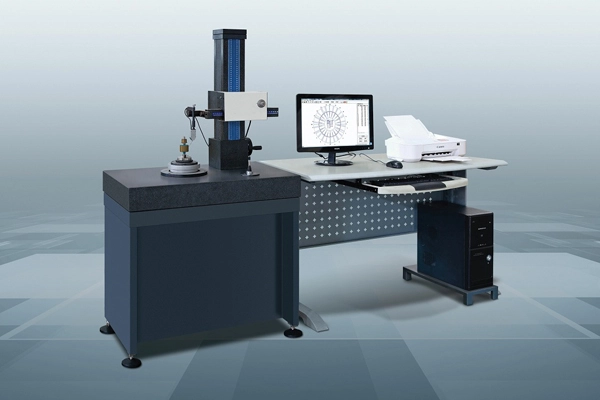
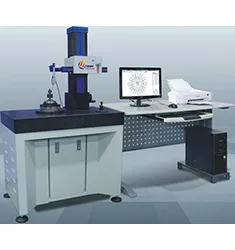
Y9025D Roundness Measuring Instrument
Roundness Measuring Instrument
- 径向误差 / ±(0.025+5H/10000)μm
- ±(0.025+6X/10000)μm
 XZ-150 · 2026-11-17 · +86 21 5748 2007
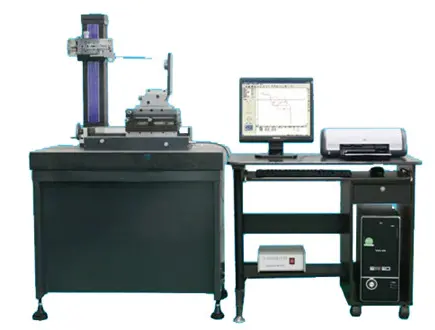
Surface Contour Measuring Instrument
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
一、XZ-150轮廓仪-形状测量仪应用范围:
XZ-150轮廓仪-形状测量仪该型仪器可测量各种机械零件的素线和截面轮廓形状参数,可测量各种零件的直线度、倾斜角、角度、凸度、曲率半径、沟心距、槽宽、槽深等。在轴承行业中可测量各种零件的直线度、平行度、倾斜度、角度处理、圆处理(直线到切线的距离、圆心到圆心距离、圆弧半径、交点到圆的心距离、圆心到直线距离)、点线处理(交点到直线距离、交点到圆心距离、两直线交点、交点与交点距离)、对数曲线、槽宽、槽深、沟边距、沟心距、倾斜度、水平距离、垂直距离等形状参数。
二、XZ-150轮廓仪-形状测量仪主要特点:
2.1 具有XZ-230型仪器的检测功能,体积小、成本低,较适合中小型企业;
2.2直线运动导轨采用精密气浮导轨,精度保持长久,直线移动精度高,仪器使用寿命长;
2.3直线运动导轨位移数据采集采用精密直线光栅,定位精度高,稳定性好;
2.4仪器采用WINDOWS系统操作平台,专业测量软件,测量界面简洁直观,操作便捷;可以实时显示图形数据、存盘留档、随时打印,图形分析报告,直观清晰;
2.5测量结果可根据标注需要任意旋转。
2.6强大的误差补偿功能,使测量结果更精确;
2.7测量操作设置鼠标和键盘快捷操作,用户可根据操作习惯自由选择;
2.8设计特殊装配夹具,方便工件的装夹调整,大大提高了测量效率;
2.9使用范围广,测量范围大;
三、仪器技术参数
名称
单位
参数
备注
测量
范围
轴
mm
Φ1~Φ100
套
mm
≤Φ200
最大加工长度
mm
140
气浮
工作台
X轴导轨移动直线度
μm/m
0.3/80
X轴移动距离精度
(光栅尺国产)
分辨率
μm
1μm
精度
mm
5μm/全行程
承重
kg
50
X轴(工作台水平横向移动)
mm
140
传感器
测针上下移动(量程)
mm
6
量程与分辨率之比
1/65536
其它
测量精度(半径误差)
%
0.1~1
重复测量精度
%
3
测量速度
mm/s
0.2~0.4
分3档选择
电源
kW
0.5
220V,50Hz
气源压力
MPa
≥0.5
XZ-150 Surface Contour Measuring Instrument supplied by CHWES. 15 key specifications available on request.
| 轴 / mm / Φ1~Φ100 | |
| mm / ≤Φ200 | |
| mm / 140 | |
| X轴导轨移动直线度 / μm/m / 0.3/80 | |
| 分辨率 / μm / 1μm | |
| mm / 5μm/全行程 | |
| kg / 50 | |
| mm / 140 | |
| 测针上下移动(量程) / mm / 6 | |
| 1/65536 | |
| 测量精度(半径误差) / % / 0.1~1 | |
| % / 3 | |
| mm/s / 0.2~0.4 / 分3档选择 | |
| kW / 0.5 / 220V,50Hz | |
| MPa / ≥0.5 |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
Щуповой профилометр перемещает алмазную иглу (радиус 2 или 5 мкм) по поверхности с постоянным усилием. Игла повторяет микрорельеф, индуктивный датчик преобразует перемещение в сигнал, после усиления и фильтрации получается профиль. По GB/T 10610 гауссов фильтр (или 2RC с фазовой коррекцией) с отсечкой λc разделяет шероховатость и волнистость; на базовой длине вычисляются Ra, Rz, Rq, Rt, RSm.
Профилографы на той же направляющей измеряют и макропрофиль: прямолинейность, радиус дуги, угол, глубину и шаг канавок. Длинноходные модели (160–300 мм по X, ±5 мм по Z) подходят для валов, валков и форм.
1. Ra: среднее арифметическое отклонение; точки 2, 4, 3, 5, 1 мкм → Ra = 3 мкм.
2. Rz: среднее пяти наибольших выступов и пяти впадин (по GB/T 3505 — максимальная высота).
3. Rmr: опорная кривая на уровне c — несущая способность сопряжения.
4. Фильтрация: гауссов фильтр λc = 0,8/2,5/8 мм отделяет шероховатость от волнистости.
5. Круглость: МНК-центр, минимальная зона, описанная/вписанная окружность; погрешность шпинделя ≤ 1/5 допуска.
| Стандарт | Название | Применение |
|---|---|---|
| GB/T 1031-2009 | Шероховатость — параметры и значения | Нормы параметров |
| GB/T 3505-2009 | Термины профильного метода | Терминология |
| GB/T 10610-2009 | Правила оценки шероховатости | Фильтрация |
| ISO 4287 | Профильный метод — термины | Экспорт |
| ISO 4288 | Правила и процедуры | Базовая длина |
1. Диапазон. Ra 0,01–0,1 мкм (зеркало, хонингование) — высокое разрешение и усилие 0,4 мН; 0,1–10 мкм (точение, фрезерование, шлифование) — универсальные модели; свыше 10 мкм (литьё, пескоструй) — большой диапазон.
2. Ход и доступ. Портативные для мелких деталей и отверстий; 160–300 мм для валов и валков; удлинители и боковые щупы для глубоких канавок.
3. Профиль. Профилограф нужен при контроле прямолинейности, радиуса, угла; для одного Ra достаточно профилометра.
4. Условия. Цеховые модели — защищённый корпус и аккумулятор; лабораторные — высокая точность.
5. ПО. Настраиваемые базы, фильтры, наложение кривых, PDF и выгрузка в SPC.
Подготовка. Очистка этанолом, удаление масла и стружки; выдержка детали до температуры среды (±2 °C); осмотр иглы при 20× на износ.
Настройки. λc по GB/T 1031 от ожидаемого Ra: 0,25 мм до 0,1 мкм; 0,8 мм для 0,1–2 мкм; 2,5 мм для 2–10 мкм; 8 мм свыше 10 мкм. База 5 × λc.
Измерение. Игла перпендикулярно следам обработки, плавное опускание, старт при стабильном усилии. Не менее трёх участков, среднее; на цилиндрах — по образующей.
Оценка. По пределу чертежа, единичное значение не более 1,2 от предела; спор — профилограф и аттестованный образец.
Контроль. Ежедневно по образцам Ra 0,4/1,6/6,3, при отклонении более 5% — калибровка; замена иглы раз в 12 месяцев.
HOTRoundness Measuring Instrument
 HOT
Roundness Measuring Instrument
 HOT
Roundness Measuring Instrument