
 HOT
Sản phẩm
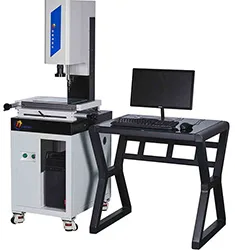
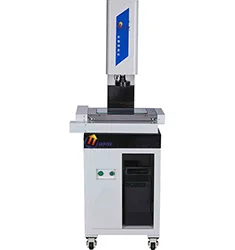
Máy đo ảnh
Thủ công, CNC, kiểu cổng
Máy đo ảnh YR và máy chiếu: hành trình 100×100 đến 1200×1500 mm, CNC chạy theo chương trình cho kiểm tra hàng loạt.
Thủ công, CNC, kiểu cổng
Máy đo ảnh · 25 sản phẩm
HOT HOT
 HOT
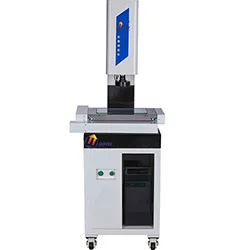
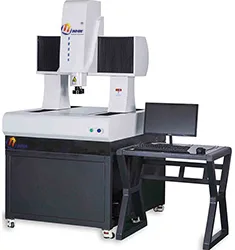
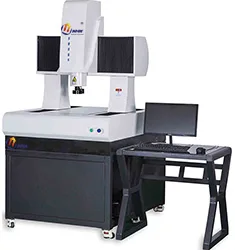
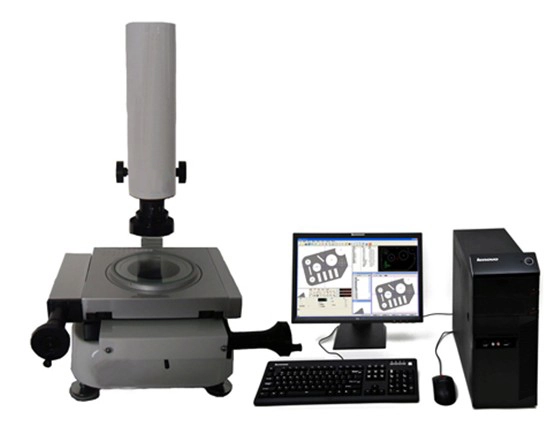
01
Nguyên lý hoạt động
Máy đo ảnh
Máy đo quang học thay thế đo tiếp xúc bằng hình ảnh: đèn nền biến mép chi tiết thành silhouette tương phản cao, đèn bề mặt và đồng trục dùng cho lỗ, lỗ mù và bậc. Sau khi chụp, phần mềm trích biên dạng dưới điểm ảnh, xấp xỉ đường thẳng, đường tròn, cung tròn, lập hệ toạ độ (3-2-1 hoặc best-fit) rồi tính kích thước, góc, đồng tâm, dung sai vị trí.
Bàn máy dẫn động servo + trục vít chính xác, thước quang phản hồi (0,1–1 µm). Máy CNC tự động hoá chu trình di chuyển – chụp – đo. Độ chính xác thường U = 2,0 + L/200 µm ở 20 ± 2 °C.
- Ống kính telecentric loại bỏ sai số phối cảnh.
- Telecentric hai phía + đèn nền song song cho mép sắc nét nhất.
- Đầu dò laser/tiếp xúc bổ sung đo chiều cao Z.
02
Sơ đồ quy trình
Máy đo ảnh
- Gá mẫu: chi tiết trên bàn kính, hút chân không hoặc đồ gá.
- Căn chỉnh: 3 điểm xác lập chuẩn.
- Chụp ảnh: đèn biên dạng/bề mặt, tự động lấy nét.
- Trích biên: tìm gradient dưới điểm ảnh.
- Xấp xỉ: đường, tròn, cung; đánh giá dung sai hình học.
- Báo cáo: Excel/PDF, đánh dấu mục vượt dung sai.
03
Tính toán & công thức
Máy đo ảnh
1. Sai số chỉ thị: E = (2,5 + L/150) µm; L = 200 mm → E ≈ 3,83 µm, kiểm bằng thước thuỷ tinh theo đường chéo.
2. Kích thước điểm ảnh: trường ÷ điểm ảnh; trường 8 mm trên 1280 px = 6,25 µm/px, thuật toán cận điểm ảnh xuống 1/10 px.
3. Đường tròn: σ(đường kính) ≈ σđiểm/√n, tối thiểu 16 điểm cho bình phương tối thiểu.
4. Vị trí: Δ = 2√(Δx² + Δy²) so với vùng dung sai φt; Δx=0,02, Δy=0,015 mm → Δ = 0,05 mm.
5. Hiệu chỉnh nhiệt: thép 100 mm biến dạng 1,2 µm/°C (α≈11,5×10⁻⁶), cần hiệu chỉnh tại xưởng.
04
Tiêu chuẩn
Máy đo ảnh
| Tiêu chuẩn | Tên | Ứng dụng |
|---|---|---|
| GB/T 24762-2009 | Nghiệm thu máy đo quang học | Nghiệm thu, kiểm định năm |
| JJF 1318-2011 | Quy trình hiệu chuẩn máy đo quang học | Hiệu chuẩn |
| ISO 10360-7 | Nghiệm thu CMM dùng đầu dò quang học | Dự án xuất khẩu |
| VDI/VDE 2617 | Độ chính xác máy đo toạ độ | Đánh giá độ chính xác |
| GB/T 1958-2017 | Kiểm tra dung sai hình học | Dung sai hình dạng |
05
Hướng dẫn chọn máy
Máy đo ảnh
1. Hành trình. Bao hình chi tiết + đồ gá + dư 30 mm. Cỡ phổ biến 300×200, 400×300, 500×500 mm; trên 600 mm dùng kiểu giàn.
2. Độ chính xác. Lấy 1/5–1/10 dung sai chặt nhất: ±0,02 mm cần U ≤ 3 µm; ±0,05 mm dùng 5 µm; kiểm tra hàng loạt chi tiết dập có thể 8–10 µm.
3. Tự động hoá. Thủ công/bán tự động khi nhiều chủng loại; CNC + cấp phôi tự động khi >500 chi tiết/tháng.
4. Quang học. Telecentric hai phía + đèn nền song song cho lỗ sâu; đèn đồng trục cho vết xước, ký tự; ánh sáng truyền qua phân cực cho kính, màng mỏng.
5. Phần mềm. GD&T, SPC, nhập CAD, chương trình lặp lại; khách xuất khẩu cần báo cáo ISO 10360-7 và công bố MPE.
06
Phương pháp kiểm tra
Máy đo ảnh
Môi trường. 20 ± 2 °C, độ ẩm 40–60%, không rung; khởi động 30 phút; ổn định nhiệt chi tiết ≥2 giờ (chi tiết lớn 4 giờ).
Hiệu chuẩn. Đo thước kính hoặc căn mẫu ceramic ở vị trí gần và xa theo X/Y/Z; theo ISO 10360-7 đo 7 hướng với chuẩn chiều dài.
Đo. Lập hệ toạ độ (mặt–đường–điểm hoặc 3-2-1); mỗi đặc trưng ≥5 điểm (tròn 6, tròn lớn 8); tránh vùng vát; lặp 3 lần.
Kiểm tra. Hằng ngày bằng mẫu chuẩn (căn 50 mm, vòng chuẩn); hiệu chuẩn lại khi lệch quá 1/3 MPE.
Độ không đảm bảo. Chủ yếu do nhiệt độ (11,5 × 10⁻⁶/°C × L), thước quang, thuật toán biên và độ lặp kẹp; ghi U với k = 2.
07
Ứng dụng ngành
Máy đo ảnh
- Dập tôn: đường kính lỗ, vị trí uốn, thống kê vétp đầu.
- Ép nhựa & đúc: đo bánh răng bằng trục, chiều cao ngà, độ cong vênh.
- PCB & kết nối: bước pad, bề mạ, độ phẳng chân cắm.
- Dao cụ & calip: biên dạng dao phay, đường kính trung bình ren.
- Điện tử: rãt khung máy, vị trí bản lề.
- Bu lông: kích thước hai bên đầu, độ sâu rãnh chữ thập, vòng đệm.
Dự án tiêu biểu
Xem tất cả→Dự án tiêu biểu
Non-contact needle dimension inspection with batch archiving
YRVMS2010E measures needle OD, ID, bevel angle and chamfer on 30 pieces in ten…
45 → 10 minPer batch
≤1.5 μmOD repeatability
In-line 100% inspection of shielding cans at 0.8 s per part
YR-MV1080 dedicated vision with rotary feeding inspects at 0.8 s per part with…
0.8 s/件Cycle time
0.02%Escape rate
Coplanarity of 32 automotive connector terminals in a single pass
YRVMS2515F with bi-telecentric optics and programmable ring light measures all…
6 min → 25 sPer part
≤3 μmRepeatability
Kiểm tra mẫu và xu hướng mài mòn khuôn khi dập tốc độ cao
Lấy 5 chi tiết mỗi 2 giờ, bảng CPK trực tuyến giúp bảo dưỡng khuôn theo tình t…
180PPM phía khách
+18%Tuổi thọ khuôn
FAI khung điện thoại: từ 90 xuống 12 phút
YRVMS4030CNC + telecentric hai phía đo 142 kích thước trong một chương trình, …
12 minThời gian FAI
98%Duyệt lần đầu
Đo tự động 48 lỗ trên tấm van hộp số
YR4030CNC đo 48 lỗ một lần gá, sai số ±(3+L/200) µm, 3 phút thay vì 25 phút.
25 → 3 minThời gian/chi tiết
±(3+L/200) μmSai số chỉ thị
Giá và thời gian giao
Kỹ sư phản hồi trong 1 ngày làm việc: phương án, tiêu chí nghiệm thu, thời gian giao.