
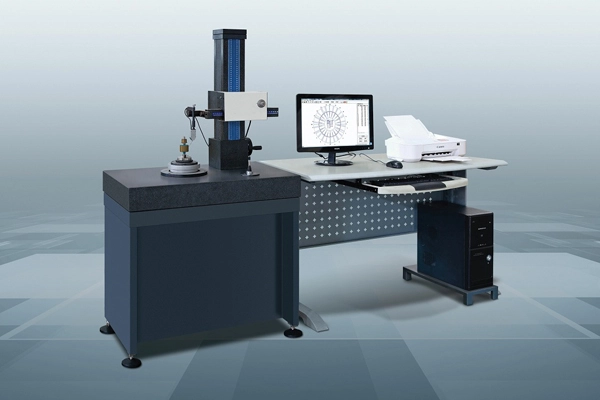
 HOT
Y9025D Roundness Measuring Instrument
Roundness Measuring Instrument
- 径向误差 / ±(0.025+5H/10000)μm
- ±(0.025+6X/10000)μm
Độ nhám, biên dạng, độ trụ
Máy đo nhám CX/XZ, đo độ tròn Y90, độ trụ DY: Ra/Rz và biên dạng trong một lần đo; trục khí đạt 0,01 µm.
HOTRoundness Measuring Instrument
 HOT
Roundness Measuring Instrument
 HOT
Roundness Measuring Instrument
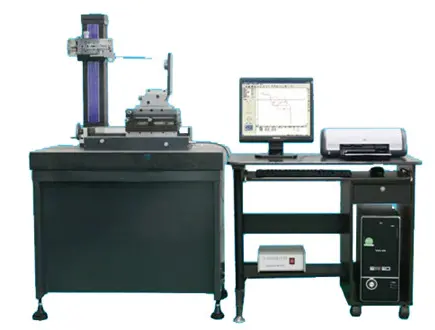
Surface Contour Measuring Instrument
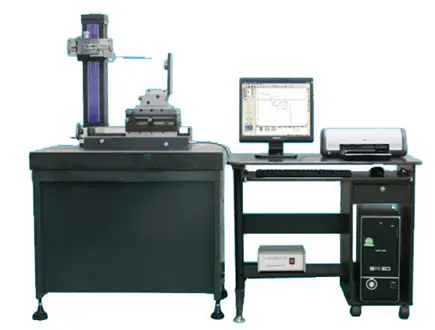
Surface Contour Measuring Instrument
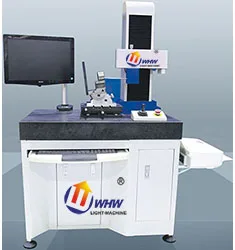
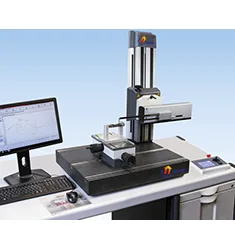
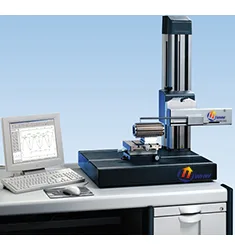
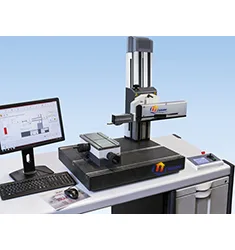
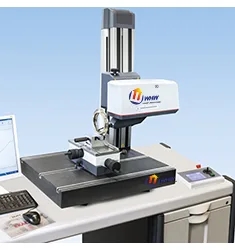
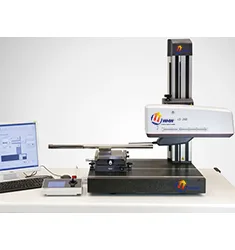
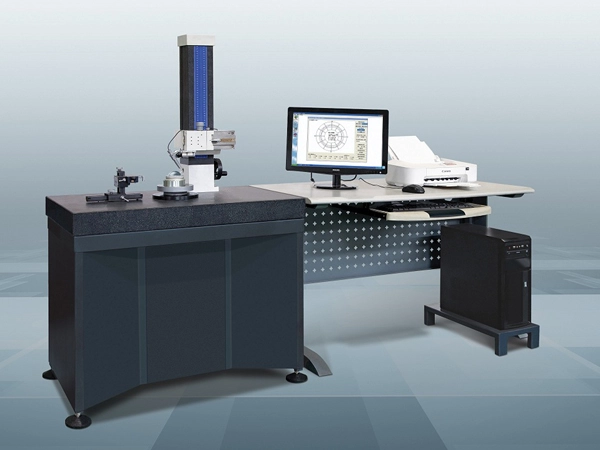
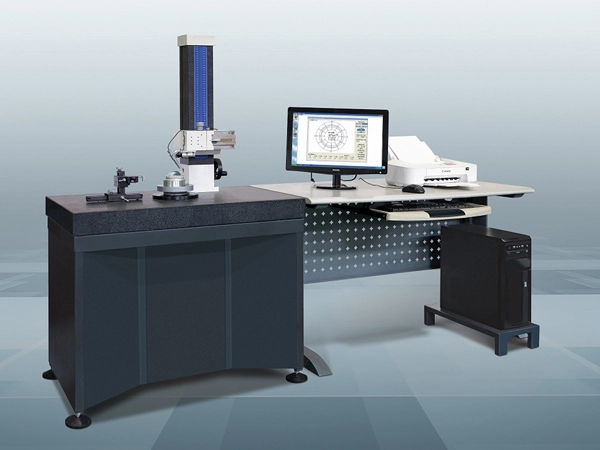
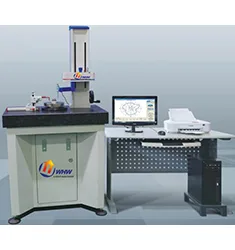
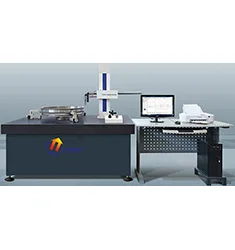
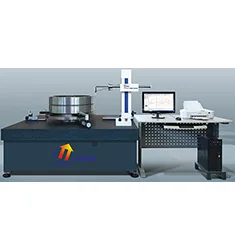
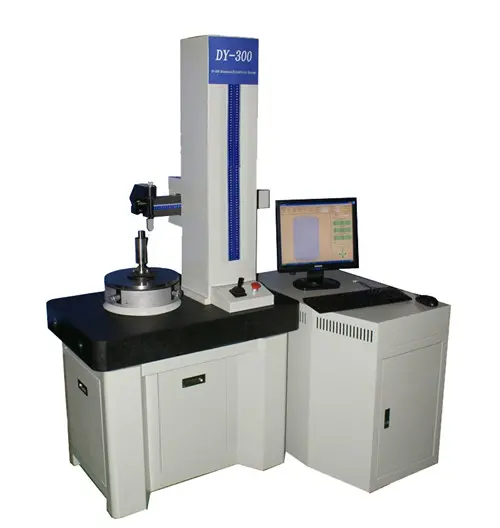
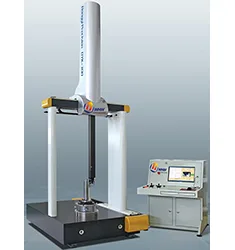
Cylindricity Measuring Instrument
Máy đo biên dạng & độ tròn
Máy đo nhám dùng mũi kim cương (bán kính 2 hoặc 5 µm) trượt trên bề mặt với lực đo không đổi. Mũi kim đi theo nhấp nhô, cảm biến điện cảm chuyển vị trí thành tín hiệu, sau khuếch đại và lọc thu được biên dạng. Theo GB/T 10610, bộ lọc Gauss (hoặc 2RC hiệu chỉnh pha) với bước sóng cắt λc tách nhám và sóng bề mặt; tính Ra, Rz, Rq, Rt, RSm trên chiều dài lấy mẫu.
Máy biên dạng dùng cùng ray dẫn chính xác để đo cả biên dạng vĩ mô: thẳng, bán kính cung, góc, độ sâu và bước rãnh. Model hành trình dài (160–300 mm theo X, ±5 mm theo Z) phù hợp trục, trục cán, bề mặt khuôn.
Máy đo biên dạng & độ tròn
Máy đo biên dạng & độ tròn
1. Ra: độ lệch trung bình số học; các điểm 2, 4, 3, 5, 1 µm → Ra = 3 µm.
2. Rz: trung bình 5 đỉnh cao nhất và 5 đáy sâu nhất (theo GB/T 3505 là chiều cao đỉnh–đáy tối đa).
3. Rmr: đường cong vật liệu tại mức c — khả năng chịu tải của bề mặt tiếp xúc.
4. Lọc: Gaussian λc = 0,8/2,5/8 mm tách độ nhám khỏi độ lượn sóng.
5. Độ tròn: tâm bình phương tối thiểu, vùng tối thiểu; sai số trục ≤ 1/5 dung sai.
Máy đo biên dạng & độ tròn
| Tiêu chuẩn | Tên | Ứng dụng |
|---|---|---|
| GB/T 1031-2009 | Nhám bề mặt — thông số và giá trị | Giới hạn thông số |
| GB/T 3505-2009 | Thuật ngữ phương pháp biên dạng | Thuật ngữ |
| GB/T 10610-2009 | Quy tắc đánh giá nhám bề mặt | Lọc, đánh giá |
| ISO 4287 | Phương pháp biên dạng — thuật ngữ | Dự án xuất khẩu |
| ISO 4288 | Quy tắc và thủ tục | Chiều dài lấy mẫu |
Máy đo biên dạng & độ tròn
1. Dải đo. Ra 0,01–0,1 µm (gương, honing) cần độ phân giải cao và lực 0,4 mN; 0,1–10 µm (tiện, phay, mài) dùng máy phổ thông; trên 10 µm (đúc, phun cát) cần hành trình lớn.
2. Hành trình. Máy cầm tay cho chi tiết nhỏ, lỗ; 160–300 mm cho trục, trục cán; thanh nối hoặc đầu dò bên cho rãnh sâu.
3. Biên dạng. Cần đo thẳng, cung, góc thì chọn máy biên dạng; chỉ kiểm Ra thì máy đo nhám kinh tế hơn.
4. Môi trường. Model xưởng có vỏ kín, pin; model để bàn cho phòng lab.
5. Phần mềm. Chiều dài đánh giá tuỳ biến, nhiều bộ lọc, chồng đường cong, báo cáo PDF, xuất SPC.
Máy đo biên dạng & độ tròn
Chuẩn bị. Làm sạch bằng ethanol, loại dầu và phoi; để chi tiết ổn định nhiệt (±2 °C); kiểm tra mũi kim ở 20×.
Cài đặt. Chọn λc theo GB/T 1031 từ Ra dự kiến: 0,25 mm đến 0,1 µm; 0,8 mm cho 0,1–2 µm; 2,5 mm cho 2–10 µm; 8 mm trên 10 µm. Chiều dài đánh giá 5 × λc.
Đo. Mũi kim vuông góc vết gia công, hạ chậm, bắt đầu khi lực ổn định. Ít nhất 3 vị trí, lấy trung bình; trên trụ đo theo đường sinh.
Đánh giá. So với giới hạn bản vẽ, giá trị đơn không vượt 1,2 lần; tranh chấp thì dùng máy biên dạng và mẫu chuẩn.
Kiểm soát. Hằng ngày với mẫu Ra 0,4/1,6/6,3, lệch quá 5% phải hiệu chuẩn; thay/kiểm định mũi kim mỗi 12 tháng.
Máy đo biên dạng & độ tròn
XZ-230 revealed Ra of 0.08 µm passing while waviness of 0.4 µm failed; after l…
Y9025C measured three sections and ran a waviness spectrum, identifying sixth-…
CX-3/100 showed Ra within spec but Rmr only 42%, indicating an insufficient pl…
Đo CX-3/160 theo ISO 4287 cho thấy mài mòn sớm do chiều dài tựa không đủ ở vùn…
CX-3/160 đo Ra và biên dạng trong một lần gá: từ 35 xuống 12 phút.
Y9025C độ chính xác trục 0,02 um phát hiện vân rung mài 0,4 um, Cpk độ tròn đạ…
Kỹ sư phản hồi trong 1 ngày làm việc: phương án, tiêu chí nghiệm thu, thời gian giao.