 HOT
 YR2010Z · 2026-11-17 · +86 21 5748 2007
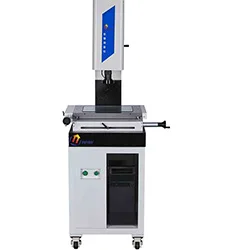
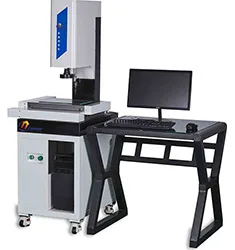
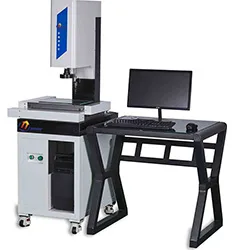
YR2010Z Automatic Vision Measuring Machine
Automatic Vision Measuring Machine
Mã máyYR2010Z
- 200*100*180mm
- 3+L/200um
- 1um
- 20~140倍(可定制40~280倍)
Gửi form đồng nghĩa bạn đồng ý với chính sách bảo mật.
01
Tổng quan
YR2010Z自动聚焦二次元影像测量仪具有多功能数据处理系统,全中文显示可做多点采样、坐标旋转,点、线、距离、角度检测,同时可以RS232串口数据输出,也可以直接导入CAD。YR2010Z自动聚焦二次元影像测量仪能高效地检测各种复杂工件的轮廓和表面形状如:样板、冲压件、凸轮、螺纺、齿轮、成形铣刀等各种工具、刀具和零件、以及端子、钟表、金钢石等。它广泛应用于机械、模具、仪表、电子、轻工等行业,是计量室和生产车间不可缺少的一种计量检定设备。
一、技术参数:
测量工件尺寸:200*100*180mm;
测量精度:3+L/200um;
测量分辨率:1um;
系统放大倍数:20~140倍(可定制40~280倍);
聚焦方式:自动聚焦;
外形尺寸:380*680*900mm;
整机重量:240kg;
二、机器配置:
底座/立柱材质:00级精密花岗岩,平面度3um;
导轨:高平衡滚子交叉导轨;
光栅尺:闭合式1um分辨率精密光栅尺;
Z轴驱动:精密伺服,自动聚焦;
CCD:海康威视高速光纤工业数字相机;
镜头:0.7~4.5X高清连续变倍镜头;
表面/轮廓光源:进口LED环形/圆形冷光源;
三、软件系统:
多语言版ZONSON智能测控系统;
0.1um分辨率三轴DC300解析系统;
四、标配:
电脑;
1um校准尺;
数据线;
出厂检验报告;
合格证;
保修卡;
五、选配件:
英国雷尼绍三维探头(可测量三维尺寸);
英国雷尼绍红宝石测针;
六、软件功能:
基本测量:点线、线线、圆圆、线圆等距离,线段拟合、圆拟合、圆弧拟合等;
自校准功能;
自动寻边测量功能;
自动测量模式:自动检测,框选检测,点选检测;
形位公差测量:平行度、垂直度、倾斜度、位置度、同心度、对称度、轮廓度、径向跳动、轴向跳动等检测;
报告生成:Word、Excel、PDF、DXF、AutoCAD导入导出;
SPC数据统计分析;
缩放:视图缩放、区域缩放、全屏缩放等;
YR2010Z Automatic Vision Measuring Machine supplied by CHWES. 14 key specifications available on request.
02
Thông số kỹ thuật
| 200*100*180mm | |
| 3+L/200um | |
| 1um | |
| 20~140倍(可定制40~280倍) | |
| 自动聚焦 | |
| 380*680*900mm | |
| 240kg | |
| 00级精密花岗岩,平面度3um | |
| 高平衡滚子交叉导轨 | |
| 闭合式1um分辨率精密光栅尺 | |
| 精密伺服,自动聚焦 | |
| 海康威视高速光纤工业数字相机 | |
| 0.7~4.5X高清连续变倍镜头 | |
| 进口LED环形/圆形冷光源 |
* Kết quả do hệ thống luật và cơ sở dữ liệu tạo ra, chỉ để sơ chọn.
03
Nguyên lý hoạt động
Máy đo quang học thay thế đo tiếp xúc bằng hình ảnh: đèn nền biến mép chi tiết thành silhouette tương phản cao, đèn bề mặt và đồng trục dùng cho lỗ, lỗ mù và bậc. Sau khi chụp, phần mềm trích biên dạng dưới điểm ảnh, xấp xỉ đường thẳng, đường tròn, cung tròn, lập hệ toạ độ (3-2-1 hoặc best-fit) rồi tính kích thước, góc, đồng tâm, dung sai vị trí.
Bàn máy dẫn động servo + trục vít chính xác, thước quang phản hồi (0,1–1 µm). Máy CNC tự động hoá chu trình di chuyển – chụp – đo. Độ chính xác thường U = 2,0 + L/200 µm ở 20 ± 2 °C.
- Ống kính telecentric loại bỏ sai số phối cảnh.
- Telecentric hai phía + đèn nền song song cho mép sắc nét nhất.
- Đầu dò laser/tiếp xúc bổ sung đo chiều cao Z.
04
Sơ đồ quy trình
- Gá mẫu: chi tiết trên bàn kính, hút chân không hoặc đồ gá.
- Căn chỉnh: 3 điểm xác lập chuẩn.
- Chụp ảnh: đèn biên dạng/bề mặt, tự động lấy nét.
- Trích biên: tìm gradient dưới điểm ảnh.
- Xấp xỉ: đường, tròn, cung; đánh giá dung sai hình học.
- Báo cáo: Excel/PDF, đánh dấu mục vượt dung sai.
05
Tính toán & công thức
1. Sai số chỉ thị: E = (2,5 + L/150) µm; L = 200 mm → E ≈ 3,83 µm, kiểm bằng thước thuỷ tinh theo đường chéo.
2. Kích thước điểm ảnh: trường ÷ điểm ảnh; trường 8 mm trên 1280 px = 6,25 µm/px, thuật toán cận điểm ảnh xuống 1/10 px.
3. Đường tròn: σ(đường kính) ≈ σđiểm/√n, tối thiểu 16 điểm cho bình phương tối thiểu.
4. Vị trí: Δ = 2√(Δx² + Δy²) so với vùng dung sai φt; Δx=0,02, Δy=0,015 mm → Δ = 0,05 mm.
5. Hiệu chỉnh nhiệt: thép 100 mm biến dạng 1,2 µm/°C (α≈11,5×10⁻⁶), cần hiệu chỉnh tại xưởng.
06
Tiêu chuẩn
| Tiêu chuẩn | Tên | Ứng dụng |
|---|---|---|
| GB/T 24762-2009 | Nghiệm thu máy đo quang học | Nghiệm thu, kiểm định năm |
| JJF 1318-2011 | Quy trình hiệu chuẩn máy đo quang học | Hiệu chuẩn |
| ISO 10360-7 | Nghiệm thu CMM dùng đầu dò quang học | Dự án xuất khẩu |
| VDI/VDE 2617 | Độ chính xác máy đo toạ độ | Đánh giá độ chính xác |
| GB/T 1958-2017 | Kiểm tra dung sai hình học | Dung sai hình dạng |
07
Hướng dẫn chọn máy
1. Hành trình. Bao hình chi tiết + đồ gá + dư 30 mm. Cỡ phổ biến 300×200, 400×300, 500×500 mm; trên 600 mm dùng kiểu giàn.
2. Độ chính xác. Lấy 1/5–1/10 dung sai chặt nhất: ±0,02 mm cần U ≤ 3 µm; ±0,05 mm dùng 5 µm; kiểm tra hàng loạt chi tiết dập có thể 8–10 µm.
3. Tự động hoá. Thủ công/bán tự động khi nhiều chủng loại; CNC + cấp phôi tự động khi >500 chi tiết/tháng.
4. Quang học. Telecentric hai phía + đèn nền song song cho lỗ sâu; đèn đồng trục cho vết xước, ký tự; ánh sáng truyền qua phân cực cho kính, màng mỏng.
5. Phần mềm. GD&T, SPC, nhập CAD, chương trình lặp lại; khách xuất khẩu cần báo cáo ISO 10360-7 và công bố MPE.
08
Phương pháp kiểm tra
Môi trường. 20 ± 2 °C, độ ẩm 40–60%, không rung; khởi động 30 phút; ổn định nhiệt chi tiết ≥2 giờ (chi tiết lớn 4 giờ).
Hiệu chuẩn. Đo thước kính hoặc căn mẫu ceramic ở vị trí gần và xa theo X/Y/Z; theo ISO 10360-7 đo 7 hướng với chuẩn chiều dài.
Đo. Lập hệ toạ độ (mặt–đường–điểm hoặc 3-2-1); mỗi đặc trưng ≥5 điểm (tròn 6, tròn lớn 8); tránh vùng vát; lặp 3 lần.
Kiểm tra. Hằng ngày bằng mẫu chuẩn (căn 50 mm, vòng chuẩn); hiệu chuẩn lại khi lệch quá 1/3 MPE.
Độ không đảm bảo. Chủ yếu do nhiệt độ (11,5 × 10⁻⁶/°C × L), thước quang, thuật toán biên và độ lặp kẹp; ghi U với k = 2.
09
Ứng dụng ngành
- Dập tôn: đường kính lỗ, vị trí uốn, thống kê vétp đầu.
- Ép nhựa & đúc: đo bánh răng bằng trục, chiều cao ngà, độ cong vênh.
- PCB & kết nối: bước pad, bề mạ, độ phẳng chân cắm.
- Dao cụ & calip: biên dạng dao phay, đường kính trung bình ren.
- Điện tử: rãt khung máy, vị trí bản lề.
- Bu lông: kích thước hai bên đầu, độ sâu rãnh chữ thập, vòng đệm.
10
Giá và thời gian giao
Máy cùng dòng
Xem tất cả→Máy đo ảnh
HOT HOT
 HOT