
 HOT
Продукция
Оптико-измерительные машины
Ручные, CNC, портальные
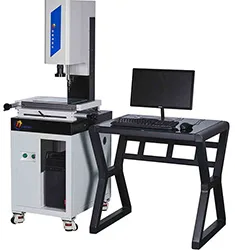
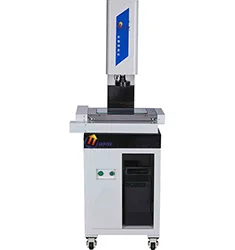
Оптико-измерительные машины YR и проекторы: ходы от 100×100 до 1200×1500 мм, CNC для программной проверки партий деталей.
Ручные, CNC, портальные
Оптико-измерительные машины · 25 моделей
HOT HOT
 HOT
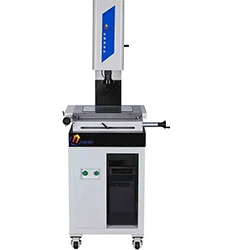
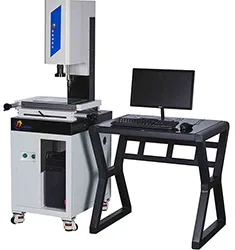
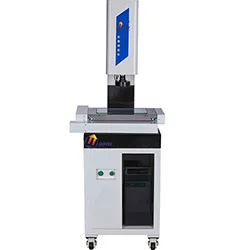
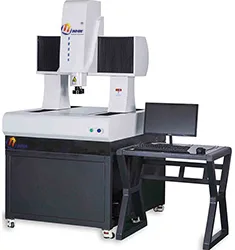
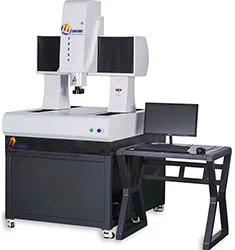
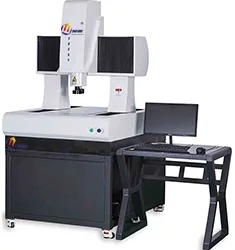
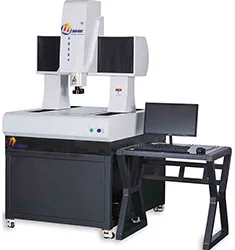
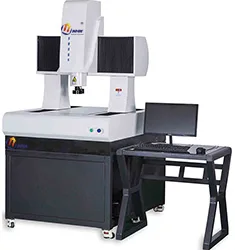
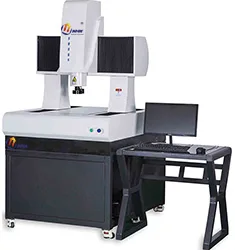
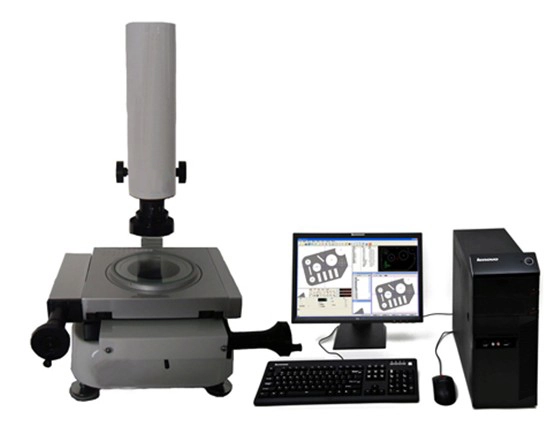
01
Принцип работы
Оптико-измерительные машины
Оптико-измерительные машины заменяют контактный метод изображением: контурная подсветка превращает кромки детали в контрастный силуэт, поверхностное и коаксиальное освещение выявляют отверстия и уступы. ПО извлекает субпиксельные кромки, аппроксимирует линии, окружности и дуги, строит систему координат (3-2-1 или по наилучшему приближению) и вычисляет размеры, углы, соосность, позиционный допуск.
Стол перемещается сервоприводами и прецизионными винтами с обратной связью по линейке (0,1–1 мкм). CNC-модели автоматизируют цикл «перемещение — снимок — измерение». Точность обычно U = 2,0 + L/200 мкм при 20 ± 2 °C.
- Телецентрические объективы исключают перспективные искажения.
- Двусторонняя телецентрика с параллельной подсветкой — максимально резкие кромки.
- Лазерные и контактные датчики добавляют измерение по Z.
02
Анимация процесса
Оптико-измерительные машины
- Установка: деталь на стеклянном столе, вакуум или прижим.
- Выравнивание: три точки задают базу.
- Изображение: контурный/поверхностный свет, автофокус.
- Кромки: субпиксельный поиск градиента.
- Аппроксимация: линии, окружности, дуги; допуски формы.
- Отчёт: Excel/PDF с выделением несоответствий.
03
Расчёты и формулы
Оптико-измерительные машины
1. Погрешность: E = (2,5 + L/150) мкм; при L = 200 мм E ≈ 3,83 мкм, проверка стеклянной линейкой по диагоналям.
2. Цена пикселя: поле ÷ пиксели; 8 мм на 1280 px = 6,25 мкм/px, с субпиксельной обработкой — до 1/10 px.
3. Окружность: σ(d) ≈ σточки/√n, не менее 16 точек на МНК-круг.
4. Позиция: Δ = 2√(Δx² + Δy²) против допуска φt; 0,02 и 0,015 мм → Δ = 0,05 мм.
5. Температура: 100 мм стали — 1,2 мкм/°C (α≈11,5×10⁻⁶), учитывайте в цехе.
04
Стандарты
Оптико-измерительные машины
| Стандарт | Название | Применение |
|---|---|---|
| GB/T 24762-2009 | Приёмочные испытания оптико-измерительных приборов | Приёмка, ежегодная проверка |
| JJF 1318-2011 | Методика калибровки оптико-измерительных машин | Калибровка |
| ISO 10360-7 | Приёмка КИМ с оптическими системами | Экспортные проекты |
| VDI/VDE 2617 | Точность координатно-измерительных машин | Оценка точности |
| GB/T 1958-2017 | Проверка геометрических допусков | Допуски формы |
05
Подбор модели
Оптико-измерительные машины
1. Диапазон. Габарит детали плюс приспособление плюс 30 мм запаса хода. Типовые размеры 300×200, 400×300, 500×500 мм; свыше 600 мм — портальная схема.
2. Точность. 1/5–1/10 от самого жёсткого допуска: ±0,02 мм требует U ≤ 3 мкм; ±0,05 мм — 5 мкм; для штамповки достаточно 8–10 мкм.
3. Автоматизация. Ручная или полуавтомат при широкой номенклатуре; CNC с автозагрузкой при серии от 500 деталей в месяц.
4. Оптика. Двусторонняя телецентрика с параллельной подсветкой для глубоких отверстий; коаксиальный свет для рисок; проходящий поляризованный — для стекла и плёнок.
5. ПО. GD&T, SPC, импорт CAD, повторяемые программы; для экспорта — протокол ISO 10360-7 и заявление MPE.
06
Методика испытаний
Оптико-измерительные машины
Условия. 20 ± 2 °C, влажность 40–60%, отсутствие вибраций; прогрев 30 мин; выдержка детали не менее 2 ч (крупной — 4 ч).
Калибровка. Измерение стеклянной шкалы или керамической концевой меры в ближней и дальней зонах по X/Y/Z; по ISO 10360-7 — семь направлений с мерой длины.
Измерение. Построение системы координат (плоскость–линия–точка или 3-2-1); не менее 5 точек на элемент (6 для окружности, 8 для большой); избегать фасок; три повтора.
Проверка. Ежедневно по эталону (мера 50 мм, аттестованная окружность); при отклонении более 1/3 MPE — повторная калибровка.
Неопределённость. Температура (11,5 × 10⁻⁶/°C × L), линейка, алгоритм кромки, повторяемость зажима; указывать U при k = 2.
07
Отраслевое применение
Оптико-измерительные машины
- Штамповка: диаметры пуансонов, позиция гибов, заусенцы.
- Литьё под давлением: межштифтовое измерение шестерён, остаток литника, коробление.
- Платы и разъёмы: шаг контактных площадок, ширина позолоченных контактов.
- Инструмент и калибры: профиль фрез, средний диаметр резьбовых пробок.
- Бытовая электроника: пазы рамок, положение петель.
- Крепёж: размер под ключ, глубина крестового шлица, шайбы.
Отраслевые кейсы
Смотреть все→Кейсы
Non-contact needle dimension inspection with batch archiving
YRVMS2010E measures needle OD, ID, bevel angle and chamfer on 30 pieces in ten…
45 → 10 minPer batch
≤1.5 μmOD repeatability
In-line 100% inspection of shielding cans at 0.8 s per part
YR-MV1080 dedicated vision with rotary feeding inspects at 0.8 s per part with…
0.8 s/件Cycle time
0.02%Escape rate
Coplanarity of 32 automotive connector terminals in a single pass
YRVMS2515F with bi-telecentric optics and programmable ring light measures all…
6 min → 25 sPer part
≤3 μmRepeatability
Выборочный контроль и износ штампа при высокоскоростной штамповке
Пять деталей каждые два часа и живая панель CPK перевели обслуживание штампа с…
180PPM у заказчика
+18%Стойкость штампа
FAI рамки смартфона: с 90 до 12 минут
YRVMS4030CNC с двусторонней телецентрикой измеряет 142 размера одной программо…
12 minВремя FAI
98%Приёмка с 1-го раза
Автоматическое измерение 48 отверстий плиты клапана АКПП
YR4030CNC: 48 отверстий за одну установку, погрешность ±(3+L/200) мкм, цикл 3 …
25 → 3 minВремя на деталь
±(3+L/200) μmПогрешность
Цена и сроки поставки
Инженер ответит в течение рабочего дня: подбор, критерии приёмки, сроки.