

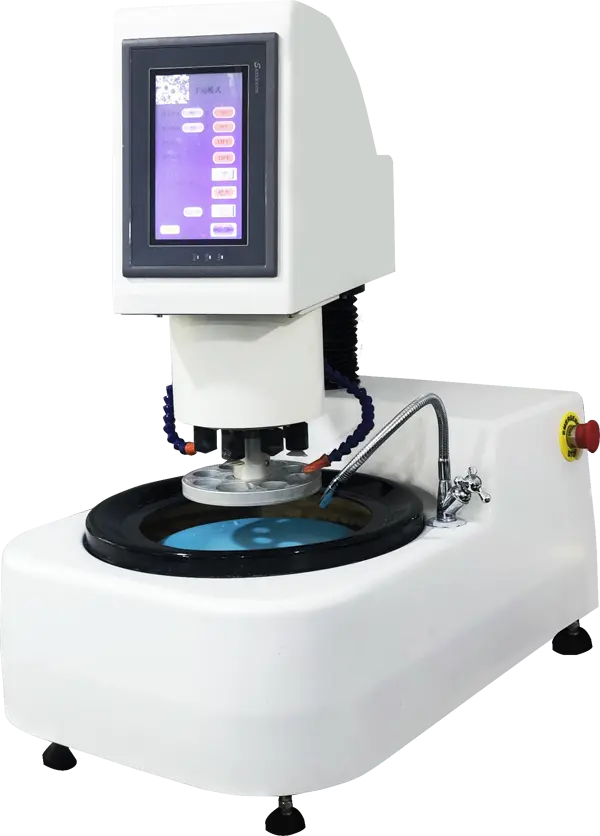
HXZMP-3000 Smart fully automatic metallographic grinder-polisher
Complete metallographic specimen preparation
- Управление双盘磨抛,压力/转速/时间可编程
- Охлаждение循环冷却,试样温度可控
Резка, запрессовка, полирование
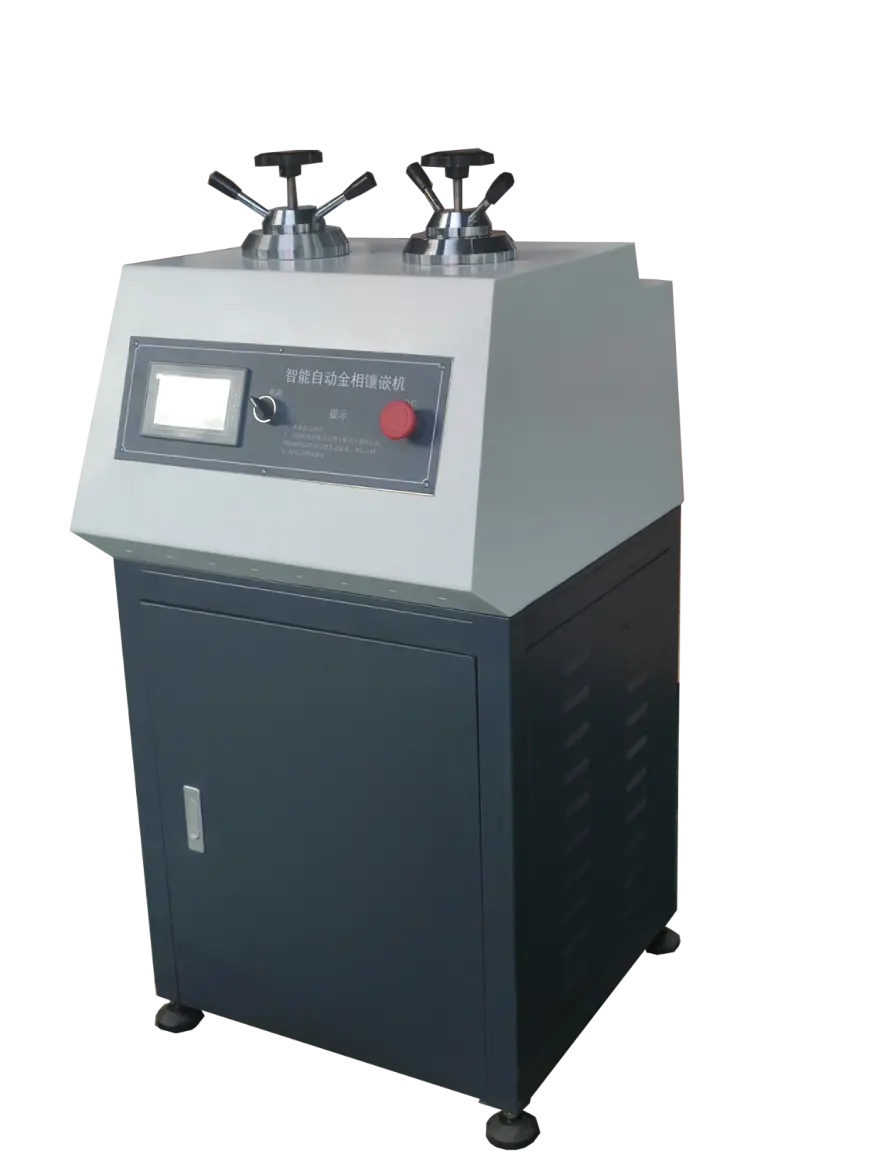
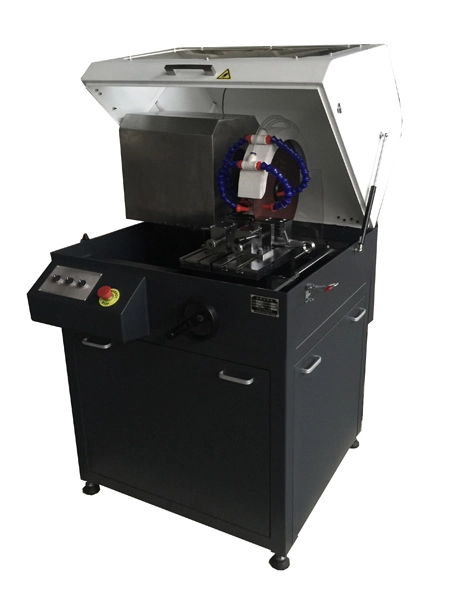
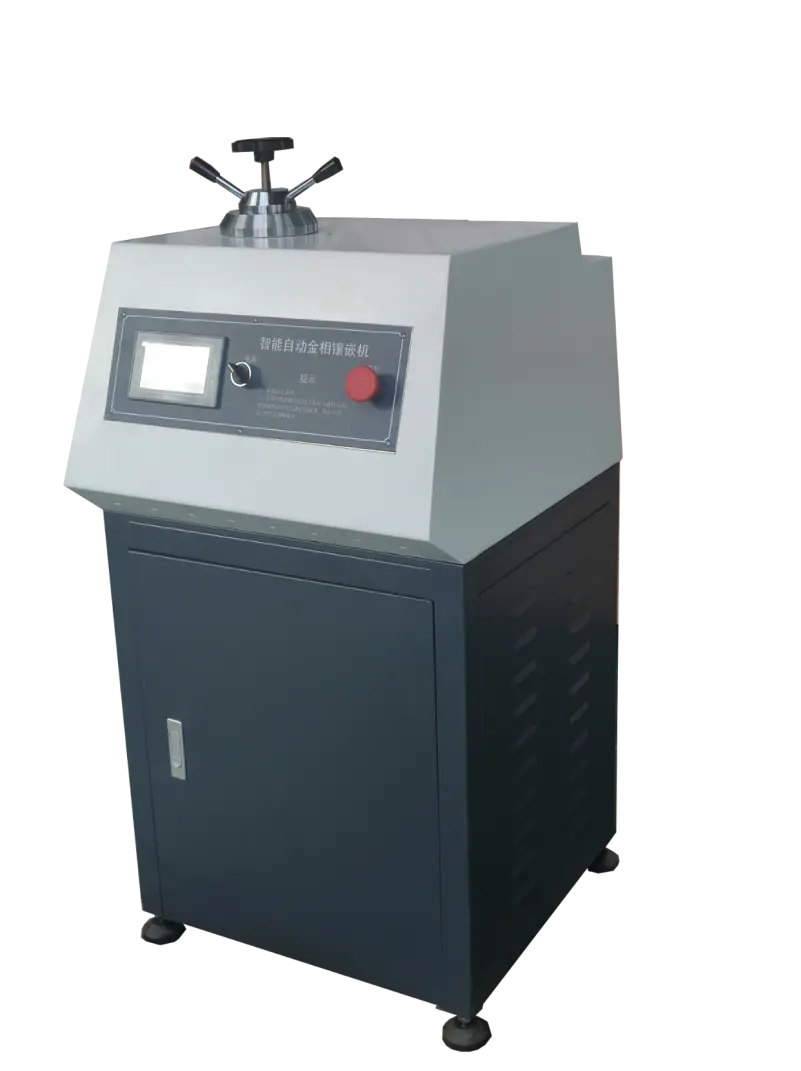
Отрезные HXZDQ, прессы HXQ, шлифовально-полировальные HXZMP и MPD — полная линия, определяющая качество шлифов.
Complete metallographic specimen preparation

Complete metallographic specimen preparation

Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation

Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Complete metallographic specimen preparation
Металлографическая пробоподготовка
Цель пробоподготовки — плоский шлиф без царапин, с целыми краями и неизменённой структурой. Последовательность: резка → запрессовка → шлифование → полирование → травление.
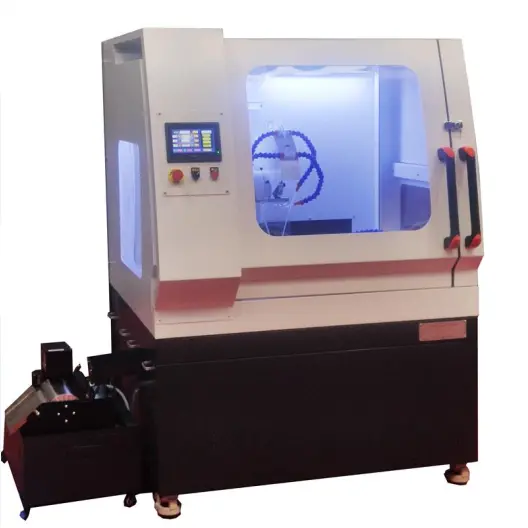
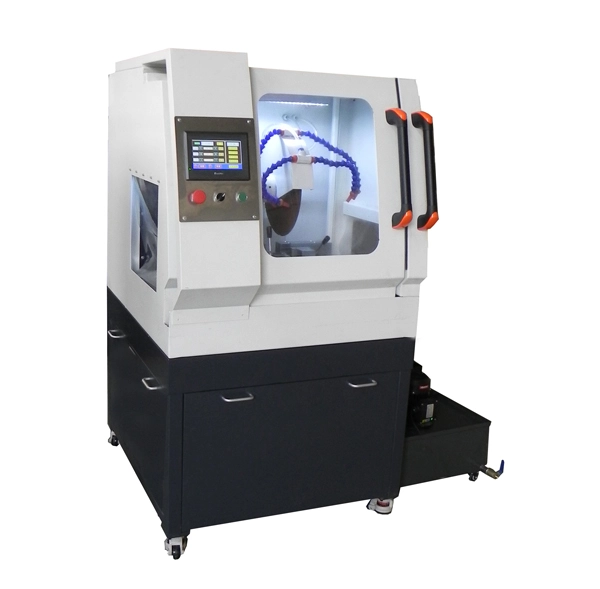
Резка: алмазные или корундовые круги с постоянной подачей и обильным охлаждением, без зоны термического влияния и деформации. Мягкие материалы — смоляная связка, твёрдые — металлическая с алмазом.
Запрессовка: горячая (фенольная смола, 130–180 °C, 20–30 МПа) быстрая; холодная (эпоксид/акрил) для термочувствительных материалов и сохранения кромки; медный наполнитель для электрополирования.
Шлифование и полирование: последовательное удаление царапин, каждая ступень полностью убирает предыдущую; алмаз 3 мкм, затем 1 мкм, финиш оксидом. Мягкие материалы — малое давление и короткое время.
Металлографическая пробоподготовка
Металлографическая пробоподготовка
1. Шлифование: на каждом номере снимайте 3–4 глубины предыдущих рисок — 20–30 мкм на переход (320→1200); поворачивайте образец на 90°.
2. Резка без прижига: стружка не должна синеть (~300 °C); прижог меняет твёрдость на 2–5 HRC.
3. Горячая запрессовка: фенол 150–165 °C, 250–300 бар, 5–8 мин; для закалённых и алюминиевых деталей — холодная заливка эпоксидом.
4. Полирование: съём ∝ P·n; 3 мкм — 2–3 мин, 1 мкм — 1–2 мин; избыточное давление даёт размазывание.
5. Травление: 4% ниталь 3–8 с; время/температура/концентрация одинаковы в партии.
Металлографическая пробоподготовка
| Стандарт | Название | Применение |
|---|---|---|
| ASTM E3-11 | Подготовка металлографических шлифов | Процесс |
| GB/T 13298-2015 | Металлографический анализ | Общие требования |
| GB/T 15749-2008 | Количественная металлография | Количественный анализ |
| GB/T 10561-2005 | Неметаллические включения в стали | Включения |
| ISO 4967 | Определение неметаллических включений | Экспорт |
Металлографическая пробоподготовка
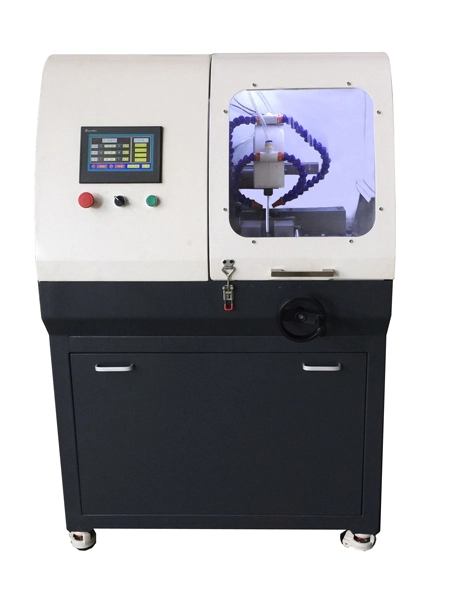
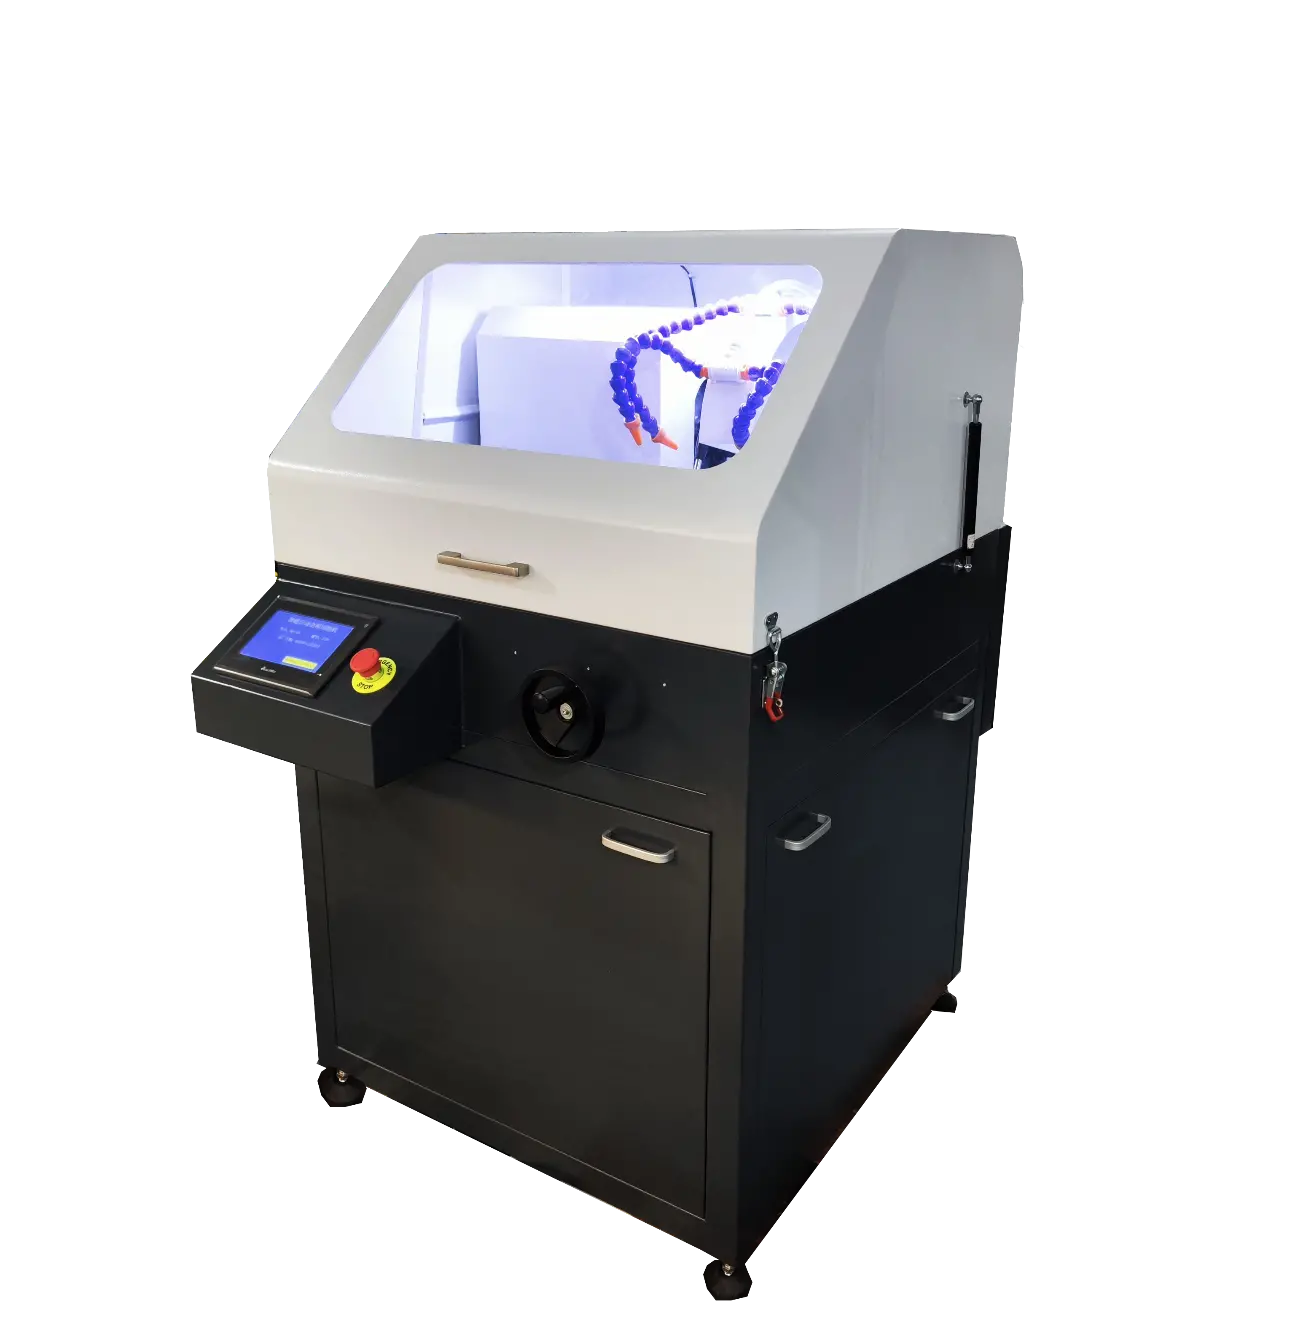
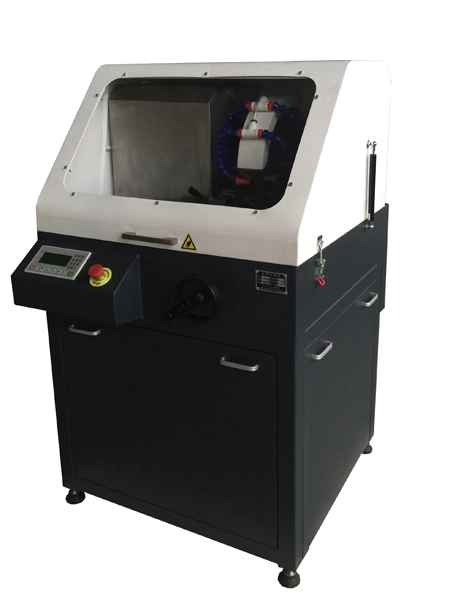
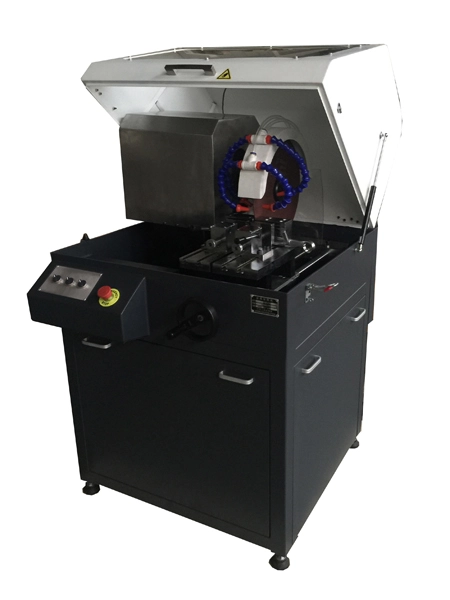
1. Отрезной станок. Круги 250/300 мм по максимальному сечению; вертикальные для крупных деталей, низкоскоростной алмазный для тонких.
2. Пресс для запрессовки. Горячая запрессовка (30/40 мм, две позиции) для серии; вакуумная холодная для термочувствительных материалов, покрытий и сохранения кромки.
3. Шлифовально-полировальный. Ручной один диск для малого объёма; автоматический два диска или многоголовочный при более 20 образцов в день.
4. Расходники. SiC 320–1200, мягкие ткани, алмаз 3/1 мкм, оксидная суспензия.
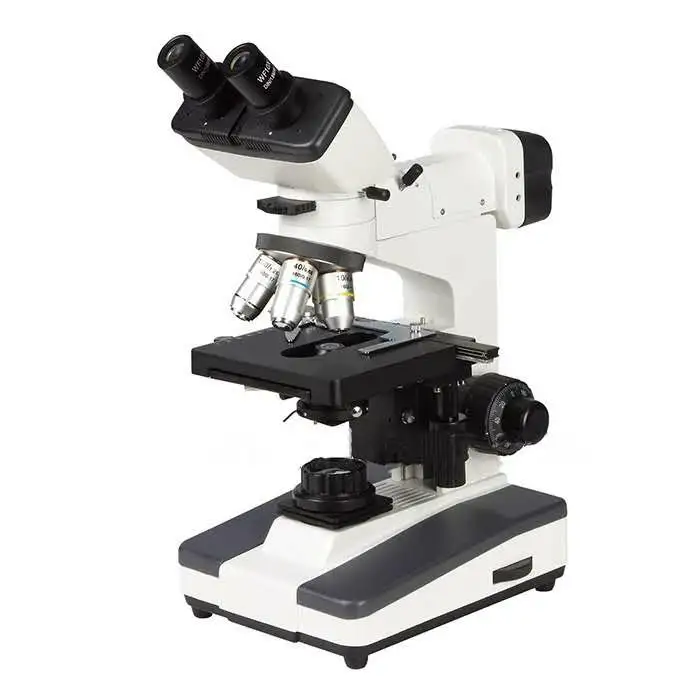
5. Оснастка. Ультразвуковая ванна, сушка, источник для электрополирования, стереомикроскоп.
Металлографическая пробоподготовка
Отбор. Представительное сечение (ножка зуба, срез шва), рез перпендикулярно плоскости наблюдения, фиксация места и направления.
Резка. Подача 0,5–2 мм/мин, 2000–3000 об/мин, обильное охлаждение; при признаках прижога — повторный отбор.
Запрессовка. 150 °C, 25 МПа, 8 мин; холодная эпоксидная 4 ч (или 60 °C). Для покрытий — защитная пластина против скругления.
Шлифование. 320→600→800→1200, промывка и поворот на 90°; алмаз 3 мкм (3 мин), 1 мкм (2 мин), оксид (1 мин), давление снижается.
Контроль. До травления при 100× проверить царапины и кромку, затем травить; ежедневно контрольный образец.
Металлографическая пробоподготовка
Precision sectioning plus vacuum mounting delivers results in 35 minutes with …
Low-speed sectioning with vacuum mounting and electrolytic polishing cut coati…
HXZDQ-160 mounting with HXZMP-3000 automatic polishing completes six samples i…
Линия HXZDQ-160 + HXQ-100 + HXZMP-2000 повысила годность шлифов PQR с 85% до 9…
Q-2, XQ-2B и MP-2 подняли выработку с 40 до 85 образцов за смену, доработка с …
HXZDQ-100Z прецизионно режет образцы SLM TC4 без прижогов; пористость 0,08% по…
Инженер ответит в течение рабочего дня: подбор, критерии приёмки, сроки.