 HOT
 TKM-459 · 2026-11-17 · +86 21 5748 2007
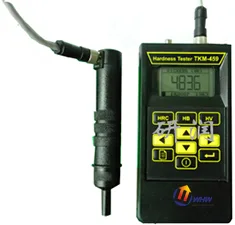
TKM-459 Hardness Tester
Hardness Tester
МодельTKM-459
- 50 N(标准探头)
- HV240 - 9;HRC20;HB100 - 450
- HV:3%、HRC:1.5%、HB:4%
- 背光液晶显示
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
01
Обзор
一、TKM-459超声硬度计产品介绍:
TKM-459是一种便携式超声硬度计,该款硬度计体积小巧,做工精致,此款超声硬度计受产品厚度和质量的影响非常小,解决了测量薄壁和复杂外形的产品的难题。具备现场快速测量、多种探头可供选择的特点,操作简单、直接显示测试结果。
二、TKM-459超声硬度计应用场合:
1、可测量的工件部位包括法兰盘边缘和齿轮根部
2、冲压件,工模、薄板;
3、表面硬化的齿和齿轮的测量
4、锥度部有硬度测量;
5、轴和薄壁管道、容器的测量
6、车轮、涡轮转子的硬度测量;
7、钻头的刀口的硬度测量;
8、焊接部位
三、TKM-459超声硬度计性能特点:
1、测量快速准确。
2、可以测量到不足5mm的狭槽和内孔。
3、S型、K型、H型、C型、U型多种传感器自由选择。
4、测试支架方便小尺寸零件测量
5、可自行校准仪器(通过两个标准样块可对仪器测值校准)。
6、拥有6000个数据的超大存储空间。
7、液晶显示
8、通讯接口可以与电脑进行连接
9、不受测量物内侧情况影响,适用于复杂外形和难以接触的部位。
10、测量方向可以全方向自由变化——上下左右不论哪个方向都可以不用补偿直接测量
11、.HV、HRC、HB、HSD、HRA、HRB、多种硬度制——可互相转换;
四、TKM-459超声硬度计技术参数:
1、负载:50 N(标准探头)
2、测量范围:HV240 - 940、 HRC20 - 70 、HB100 - 450
3、测量精度:HV:3%、HRC:1.5%、HB:4%
4、测量显示:背光液晶显示
5、存储:可存储6000个测量值
6、校正值存储:35
7、测量方向:全方向自由测量
8、数字显示测量值:最大值、最小值、平均值、标准偏差和测量次数
9、硬度制:布氏、洛式、维氏相互转换
10、可选择探头:5种可选择探头
11、主要测量材料:主要用来测量钢材,使用标准测试块校准后可用于高合金、特殊铸铁、非铁金属的测量
12、工作环境:-10℃-40℃
13、数据接口:通讯线缆可连接电脑
14、电源:220V-240V
15、电池:充电电池
16、尺寸:150 x 80 x 30 mm
17、重量:主机 0.4 kg
五、TKM-459超声硬度计标准配置:
主机、标准传感器、充电器、说明书、校准证明、数据线、仪器箱、仪器包
六、TKM-459超声硬度计可选附件:
1、S型传感器(50N):通用件测量
2、K型传感器:管内或狭小部位的测量
3、H型传感器 (10N):适用于镀层硬度测量
4、C型传感器(100N):未处理过的表面测量
5、U型特殊探头:便于探头定位复杂表面
6、支架:方便小尺寸零件的测量
7、各种材料的特殊硬度测量块
8、蓄电池研磨机(用于产品表面测量点的处理)
TKM-459 Hardness Tester supplied by CHWES. 17 key specifications available on request.
02
Технические характеристики
| 50 N(标准探头) | |
| HV240 - 9;HRC20;HB100 - 450 | |
| HV:3%、HRC:1.5%、HB:4% | |
| 背光液晶显示 | |
| 可存储6000个测量值 | |
| 35 | |
| 全方向自由测量 | |
| 最大值、最小值、平均值、标准偏差和测量次数 | |
| 布氏、洛式、维氏相互转换 | |
| 5种可选择探头 | |
| 主要用来测量钢材,使用标准测试块校准后可用于高合金、特殊铸铁、非铁金属的测量 | |
| -10℃-40℃ | |
| 通讯线缆可连接电脑 | |
| 220V-240V | |
| 充电电池 | |
| 150 x 80 x 30 mm | |
| 主机 0.4 kg |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
03
Принцип работы
Твёрдость определяется вдавливанием индентора под постоянной нагрузкой с переводом размеров или глубины отпечатка в значение твёрдости. Виккерс — алмазная пирамида с углом 136°: HV = 0,1891 × F(Н)/d²(мм).
Горячая твёрдость измеряется в вакууме или высокочистом инертном газе. Образец и индентор нагреваются раздельно и должны иметь одинаковую температуру либо вводится поправка; нагружение и снятие происходят в горячей камере, отпечаток измеряется оптикой или после охлаждения. Серия HMAS обеспечивает равномерность ±5 °C в диапазоне 200–1600 °C.
- Виккерс 0,01–100 кгс: тонкие слои, градиент свойств.
- Роквелл C 150 кгс: быстрый контроль закалки.
- Бринелль: отливки, отжиг, крупное зерно.
- Лииб: переносной контроль крупных деталей.
04
Анимация процесса
- Подготовка: полирование до Ra ≤ 0,4 мкм, снятие наклёпа.
- Установка: образец на столе, индентор над точкой.
- Нагрев: вакуум ≤10⁻² Па или аргон, выход на режим.
- Нагружение: заданная скорость, выдержка 10–15 с.
- Измерение: диагонали или глубина, расчёт HV/HRC.
- Градиент: пошагово по глубине, кривая твёрдость—расстояние.
05
Расчёты и формулы
1. Роквелл: HR = K − h/0,002 (K=100 для HRC, 130 для HRB); h=0,078 мм → HRC = 61.
2. Бринелль: HBW = 2F/(πD(D−√(D²−d²))); F=1838,6 Н, D=2,5 мм, d=1,1 мм → HBW ≈ 192.
3. Виккерс: HV = 0,1891·F/d² (F в Н); F=9,807 Н, d=0,05 мм → HV ≈ 742.
4. Нагрузки: выбор по 0,045F/D²; Роквелл 10 / 60/100/150 кгс; поверхностные 3 / 15/30/45 кгс.
5. Перевод: HRC ≈ HBW/10 — только ориентировочно; официально по таблицам GB/T 1172.
06
Стандарты
| Стандарт | Название | Область |
|---|---|---|
| GB/T 4340.1-2009 | Испытание по Виккерсу — метод | Виккерс |
| GB/T 230.1-2018 | Испытание по Роквеллу | Роквелл |
| GB/T 231.1-2018 | Испытание по Бринеллю | Бринелль |
| ISO 6507-1 | Vickers hardness test | Экспорт |
| ASTM E92 | Vickers hardness | Америка |
| GB/T 17394.1-2014 | Испытание по Лиибу | Переносной |
07
Подбор модели
1. Температура. Комнатная — серии HVS/HBRV. 200–1200 °C — HMAS-HT1200. До 1600 °C для керамики, тугоплавких металлов и теплозащитных покрытий — HMAS-UHT1700CM.
2. Нагрузка и шкала. Микро-Виккерс 0,01–1 кгс для тонких слоёв, азотирования и покрытий; 1–50 кгс для закалённых деталей; Бринелль для отливок; Лииб для крупных деталей.
3. Индентор. Алмаз до ~800 °C; выше — инертная среда и короткая выдержка; свыше 1200 °C — специальные покрытия по рекомендации изготовителя.
4. Среда. Титан и тугоплавкие металлы — ≤10⁻² Па или аргон высокой чистоты.
5. ПО. Градиент по точкам, кривая твёрдость—глубина, глубина слоя по GB/T 9450, экспорт отчётов.
08
Методика испытаний
Образец. Рабочая и опорная поверхности параллельны; толщина не менее 1,5 диагонали (Виккерс) или 10 глубин (Роквелл); Ra ≤ 0,4 мкм, без окалины и масла.
При 20 °C. Выбор нагрузки, нагружение за 10–15 с, выдержка 10–15 с, снятие, измерение диагоналей. Расстояние между отпечатками ≥3d, до края ≥2,5d.
Горячие испытания. Установка, вакуум или аргон, нагрев и выдержка 20–30 мин, опускание индентора, нагружение, снятие, охлаждение или измерение в горячем состоянии, температурная поправка.
Градиент. Шаг 0,05–0,1 мм до выхода на плато; глубина слоя по 550 HV1 согласно GB/T 9450.
Контроль. Каждую смену проверка по эталонной мере (например 700 HV1), при отклонении более ±3% — калибровка.
09
Отраслевое применение
- Термические цеха: выборочный контроль после закалки и отпуска.
- Входной контроль: твёрдость прутка, листа, поковок.
- Крепёж: твёрдость болтов и гаек, сердцевина.
- Литьё и поковки: равномерность твёрдости шестерён, шаров.
- Пластмассы: шкалы Роквелла для полимеров (XHRS).
- Лаборатории: межповерочные проверки образцовыми блоками.
10
Цена и сроки поставки
Похожие модели
Смотреть все→Твердомеры
HOT HOT
 HOT
HMAS-D5103050MZ Vickers Hardness Tester (M)
Vickers Hardness Tester · M
- HMAS-D-显微硬度测量分析系统
- 维氏硬度大三通光学成像系统