
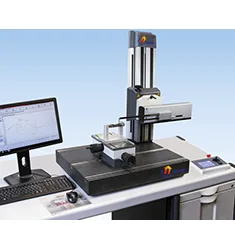
该厂磨齿后齿面粗糙度靠便携式粗糙度仪抽检,测头进不了模数 2 以下齿槽,只能在齿顶代测,齿面真实状态失控,整箱装配后啸叫投诉率 1.1%。
方案:MARSURF-XC2 粗糙度测量站,配小孔测头与齿形定位夹具,测头沿齿向进给,按 ISO 4288 评定 Ra、Rz、RSm,取样长度 0.8 mm,评价长度 4 mm;每炉批抽 3 件、每件 4 齿。
结果:齿面 Ra 由代测的 0.35 μm 修正为真实 0.19 μm 并稳定受控,RSm 0.06 mm 内;磨齿机修整周期由 8 h 优化为 6.5 h,整箱啸叫投诉率降到 0.33%,年售后费用减少约 120 万元。


