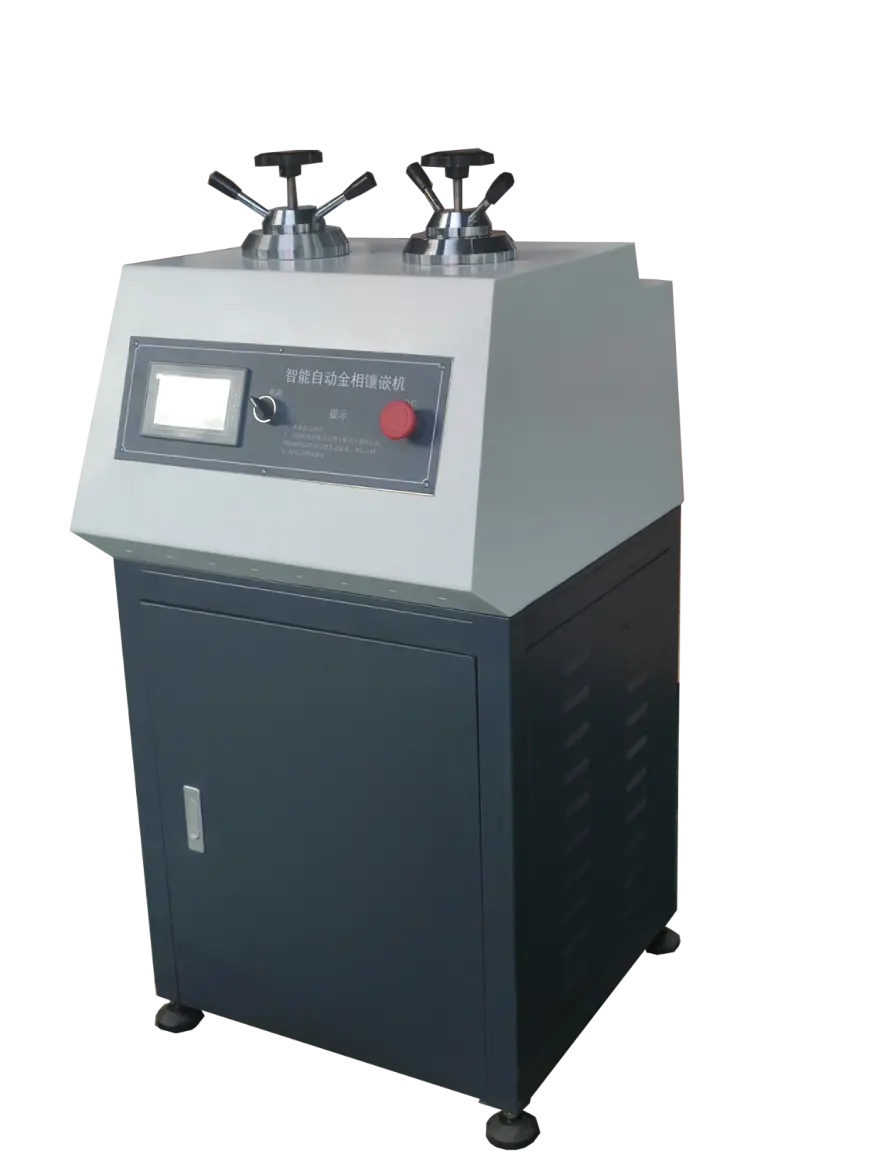
热喷涂 WC-Co 涂层厚 200~400 μm,测厚度与孔隙率时边缘极易倒角,原来用普通热镶 + 手工抛光,涂层边缘被抛成圆弧,厚度测得偏薄 10% 以上,孔隙率也被抛掉。
方案:HXQ-50 低速精密切割(180 r/min,金刚石片)→ 试样与保护片一起真空镶嵌(HXZDQ-100Z,环氧树脂,真空度 -0.09 MPa)→ 逐级磨抛后电解抛光 15 s 去除表面变形层。
结果:涂层厚度测量偏差从 12% 降到 2%,边缘平直无倒角;孔隙率判定的三人一致性从 70% 提升到 95%;该方法已用于该企业的涂层工艺评定。