
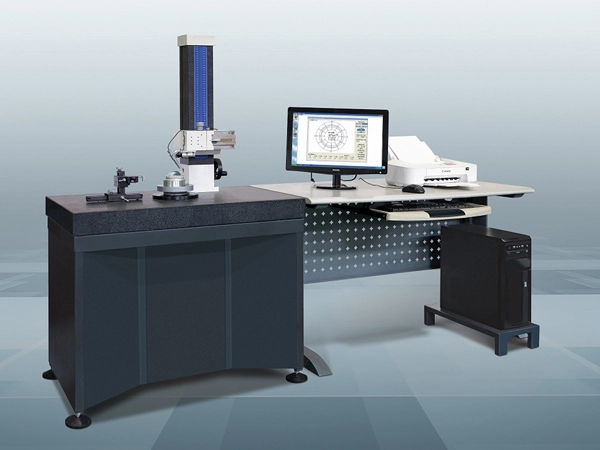
该厂曲轴磨削线按 GB/T 1182 评定主轴颈圆度,原先外送三坐标 24 点拟合,测得值分散且测不出高频波纹,台架试验曾出现轴颈异常磨损。
方案:Y9025C 圆度仪,气浮主轴回转精度 0.02 μm,调心调平后按 GB/T 7235 以 500 UPR 滤波评定圆度、圆柱度与波纹度;每轴颈测 3 个截面,3600 点/转采样,15 min 完成一根曲轴全参数测量。
结果:主轴颈圆度由三坐标拟合的 2.1 μm 修正为真实值 0.9 μm,并检出 15 UPR 磨削振纹分量 0.4 μm;据此把砂轮修整量调到 2 μm 后,批量圆度 Cpk 由 1.12 提升到 1.67,台架异常磨损归零。


