
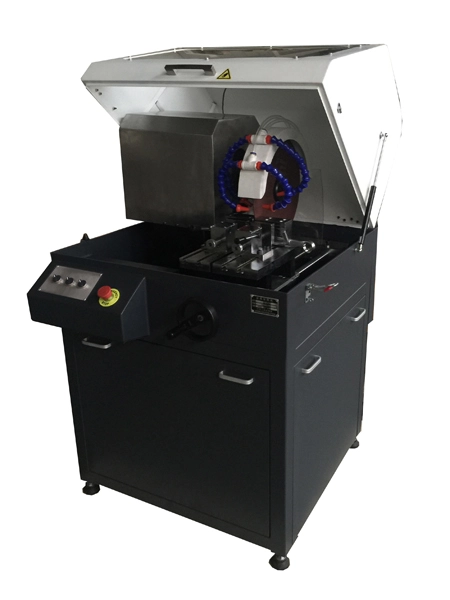
该厂 TiAlN 涂层刀片原用 X 荧光测厚,球面刃口换算系数随基体成分漂移,与截面真值偏差达 15%,涂层过厚崩刃与过薄早期磨损投诉并存。
方案:HXSQ-100F 精密金相切割机,低速金刚石锯片加自动进刀,切割 TiAlN 涂层不崩边不剥落;热镶嵌后磨抛至 1 μm,500X 金相显微镜直接测涂层截面厚度与界面结合状态。
结果:涂层厚度实测 3.0±0.3 μm,截面法为 X 荧光提供逐牌号修正系数后两者偏差收敛到 3%;涂层批次厚度合格率由 88% 升到 99%,崩刃投诉季度下降 55%。


