HXZMP-1000Z · 2026-11-17 · +86 21 5748 2007
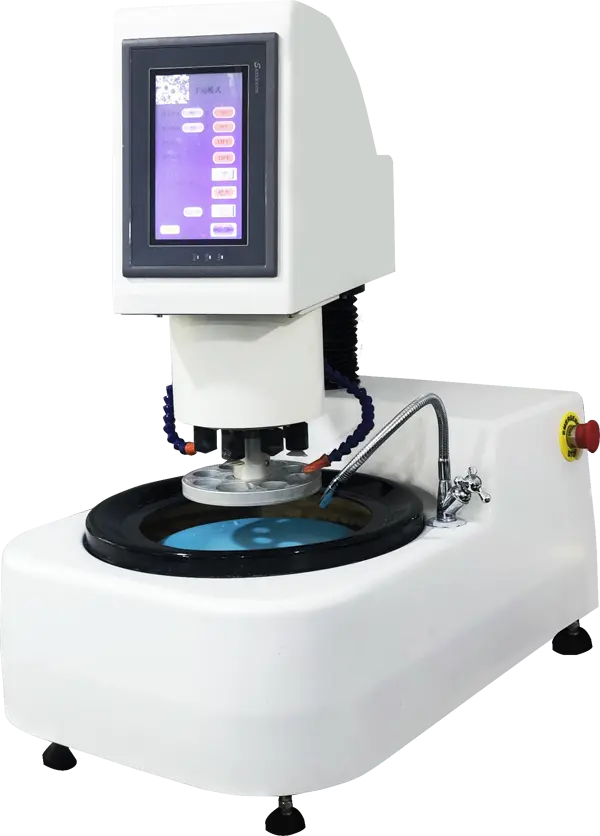
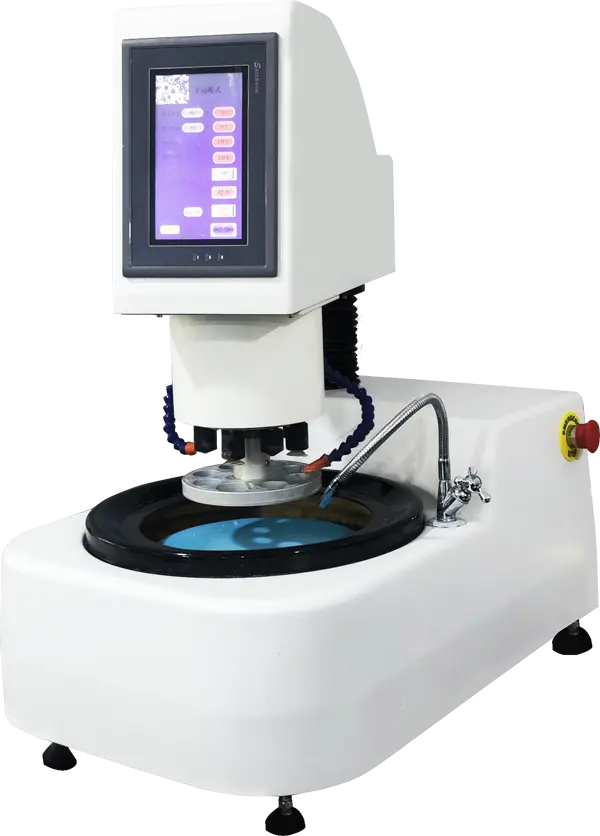
HXZMP-1000Z 智能自动金相磨抛机
金相试样制备完整工序
型号HXZMP-1000Z
- 控制方式双盘磨抛,压力/转速/时间可编程
- 冷却方式循环冷却,试样温度可控
- 最大试样多工位夹持,成批制样
- 软件制样工艺参数存储与调用
提交即表示同意我们按隐私政策处理您的联系信息。
01
产品概述
HXZMP-1000Z,智能程序控制,保证金相试样制备的重复性与效率。
HXZMP-1000Z,智能程序控制,保证金相试样制备的重复性与效率。
02
技术参数
| 控制方式 | 双盘磨抛,压力/转速/时间可编程 |
|---|---|
| 冷却方式 | 循环冷却,试样温度可控 |
| 最大试样 | 多工位夹持,成批制样 |
| 软件 | 制样工艺参数存储与调用 |
* 结果由规则引擎与产品库匹配生成,仅供初选;最终以工程师确认为准。
03
产品原理
金相制样的目标是在不改变组织的前提下获得平整、无划痕、边缘完好的镜面。流程为切割 → 镶嵌 → 研磨 → 抛光 → 腐蚀,每一步都影响最终观察结果。
切割:金刚石/氧化铝切割片以恒定进给切割,配合充分冷却,避免热影响区与塑性变形。软材料用高浓度树脂结合剂砂轮片,硬材料用金属结合剂金刚石片。
镶嵌:热镶(酚醛树脂,130–180℃、20–30MPa)效率高;冷镶(环氧/丙烯酸)适合温度敏感材料与保边需求;导电试样可加铜粉实现电解抛光。
研磨与抛光:由粗到细逐级去除划痕,每级必须完全去除前级痕迹;金刚石悬浮液 3μm→1μm,最后用氧化物(Al₂O₃/SiO₂)抛亮。软材料需低压力、短时间,避免浮雕。
04
动图流程
- 切割:按垂直截面取样,进给 0.5–2mm/min,冷却液充分。
- 镶嵌:热压 150℃/25MPa 保温 8min,或冷镶固化 4h。
- 粗磨:320 目碳化硅砂纸,水冷,去除切割痕。
- 细磨:600→800→1200 目逐级,每级 1–2min。
- 抛光:3μm 金刚石 → 1μm 金刚石 → 氧化物,绒布低压力。
- 腐蚀与检查:4% 硝酸酒精 3–8s,吹干,显微镜下确认无划痕。
05
计算方法与公式
① 逐级磨削去除量:每道砂纸需去除前道划痕的 3~4 倍深度,碳钢经验值 20~30 μm/道(320→1200 目);换道时试样旋转 90°,直到旧划痕消失。
② 切割防烧伤:进给量控制使切屑不发蓝;碳钢发蓝温度约 300℃,烧伤层会使表层硬度偏差 2~5 HRC,金相上呈现白色回火区。
③ 热镶参数:酚醛树脂 150~165℃ / 250~300 bar / 保温 5~8 min;对温度敏感材料(淬火马氏体、铝合金)改用冷镶环氧(24℃ / 24 h 或 60℃ / 1 h 加速)。
④ 抛光时间预算:t ≈ k·M/(P·n)(去除量与压强、转速成正比);3 μm 金刚石工序典型 2~3 min,最终 1 μm 1~2 min,压力过大会产生曳尾与麻点。
⑤ 腐蚀定额:4% 硝酸酒精碳钢 3~8 s;同一批试样固定时间/温度/浓度,保证批次可比。
06
标准规范
| 标准号 | 名称 | 用途 |
|---|---|---|
| ASTM E3-11 | 金相试样制备标准指南 | 制样流程 |
| GB/T 13298-2015 | 金属显微组织检验方法 | 检验总则 |
| GB/T 15749-2008 | 定量金相测定方法 | 定量分析 |
| GB/T 10561-2005 | 钢中非金属夹杂物含量的测定 | 夹杂物 |
| ISO 4967 | Steel — determination of non-metallic inclusions | 出口项目 |
07
选型方案
① 制样是四步链条,缺一步全废:切割(不变形)→ 镶嵌(无间隙、边缘保护)→ 磨抛(无划痕、无倒角)→ 腐蚀/观察。任何一步买错,后面再贵的显微镜也救不回来。
② 切割机按「最大截面 + 是否怕热」选:常规件用砂轮切割机(HXQ-50/HXQ-100);涂层、薄板、有色金属必须低速精密切割(HXQ-50 配金刚石/CBN 片,转速可调至 300 r/min 以下)。
③ 镶嵌按批量与边缘要求选:热镶(HXZDQ 系列,速度快、成本低)适合常规件;冷镶(树脂真空浸渗)适合多孔、涂层、电子件,能渗入孔隙避免拖尾。
④ 磨抛按通量选:日均 <20 件用手动(HXZMP-1000);20~80 件用半自动(HXZMP-2000);>80 件或要求一致性用全自动磨抛头(HXZMP-3000,压力/转速可编程)。
⑤ 耗材比设备更影响结果:砂纸粒度序列(180→400→800→1200→2000)、金刚石悬浮液粒度(9→3→1 μm)、抛光布类型(长绒/短绒/无纺)必须配套,混用会出现「抛不掉」或「抛过头」。
⑥ 场地与安全:切割与磨抛需独立排风与供水;金相室与制样室分开,避免粉尘污染显微镜;切割机需防护罩与急停。
| 设备 | 型号 | 能力 | 适用 |
|---|---|---|---|
| 精密切割机 | HXQ-50 / HXQ-100 | 低速、无变形 | 涂层、薄板、有色金属 |
| 砂轮切割机 | HXGXS | 大截面快速切割 | 常规钢铁件 |
| 热镶嵌机 | HXZDQ-100 / 110 / 120 / 160 | Φ25~Φ50 镶样 | 批量常规件 |
| 真空镶嵌机 | HXZDQ-100Z | 真空浸渗 | 多孔、涂层、电子件 |
| 手动磨抛机 | HXZMP-1000 | 单盘手动 | 少量、教学 |
| 半自动磨抛机 | HXZMP-2000 / 2000Z | 双盘、定时 | 中等批量 |
| 全自动磨抛机 | HXZMP-3000 | 多工位、可编程压力 | 高通量、一致性要求高 |
| 电解抛光/腐蚀 | HXSQ-100G / 100F | 无变形表面 | 不锈钢、镍基合金 |
常见废样原因:切割过热导致组织变化、镶嵌间隙导致边缘拖尾、最后一道抛光时间过长导致夹杂物被抛掉、腐蚀过度导致晶界模糊。
08
检测方法
取样:选择有代表性的截面(如齿轮取齿根、焊缝取横截面),切割面垂直于观察面;记录取样位置与方向。
切割参数:进给 0.5–2mm/min,转速 2000–3000rpm,冷却液流量充足;切割后检查是否有烧伤变色,若有需重新取样。
镶嵌:热镶 150℃、25MPa、8min;冷镶环氧固化 4h(或加热 60℃ 加速)。涂层/镀层截面需加保护片防止倒角。
磨抛:320→600→800→1200 目,每级水洗并换方向 90°;金刚石 3μm(3min)→1μm(2min)→氧化物(1min),压力递减。
检查:未腐蚀状态在 100× 下检查划痕与倒角;合格后腐蚀、观察。每天用标准样品验证制样质量。
09
行业应用
- 钢铁与汽车零部件:渗碳层、焊接接头、紧固件的批量金相制样,要求切割不变形、镶嵌无间隙、抛面无划痕。
- 有色金属与轻合金:铝合金、镁合金易产生机械孪晶与涂抹,需低速切割与专用抛光液。
- 涂层与镀层:热喷涂、PVD、电镀层截面,要求边缘保护(镶嵌+镀镍)避免倒角。
- 电子与半导体:PCB 微切片、焊点、BGA 封装截面,需精密切割与树脂真空镶嵌。
- 增材制造:打印件孔隙与熔池观察,取样位置与方向需可追溯记录。
- 失效分析:现场取样(不允许整体送检)、裂纹断面保护、异物提取。
- 科研与教学:多样品并行、参数可记录、结果可复现。
- 第三方检测:日均 50~200 件的高通量制样,要求节拍稳定与耗材成本可控。
10
该型号的报价与交期
同系列产品
查看全部→金相制样设备