 HOT
 W-20B · 2026-11-17 · +86 21 5748 2007
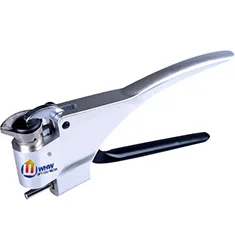
W-20B Hardness Tester
Hardness Tester
МодельW-20B
- 0~20HW(相当于20~110HRE)
- 0.5HW(5~17HW)
- 相当于20~110HRE
- 0.5kg
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
01
Обзор
W-20B韦氏硬度计是检验铝合金型材力学性能的首选仪器,符合中国有色标准YS/T420-2004和美国标准ASTM B647-84(2000).韦氏硬度计是一种可现场快速测试铝合金硬度的仪器。使用方便,一卡即可,硬度值直接读出,效率高,可靠性好。韦氏硬度计是以一定形状的硬钢压针,在标准弹簧试验力作用下压入试样表面,用压针的压入深度确定材 料硬度,定义0.01mm的压入深度为一个韦氏硬度单位。韦氏硬度单位表示为HW。
韦氏硬度计是小型便携式仪器,它体积小、重量轻、可单手操作,可快速、方便、无损地测试材料硬度,它不必取样,对操作技能要求不高,非常适于在生产现场对材料进行快速检测铝合金型材、管材、板材、铝零件及其他软金属的硬度。特别适于在生产现场、销售现场或施工现场对成批产品进行快速、非破坏性的逐件合格检查。韦氏硬度计还可用于测试紫铜、黄铜、软钢等材料的硬度。
W-20B韦氏硬度计是符合国家计量检定规程JJG944-201x《金属韦氏硬度计》 的产品。并且在销售之前经过第三方权威检测机构的检测,并每台仪器都附第三方检定证书。
韦氏硬度计主要用于:确定工件有无热处理,检查热处理效果。确定工件是否为不适当的合金加工而成。测试不便送到实验室的过长、过重工件或装配件。用于生产检验、验收检验和质量监督检验。换算成常用的维氏、洛氏、布氏硬度及抗拉强度值.
仪器特点:
压针:进口特种钢材,新工艺制作成的压针,硬度高,耐磨性极佳。
指针:高强度的指针,长期使用或错误操作都不易弯曲变形。
表窗:高强度、高韧性的表窗玻璃,受到冲击后不易破裂。
手柄:锻造铝合金材料,阳极氧化的上手柄,美观、耐磨、耐污染。
硬度块:经标准硬度机检定的标准韦氏硬度块,附有检测报告。
高质量:精细的零件加工,精密的整机装配,严格的质量检验,保证了仪器的高质量。
稳定性好:满度点稳定,校正点稳定,指针无“爬行”。
换算方便:韦氏硬度值可换算成维氏、洛氏、布氏等硬度值。
技术参数:
量程:0~20HW(相当于20~110HRE);
示值误差:0.5HW(5~17HW);
测量范围:相当于20~110HRE;
重量:0.5kg;
标准配置:
主机;
韦氏硬度块;
备用压针;
校正扳手;
小螺丝刀;
仪器箱;
可选附件:
压针;
韦氏硬度块;
表窗玻璃;
应用说明:
W-20型:通用型,用于普通铝型材;
W-20a型:用于厚度小于13mm的铝型材;
W-20b型:用于内径大于6mm的铝管材;
W-B75型:用于黄铜管、黄铜带;
W-BB75型:用于紫铜管、紫铜带;
W-B92型:用于软态不锈钢、冷轧钢带;
仪器选型指南:
铝合金:
硬度范围:25~110HRE;58~131HV;
W-20工件尺寸mm:厚度0.6-6,内径>10;
W-20A工件尺寸mm:厚度0.6-13,内径>10;
W-20B工件尺寸mm:厚度0.6-8,内径>6;
黄铜:
硬度范围:63~105HRF;
W-B75工件尺寸mm:厚度0.6-6,内径>10;
W-B75B工件尺寸mm:厚度0.6-8,内径>6;
紫铜:
硬度范围:18~100HRE;
W-BB75工件尺寸mm:厚度0.6-6,内径>10;
W-BB75B工件尺寸mm:厚度0.6-8,内径>6;
不锈钢带冷轧薄钢带:
硬度范围:50~92HRB;
W-B92工件尺寸mm:厚度0.4-6,内径>10;
W-20B Hardness Tester supplied by CHWES. 4 key specifications available on request.
02
Технические характеристики
| 0~20HW(相当于20~110HRE) | |
| 0.5HW(5~17HW) | |
| 相当于20~110HRE | |
| 0.5kg |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
03
Принцип работы
Твёрдость определяется вдавливанием индентора под постоянной нагрузкой с переводом размеров или глубины отпечатка в значение твёрдости. Виккерс — алмазная пирамида с углом 136°: HV = 0,1891 × F(Н)/d²(мм).
Горячая твёрдость измеряется в вакууме или высокочистом инертном газе. Образец и индентор нагреваются раздельно и должны иметь одинаковую температуру либо вводится поправка; нагружение и снятие происходят в горячей камере, отпечаток измеряется оптикой или после охлаждения. Серия HMAS обеспечивает равномерность ±5 °C в диапазоне 200–1600 °C.
- Виккерс 0,01–100 кгс: тонкие слои, градиент свойств.
- Роквелл C 150 кгс: быстрый контроль закалки.
- Бринелль: отливки, отжиг, крупное зерно.
- Лииб: переносной контроль крупных деталей.
04
Анимация процесса
- Подготовка: полирование до Ra ≤ 0,4 мкм, снятие наклёпа.
- Установка: образец на столе, индентор над точкой.
- Нагрев: вакуум ≤10⁻² Па или аргон, выход на режим.
- Нагружение: заданная скорость, выдержка 10–15 с.
- Измерение: диагонали или глубина, расчёт HV/HRC.
- Градиент: пошагово по глубине, кривая твёрдость—расстояние.
05
Расчёты и формулы
1. Роквелл: HR = K − h/0,002 (K=100 для HRC, 130 для HRB); h=0,078 мм → HRC = 61.
2. Бринелль: HBW = 2F/(πD(D−√(D²−d²))); F=1838,6 Н, D=2,5 мм, d=1,1 мм → HBW ≈ 192.
3. Виккерс: HV = 0,1891·F/d² (F в Н); F=9,807 Н, d=0,05 мм → HV ≈ 742.
4. Нагрузки: выбор по 0,045F/D²; Роквелл 10 / 60/100/150 кгс; поверхностные 3 / 15/30/45 кгс.
5. Перевод: HRC ≈ HBW/10 — только ориентировочно; официально по таблицам GB/T 1172.
06
Стандарты
| Стандарт | Название | Область |
|---|---|---|
| GB/T 4340.1-2009 | Испытание по Виккерсу — метод | Виккерс |
| GB/T 230.1-2018 | Испытание по Роквеллу | Роквелл |
| GB/T 231.1-2018 | Испытание по Бринеллю | Бринелль |
| ISO 6507-1 | Vickers hardness test | Экспорт |
| ASTM E92 | Vickers hardness | Америка |
| GB/T 17394.1-2014 | Испытание по Лиибу | Переносной |
07
Подбор модели
1. Температура. Комнатная — серии HVS/HBRV. 200–1200 °C — HMAS-HT1200. До 1600 °C для керамики, тугоплавких металлов и теплозащитных покрытий — HMAS-UHT1700CM.
2. Нагрузка и шкала. Микро-Виккерс 0,01–1 кгс для тонких слоёв, азотирования и покрытий; 1–50 кгс для закалённых деталей; Бринелль для отливок; Лииб для крупных деталей.
3. Индентор. Алмаз до ~800 °C; выше — инертная среда и короткая выдержка; свыше 1200 °C — специальные покрытия по рекомендации изготовителя.
4. Среда. Титан и тугоплавкие металлы — ≤10⁻² Па или аргон высокой чистоты.
5. ПО. Градиент по точкам, кривая твёрдость—глубина, глубина слоя по GB/T 9450, экспорт отчётов.
08
Методика испытаний
Образец. Рабочая и опорная поверхности параллельны; толщина не менее 1,5 диагонали (Виккерс) или 10 глубин (Роквелл); Ra ≤ 0,4 мкм, без окалины и масла.
При 20 °C. Выбор нагрузки, нагружение за 10–15 с, выдержка 10–15 с, снятие, измерение диагоналей. Расстояние между отпечатками ≥3d, до края ≥2,5d.
Горячие испытания. Установка, вакуум или аргон, нагрев и выдержка 20–30 мин, опускание индентора, нагружение, снятие, охлаждение или измерение в горячем состоянии, температурная поправка.
Градиент. Шаг 0,05–0,1 мм до выхода на плато; глубина слоя по 550 HV1 согласно GB/T 9450.
Контроль. Каждую смену проверка по эталонной мере (например 700 HV1), при отклонении более ±3% — калибровка.
09
Отраслевое применение
- Термические цеха: выборочный контроль после закалки и отпуска.
- Входной контроль: твёрдость прутка, листа, поковок.
- Крепёж: твёрдость болтов и гаек, сердцевина.
- Литьё и поковки: равномерность твёрдости шестерён, шаров.
- Пластмассы: шкалы Роквелла для полимеров (XHRS).
- Лаборатории: межповерочные проверки образцовыми блоками.
10
Цена и сроки поставки
Похожие модели
Смотреть все→Твердомеры
HOT HOT
 HOT
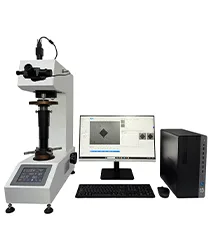
HMAS-D5103050MZ Vickers Hardness Tester (M)
Vickers Hardness Tester · M
- HMAS-D-显微硬度测量分析系统
- 维氏硬度大三通光学成像系统