 HOT
 HMAS-C1000SZA · 2026-11-17 · +86 21 5748 2007
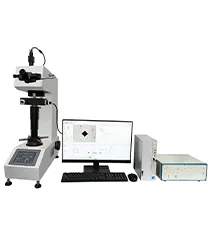
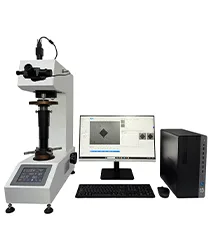
HMAS-C1000SZA Micro Vickers Hardness Tester
Micro Vickers Hardness Tester
МодельHMAS-C1000SZA
- HMAS硬度测量分析系统
- 显微硬度大三通光学成像系统
- 自动转塔
- 电动蜗轮蜗杆
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
01
Обзор
HMAS-C1000SZA
自动显微硬度测量系统专为金属及部分非金属材料的显微维氏硬度测定而设计,集光学成像、精密位移与智能控制于一体,可自动完成压痕数字成像与读数。适用于机加工件、锻件、铸铁、铸钢等材质,亦可精准评估有效硬化层深度、涂镀层结合力及焊接热影响区硬度,同时实现对内部金相组织的高清观察与图像采集。
技术参数:
型号
HMAS‑C1000SZA
测量分析系统
HMAS硬度测量分析系统
光学成像系统
显微硬度大三通光学成像系统
转塔方式
自动转塔
升降机构
电动蜗轮蜗杆
变荷装置机构
齿轮垂直加载
试验力
(8 级) N: 0.098N、0.245N、0.490N、0.981N、1.961N、2.942N、4.903N、9.807N; (8 级) gf:
10gf、25gf、50gf、100gf、200gf、300gf、500gf、1000gf; (8 级) 标尺:
HV0.01、HV0.025、HV0.05、HV0.1、HV0.2、HV0.3、HV0.5、HV1
转换标尺
HV、HK、HBW、HRA、HRB、HRC、HRD、HRF、HR15N、HR30N、HR45N、HR15T、HR30T、HR45T
聚焦方式
自动
X/Y 平台
自动
Z 轴升降
自动
硬度打压
电脑控制
梯度测试
电脑控制(自动连续打压)
硬度测量
连打连测 + 单点自动 / 手动(多测量系统)
光源调节
电脑控制
长度测量
电脑自动
测试定点
自动导航定位 / 路径自动定位
基点补偿
自动
断裂韧性
软件计算
放大倍数
(23 寸屏) 10X 物镜,总放大倍数约 320X;40X 物镜,总放大倍数约 1200 倍
理论硬度测量范围
8‑3000HV
试验力加载
全自动(加载 / 保荷 / 卸载)
执行国家标准
GB/T4340 国家标准,ISO6507 质量认证,ASTM 标准
X‑Y 移动平台
试台尺寸:140*180mm,移动范围50*50mm,最小步距0.1μm
硬度值显示方式
(双系统测量) 主机单独测量 / 电脑软件测量分析
主机最小检测单位
0.025μm
试验力保持时间
0‑60 秒,最小变动量 1 秒
试件最大高度
135mm
压头中心到内壁距离
170mm
电源电压
AC 220V/50Hz
外形尺寸
220*570*680mm(长*宽*高)
净重
46.0kg
HMAS-C1000SZA Micro Vickers Hardness Tester supplied by CHWES. 31 key specifications available on request.
02
Технические характеристики
| HMAS硬度测量分析系统 | |
| 显微硬度大三通光学成像系统 | |
| 自动转塔 | |
| 电动蜗轮蜗杆 | |
| 齿轮垂直加载 | |
| (8 级) N: 0.098N、0.245N、0.490N、0.981N、1.961N、2.942N、4.903N、9.807N; (8 级) gf: 10gf、25gf、50gf、100gf、200gf、300gf、500gf、1000gf; (8 级) 标尺: HV0.01、HV0.025、HV0.05、HV0.1、HV0.2、HV0.3、HV0.5、HV1 | |
| HV、HK、HBW、HRA、HRB、HRC、HRD、HRF、HR15N、HR30N、HR45N、HR15T、HR30T、HR45T | |
| 自动 | |
| 自动 | |
| 自动 | |
| 电脑控制 | |
| 电脑控制(自动连续打压) | |
| 连打连测 + 单点自动 / 手动(多测量系统) | |
| 电脑控制 | |
| 电脑自动 | |
| 自动导航定位 / 路径自动定位 | |
| 自动 | |
| 软件计算 | |
| (23 寸屏) 10X 物镜,总放大倍数约 320X;40X 物镜,总放大倍数约 1200 倍 | |
| 8‑3000HV | |
| 全自动(加载 / 保荷 / 卸载) | |
| GB/T4340 国家标准,ISO6507 质量认证,ASTM 标准 | |
| 试台尺寸:140*180mm,移动范围50*50mm,最小步距0.1μm | |
| (双系统测量) 主机单独测量 / 电脑软件测量分析 | |
| 0.025μm | |
| 0‑60 秒,最小变动量 1 秒 | |
| 135mm | |
| 170mm | |
| AC 220V/50Hz | |
| 220*570*680mm(长*宽*高) | |
| 46.0kg |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
03
Принцип работы
Твёрдость определяется вдавливанием индентора под постоянной нагрузкой с переводом размеров или глубины отпечатка в значение твёрдости. Виккерс — алмазная пирамида с углом 136°: HV = 0,1891 × F(Н)/d²(мм).
Горячая твёрдость измеряется в вакууме или высокочистом инертном газе. Образец и индентор нагреваются раздельно и должны иметь одинаковую температуру либо вводится поправка; нагружение и снятие происходят в горячей камере, отпечаток измеряется оптикой или после охлаждения. Серия HMAS обеспечивает равномерность ±5 °C в диапазоне 200–1600 °C.
- Виккерс 0,01–100 кгс: тонкие слои, градиент свойств.
- Роквелл C 150 кгс: быстрый контроль закалки.
- Бринелль: отливки, отжиг, крупное зерно.
- Лииб: переносной контроль крупных деталей.
04
Анимация процесса
- Подготовка: полирование до Ra ≤ 0,4 мкм, снятие наклёпа.
- Установка: образец на столе, индентор над точкой.
- Нагрев: вакуум ≤10⁻² Па или аргон, выход на режим.
- Нагружение: заданная скорость, выдержка 10–15 с.
- Измерение: диагонали или глубина, расчёт HV/HRC.
- Градиент: пошагово по глубине, кривая твёрдость—расстояние.
05
Расчёты и формулы
1. Роквелл: HR = K − h/0,002 (K=100 для HRC, 130 для HRB); h=0,078 мм → HRC = 61.
2. Бринелль: HBW = 2F/(πD(D−√(D²−d²))); F=1838,6 Н, D=2,5 мм, d=1,1 мм → HBW ≈ 192.
3. Виккерс: HV = 0,1891·F/d² (F в Н); F=9,807 Н, d=0,05 мм → HV ≈ 742.
4. Нагрузки: выбор по 0,045F/D²; Роквелл 10 / 60/100/150 кгс; поверхностные 3 / 15/30/45 кгс.
5. Перевод: HRC ≈ HBW/10 — только ориентировочно; официально по таблицам GB/T 1172.
06
Стандарты
| Стандарт | Название | Область |
|---|---|---|
| GB/T 4340.1-2009 | Испытание по Виккерсу — метод | Виккерс |
| GB/T 230.1-2018 | Испытание по Роквеллу | Роквелл |
| GB/T 231.1-2018 | Испытание по Бринеллю | Бринелль |
| ISO 6507-1 | Vickers hardness test | Экспорт |
| ASTM E92 | Vickers hardness | Америка |
| GB/T 17394.1-2014 | Испытание по Лиибу | Переносной |
07
Подбор модели
1. Температура. Комнатная — серии HVS/HBRV. 200–1200 °C — HMAS-HT1200. До 1600 °C для керамики, тугоплавких металлов и теплозащитных покрытий — HMAS-UHT1700CM.
2. Нагрузка и шкала. Микро-Виккерс 0,01–1 кгс для тонких слоёв, азотирования и покрытий; 1–50 кгс для закалённых деталей; Бринелль для отливок; Лииб для крупных деталей.
3. Индентор. Алмаз до ~800 °C; выше — инертная среда и короткая выдержка; свыше 1200 °C — специальные покрытия по рекомендации изготовителя.
4. Среда. Титан и тугоплавкие металлы — ≤10⁻² Па или аргон высокой чистоты.
5. ПО. Градиент по точкам, кривая твёрдость—глубина, глубина слоя по GB/T 9450, экспорт отчётов.
08
Методика испытаний
Образец. Рабочая и опорная поверхности параллельны; толщина не менее 1,5 диагонали (Виккерс) или 10 глубин (Роквелл); Ra ≤ 0,4 мкм, без окалины и масла.
При 20 °C. Выбор нагрузки, нагружение за 10–15 с, выдержка 10–15 с, снятие, измерение диагоналей. Расстояние между отпечатками ≥3d, до края ≥2,5d.
Горячие испытания. Установка, вакуум или аргон, нагрев и выдержка 20–30 мин, опускание индентора, нагружение, снятие, охлаждение или измерение в горячем состоянии, температурная поправка.
Градиент. Шаг 0,05–0,1 мм до выхода на плато; глубина слоя по 550 HV1 согласно GB/T 9450.
Контроль. Каждую смену проверка по эталонной мере (например 700 HV1), при отклонении более ±3% — калибровка.
09
Отраслевое применение
- Термические цеха: выборочный контроль после закалки и отпуска.
- Входной контроль: твёрдость прутка, листа, поковок.
- Крепёж: твёрдость болтов и гаек, сердцевина.
- Литьё и поковки: равномерность твёрдости шестерён, шаров.
- Пластмассы: шкалы Роквелла для полимеров (XHRS).
- Лаборатории: межповерочные проверки образцовыми блоками.
10
Цена и сроки поставки
Похожие модели
Смотреть все→Твердомеры
HOT HOT
 HOT
HMAS-D5103050MZ Vickers Hardness Tester (M)
Vickers Hardness Tester · M
- HMAS-D-显微硬度测量分析系统
- 维氏硬度大三通光学成像系统