 HOT
 YR5040Z · 2026-11-17 · +86 21 5748 2007
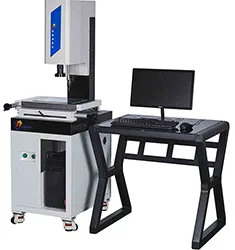
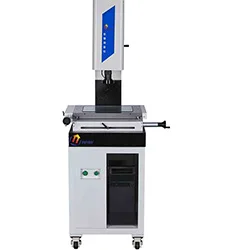
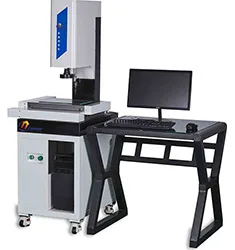
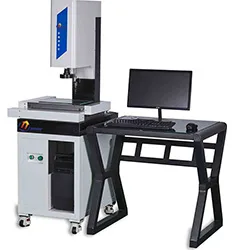
YR5040Z Automatic Vision Measuring Machine
Automatic Vision Measuring Machine
МодельYR5040Z
- 500*400*180mm
- 3+L/200um
- 1um
- 20~140倍(可定制40~280倍)
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
01
Обзор
YR5040Z自动聚焦二次元影像测量仪具有多功能数据处理系统,全中文显示可做多点采样、坐标旋转,点、线、距离、角度检测,同时可以RS232串口数据输出,也可以直接导入CAD。YR5040Z自动聚焦二次元影像测量仪能高效地检测各种复杂工件的轮廓和表面形状如:样板、冲压件、凸轮、螺纺、齿轮、成形铣刀等各种工具、刀具和零件、以及端子、钟表、金钢石等。它广泛应用于机械、模具、仪表、电子、轻工等行业,是计量室和生产车间不可缺少的一种计量检定设备。
一、技术参数:
测量工件尺寸:500*400*180mm;
测量精度:3+L/200um;
测量分辨率:1um;
系统放大倍数:20~140倍(可定制40~280倍);
聚焦方式:自动聚焦;
外形尺寸:680*980*900mm;
整机重量:280kg;
二、机器配置:
底座/立柱材质:00级精密花岗岩,平面度3um;
导轨:高平衡滚子交叉导轨;
光栅尺:闭合式1um分辨率精密光栅尺;
Z轴驱动:精密伺服,自动聚焦;
CCD:海康威视高速光纤工业数字相机;
镜头:0.7~4.5X高清连续变倍镜头;
表面/轮廓光源:进口LED环形/圆形冷光源;
三、软件系统:
多语言版ZONSON智能测控系统;
半自动UWC3200解析系统;
四、标配:
电脑;
1um校准尺;
数据线;
出厂检验报告;
合格证;
保修卡;
五、选配件:
英国雷尼绍三维探头(可测量三维尺寸);
英国雷尼绍红宝石测针;
六、软件功能:
基本测量:点线、线线、圆圆、线圆等距离,线段拟合、圆拟合、圆弧拟合等;
自校准功能;
自动寻边测量功能;
自动测量模式:自动检测,框选检测,点选检测;
形位公差测量:平行度、垂直度、倾斜度、位置度、同心度、对称度、轮廓度、径向跳动、轴向跳动等检测;
报告生成:Word、Excel、PDF、DXF、AutoCAD导入导出;
SPC数据统计分析;
缩放:视图缩放、区域缩放、全屏缩放等;
YR5040Z Automatic Vision Measuring Machine supplied by CHWES. 14 key specifications available on request.
02
Технические характеристики
| 500*400*180mm | |
| 3+L/200um | |
| 1um | |
| 20~140倍(可定制40~280倍) | |
| 自动聚焦 | |
| 680*980*900mm | |
| 280kg | |
| 00级精密花岗岩,平面度3um | |
| 高平衡滚子交叉导轨 | |
| 闭合式1um分辨率精密光栅尺 | |
| 精密伺服,自动聚焦 | |
| 海康威视高速光纤工业数字相机 | |
| 0.7~4.5X高清连续变倍镜头 | |
| 进口LED环形/圆形冷光源 |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
03
Принцип работы
Оптико-измерительные машины заменяют контактный метод изображением: контурная подсветка превращает кромки детали в контрастный силуэт, поверхностное и коаксиальное освещение выявляют отверстия и уступы. ПО извлекает субпиксельные кромки, аппроксимирует линии, окружности и дуги, строит систему координат (3-2-1 или по наилучшему приближению) и вычисляет размеры, углы, соосность, позиционный допуск.
Стол перемещается сервоприводами и прецизионными винтами с обратной связью по линейке (0,1–1 мкм). CNC-модели автоматизируют цикл «перемещение — снимок — измерение». Точность обычно U = 2,0 + L/200 мкм при 20 ± 2 °C.
- Телецентрические объективы исключают перспективные искажения.
- Двусторонняя телецентрика с параллельной подсветкой — максимально резкие кромки.
- Лазерные и контактные датчики добавляют измерение по Z.
04
Анимация процесса
- Установка: деталь на стеклянном столе, вакуум или прижим.
- Выравнивание: три точки задают базу.
- Изображение: контурный/поверхностный свет, автофокус.
- Кромки: субпиксельный поиск градиента.
- Аппроксимация: линии, окружности, дуги; допуски формы.
- Отчёт: Excel/PDF с выделением несоответствий.
05
Расчёты и формулы
1. Погрешность: E = (2,5 + L/150) мкм; при L = 200 мм E ≈ 3,83 мкм, проверка стеклянной линейкой по диагоналям.
2. Цена пикселя: поле ÷ пиксели; 8 мм на 1280 px = 6,25 мкм/px, с субпиксельной обработкой — до 1/10 px.
3. Окружность: σ(d) ≈ σточки/√n, не менее 16 точек на МНК-круг.
4. Позиция: Δ = 2√(Δx² + Δy²) против допуска φt; 0,02 и 0,015 мм → Δ = 0,05 мм.
5. Температура: 100 мм стали — 1,2 мкм/°C (α≈11,5×10⁻⁶), учитывайте в цехе.
06
Стандарты
| Стандарт | Название | Применение |
|---|---|---|
| GB/T 24762-2009 | Приёмочные испытания оптико-измерительных приборов | Приёмка, ежегодная проверка |
| JJF 1318-2011 | Методика калибровки оптико-измерительных машин | Калибровка |
| ISO 10360-7 | Приёмка КИМ с оптическими системами | Экспортные проекты |
| VDI/VDE 2617 | Точность координатно-измерительных машин | Оценка точности |
| GB/T 1958-2017 | Проверка геометрических допусков | Допуски формы |
07
Подбор модели
1. Диапазон. Габарит детали плюс приспособление плюс 30 мм запаса хода. Типовые размеры 300×200, 400×300, 500×500 мм; свыше 600 мм — портальная схема.
2. Точность. 1/5–1/10 от самого жёсткого допуска: ±0,02 мм требует U ≤ 3 мкм; ±0,05 мм — 5 мкм; для штамповки достаточно 8–10 мкм.
3. Автоматизация. Ручная или полуавтомат при широкой номенклатуре; CNC с автозагрузкой при серии от 500 деталей в месяц.
4. Оптика. Двусторонняя телецентрика с параллельной подсветкой для глубоких отверстий; коаксиальный свет для рисок; проходящий поляризованный — для стекла и плёнок.
5. ПО. GD&T, SPC, импорт CAD, повторяемые программы; для экспорта — протокол ISO 10360-7 и заявление MPE.
08
Методика испытаний
Условия. 20 ± 2 °C, влажность 40–60%, отсутствие вибраций; прогрев 30 мин; выдержка детали не менее 2 ч (крупной — 4 ч).
Калибровка. Измерение стеклянной шкалы или керамической концевой меры в ближней и дальней зонах по X/Y/Z; по ISO 10360-7 — семь направлений с мерой длины.
Измерение. Построение системы координат (плоскость–линия–точка или 3-2-1); не менее 5 точек на элемент (6 для окружности, 8 для большой); избегать фасок; три повтора.
Проверка. Ежедневно по эталону (мера 50 мм, аттестованная окружность); при отклонении более 1/3 MPE — повторная калибровка.
Неопределённость. Температура (11,5 × 10⁻⁶/°C × L), линейка, алгоритм кромки, повторяемость зажима; указывать U при k = 2.
09
Отраслевое применение
- Штамповка: диаметры пуансонов, позиция гибов, заусенцы.
- Литьё под давлением: межштифтовое измерение шестерён, остаток литника, коробление.
- Платы и разъёмы: шаг контактных площадок, ширина позолоченных контактов.
- Инструмент и калибры: профиль фрез, средний диаметр резьбовых пробок.
- Бытовая электроника: пазы рамок, положение петель.
- Крепёж: размер под ключ, глубина крестового шлица, шайбы.
10
Цена и сроки поставки
Похожие модели
Смотреть все→Оптико-измерительные машины
HOT HOT
 HOT