 HOT
 YR-60I · 2026-11-17 · +86 21 5748 2007
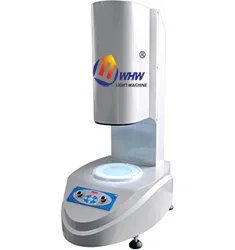
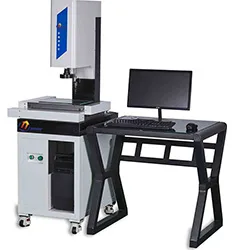
YR-60I Vision Measuring Machine
Vision Measuring Machine
МодельYR-60I
- Imaging 1/1.8”,500万像素CCD
- 0.138X
- 62*42mm
- 0.01mm
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
01
Обзор
YR-60I批量检测型影像测量仪是一款新型的检测仪器,此款仪器操作简单,检测速度快,对于所有尺寸,只需2秒钟完成检测;同时可以放多个产品一次性快速检测(最快1秒钟);还可以直接显示良品和不良品,比较适合批量测量齿轮、螺钉、手机外壳、手机玻璃等较小尺寸的工件。具有速度快、操作简单等特点,极大提高了测量效率。
仪器性能特点:
1、速度快、效率高,所有尺寸,只需2秒钟,适应批量检测要求。
2、操作简单,可快速完成测量过程并输出测量结果。
3、测量结果可以输出Word、Excel格式。
4、采用意大利大口径镜头,实现全景测量。
5、可以放多个产品一次性测量,做到快速检测(1秒),可以直接显示良品与不良品。
6、操作简单无需任何夹具;定位无需平台运动。
仪器优势:
YR-60I批量检测影像测量仪,只需要你把工件放在载物台上,一键按下去,镜头可以快速捕捉工件整体图像,一次性自动完成工件
所有位置尺寸的测量。直接将CAD尺寸导入与实物做对比。如毛刺,尺寸偏大或偏小等。
应用领域:
批量测量齿轮、螺钉、
手机外壳、手机玻璃等较小尺寸的工件。
具有速度快、操作简单等特点,极大提高了测量效率。
产品技术参数:
图像传感器:Imaging 1/1.8”,500万像素CCD
远心镜头:0.138X
测量范围:62*42mm
精度:0.01mm
工作高度:200mm
光源:平行光光源
仪器尺寸:550*400*895
YR-60I Vision Measuring Machine supplied by CHWES. 7 key specifications available on request.
02
Технические характеристики
| Imaging 1/1.8”,500万像素CCD | |
| 0.138X | |
| 62*42mm | |
| 0.01mm | |
| 200mm | |
| 平行光光源 | |
| 550*400*895 |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
03
Принцип работы
Оптико-измерительные машины заменяют контактный метод изображением: контурная подсветка превращает кромки детали в контрастный силуэт, поверхностное и коаксиальное освещение выявляют отверстия и уступы. ПО извлекает субпиксельные кромки, аппроксимирует линии, окружности и дуги, строит систему координат (3-2-1 или по наилучшему приближению) и вычисляет размеры, углы, соосность, позиционный допуск.
Стол перемещается сервоприводами и прецизионными винтами с обратной связью по линейке (0,1–1 мкм). CNC-модели автоматизируют цикл «перемещение — снимок — измерение». Точность обычно U = 2,0 + L/200 мкм при 20 ± 2 °C.
- Телецентрические объективы исключают перспективные искажения.
- Двусторонняя телецентрика с параллельной подсветкой — максимально резкие кромки.
- Лазерные и контактные датчики добавляют измерение по Z.
04
Анимация процесса
- Установка: деталь на стеклянном столе, вакуум или прижим.
- Выравнивание: три точки задают базу.
- Изображение: контурный/поверхностный свет, автофокус.
- Кромки: субпиксельный поиск градиента.
- Аппроксимация: линии, окружности, дуги; допуски формы.
- Отчёт: Excel/PDF с выделением несоответствий.
05
Расчёты и формулы
1. Погрешность: E = (2,5 + L/150) мкм; при L = 200 мм E ≈ 3,83 мкм, проверка стеклянной линейкой по диагоналям.
2. Цена пикселя: поле ÷ пиксели; 8 мм на 1280 px = 6,25 мкм/px, с субпиксельной обработкой — до 1/10 px.
3. Окружность: σ(d) ≈ σточки/√n, не менее 16 точек на МНК-круг.
4. Позиция: Δ = 2√(Δx² + Δy²) против допуска φt; 0,02 и 0,015 мм → Δ = 0,05 мм.
5. Температура: 100 мм стали — 1,2 мкм/°C (α≈11,5×10⁻⁶), учитывайте в цехе.
06
Стандарты
| Стандарт | Название | Применение |
|---|---|---|
| GB/T 24762-2009 | Приёмочные испытания оптико-измерительных приборов | Приёмка, ежегодная проверка |
| JJF 1318-2011 | Методика калибровки оптико-измерительных машин | Калибровка |
| ISO 10360-7 | Приёмка КИМ с оптическими системами | Экспортные проекты |
| VDI/VDE 2617 | Точность координатно-измерительных машин | Оценка точности |
| GB/T 1958-2017 | Проверка геометрических допусков | Допуски формы |
07
Подбор модели
1. Диапазон. Габарит детали плюс приспособление плюс 30 мм запаса хода. Типовые размеры 300×200, 400×300, 500×500 мм; свыше 600 мм — портальная схема.
2. Точность. 1/5–1/10 от самого жёсткого допуска: ±0,02 мм требует U ≤ 3 мкм; ±0,05 мм — 5 мкм; для штамповки достаточно 8–10 мкм.
3. Автоматизация. Ручная или полуавтомат при широкой номенклатуре; CNC с автозагрузкой при серии от 500 деталей в месяц.
4. Оптика. Двусторонняя телецентрика с параллельной подсветкой для глубоких отверстий; коаксиальный свет для рисок; проходящий поляризованный — для стекла и плёнок.
5. ПО. GD&T, SPC, импорт CAD, повторяемые программы; для экспорта — протокол ISO 10360-7 и заявление MPE.
08
Методика испытаний
Условия. 20 ± 2 °C, влажность 40–60%, отсутствие вибраций; прогрев 30 мин; выдержка детали не менее 2 ч (крупной — 4 ч).
Калибровка. Измерение стеклянной шкалы или керамической концевой меры в ближней и дальней зонах по X/Y/Z; по ISO 10360-7 — семь направлений с мерой длины.
Измерение. Построение системы координат (плоскость–линия–точка или 3-2-1); не менее 5 точек на элемент (6 для окружности, 8 для большой); избегать фасок; три повтора.
Проверка. Ежедневно по эталону (мера 50 мм, аттестованная окружность); при отклонении более 1/3 MPE — повторная калибровка.
Неопределённость. Температура (11,5 × 10⁻⁶/°C × L), линейка, алгоритм кромки, повторяемость зажима; указывать U при k = 2.
09
Отраслевое применение
- Штамповка: диаметры пуансонов, позиция гибов, заусенцы.
- Литьё под давлением: межштифтовое измерение шестерён, остаток литника, коробление.
- Платы и разъёмы: шаг контактных площадок, ширина позолоченных контактов.
- Инструмент и калибры: профиль фрез, средний диаметр резьбовых пробок.
- Бытовая электроника: пазы рамок, положение петель.
- Крепёж: размер под ключ, глубина крестового шлица, шайбы.
10
Цена и сроки поставки
Похожие модели
Смотреть все→Оптико-измерительные машины
HOT HOT
 HOT