
该厂安全带卷收器支架为 2.5 mm 高强钢冲压件,孔距公差 ±0.06 mm,原用卡尺测孔距、投影仪看角度,单件 6 分钟,且两名检验员的数据经常对不上,超差判定争议多。
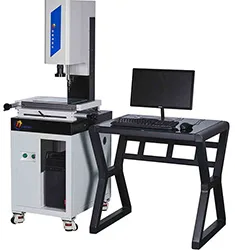
方案:YR3020Z 手动变倍影像测量仪,6.5:1 连续变倍镜头配底光加环形光,一次装夹完成孔距、翻边高度与折弯角度测量;X/Y 轴示值误差 ±(3+L/200) μm,软件按公差带自动判定并记录。
结果:单件 50 秒,重复性 ≤3 μm,检验员之间差异从 0.03 mm 降到 0.005 mm 以内。
收益:抽检频次由每 2 小时加密到每 30 分钟,模具早期磨损可提前半个班次发现并安排刃磨。


