
冷轧辊要求 Ra 0.2–0.4μm、辊形中凸 0.05mm,原用便携粗糙度仪 + 外径千分尺分段测量,两次装夹、35 分钟,且无法评价磨削振纹。
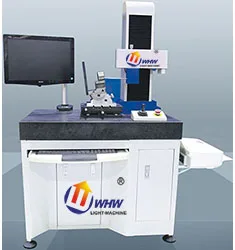
方案:CX-3/160 粗糙度轮廓仪,160mm 行程,一次装夹沿母线扫描,同时输出 Ra/Rz 与辊形曲线;软件叠加理论中凸曲线,偏差 >0.01mm 标红。
结果:单根 12 分钟,振纹检出率提升,磨削返修率从 6% 降到 2.1%。
CX-3/160 一次装夹完成 Ra 与辊形测量,检测时间由 35 分钟降至 12 分钟。
冷轧辊要求 Ra 0.2–0.4μm、辊形中凸 0.05mm,原用便携粗糙度仪 + 外径千分尺分段测量,两次装夹、35 分钟,且无法评价磨削振纹。
方案:CX-3/160 粗糙度轮廓仪,160mm 行程,一次装夹沿母线扫描,同时输出 Ra/Rz 与辊形曲线;软件叠加理论中凸曲线,偏差 >0.01mm 标红。
结果:单根 12 分钟,振纹检出率提升,磨削返修率从 6% 降到 2.1%。

HXQ-50 精密切割 + 真空镶嵌,单块 35 分钟出结果,孔铜厚度重复性 ≤1.5 μm,替代外送检测的 3 天周期。

HXQ-50 低速切割 + HXZDQ-100Z 真空镶嵌 + 电解抛光,涂层厚度测量偏差从 12% 降到 2%,孔隙率判定一致性 95%。

HXZDQ-160 热镶 + HXZMP-3000 全自动磨抛,6 件并行 40 分钟完成,脱碳层测量重复性 ≤0.01 mm。