
客户柱塞泵配流盘 500 小时台架后出现月牙形磨痕,供应商与主机厂对"孔口表面质量"各执一词。
方案:用 CX-3/160 在孔口不同深度采集 Ra、Rz 与 Rmr(c=30%) 曲线,并测 15° 倒角过渡区的轮廓台阶;对比新旧样件。
结果:倒角区 Rmr(30%) 由 62% 降到 41%,接触压强集中是磨损根因;工艺改为孔口珩磨两道 + 倒角抛光,复测 500 小时磨痕深度下降 70%。
CX-3/160 粗糙度轮廓仪按 ISO 4287 采集 Rmr 承载曲线,锁定配流盘早期磨损源于孔口 15° 倒角区支撑长度不足。
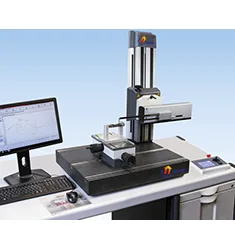
客户柱塞泵配流盘 500 小时台架后出现月牙形磨痕,供应商与主机厂对"孔口表面质量"各执一词。
方案:用 CX-3/160 在孔口不同深度采集 Ra、Rz 与 Rmr(c=30%) 曲线,并测 15° 倒角过渡区的轮廓台阶;对比新旧样件。
结果:倒角区 Rmr(30%) 由 62% 降到 41%,接触压强集中是磨损根因;工艺改为孔口珩磨两道 + 倒角抛光,复测 500 小时磨痕深度下降 70%。

HXQ-50 精密切割 + 真空镶嵌,单块 35 分钟出结果,孔铜厚度重复性 ≤1.5 μm,替代外送检测的 3 天周期。

HXQ-50 低速切割 + HXZDQ-100Z 真空镶嵌 + 电解抛光,涂层厚度测量偏差从 12% 降到 2%,孔隙率判定一致性 95%。

HXZDQ-160 热镶 + HXZMP-3000 全自动磨抛,6 件并行 40 分钟完成,脱碳层测量重复性 ≤0.01 mm。