
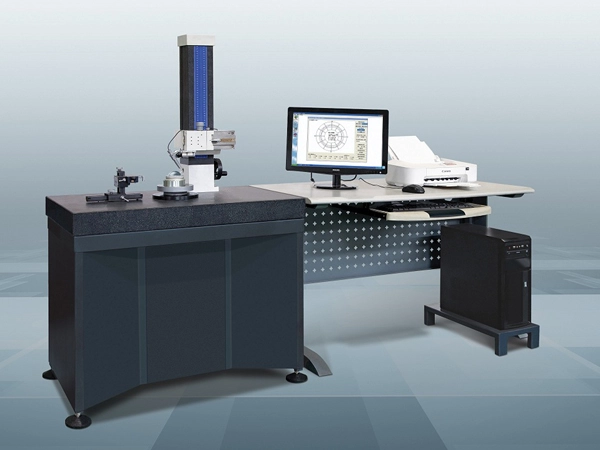
该厂伺服阀阀芯与阀套配合间隙 2~3 μm,圆度超差 0.5 μm 即可能卡滞,原先外送计量室检测周期 3 天,车间只能凭研磨手感控制,出厂卡阀率 1.2%。
方案:Y9025B 圆度仪进车间恒温区,气浮主轴回转精度 0.025 μm,按 GB/T 7235 评定阀芯工作边圆度、圆柱度与同轴度,每件测 5 截面,滤波 50 UPR,单件检测 6 min。
结果:配对研磨后阀芯圆度稳定 0.3 μm、圆柱度 0.6 μm,检测数据直接反馈研磨机修正量;出厂卡阀率降到 0.12%,外送计量费用全部取消,年节约检测成本约 45 万元。


