
该厂 H13 压铸模具气体氮化后需测白亮层与扩散层深度,原用普通砂轮切割,进给过猛烧伤层达 20 μm,白亮层被烧蚀误判为无化合物层,工艺确认反复 3 轮。
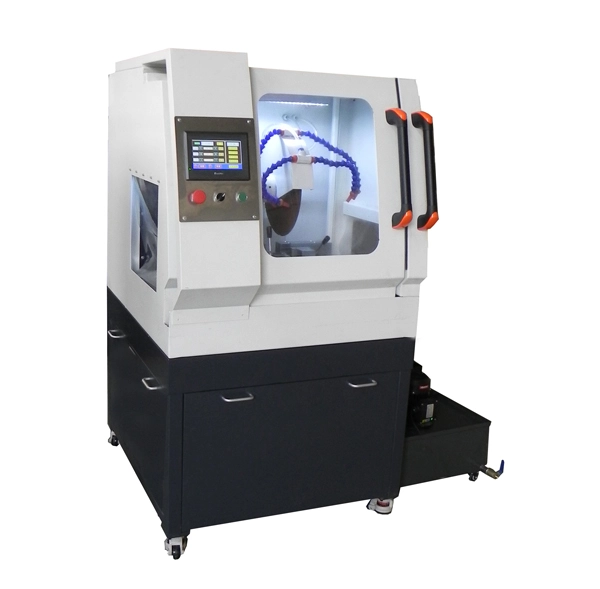
方案:HXZDQ-120 金相切割机,水冷加低进给 0.05 mm/s 切取氮化试样,烧伤层控制在 3 μm 内;热镶嵌保护边缘,磨抛至 1 μm 后 4% 硝酸酒精腐蚀,500X 测白亮层与扩散层深度。
结果:白亮层 8 μm、扩散层 0.15 mm 测量边界清晰不失真,与显微硬度梯度法 HV0.3 比对吻合;氮化工艺确认由 3 轮缩到 1 轮,模具早期粘铝率下降 40%,每套模具试模成本减少 1.8 万元。


