
该厂缸孔珩磨只控 Ra 0.2~0.4 μm,同 Ra 的网纹储油能力差异大,主机厂反馈部分批次机油耗偏高、磨合期拉缸率 0.3%。
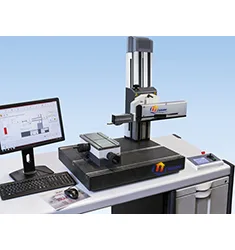
方案:MARSURF-XCR20 粗糙度轮廓仪,2 μm 金刚石针尖,按 ISO 13565-2 评定材料比率曲线参数 Rk、Rpk、Rvk、Mr1、Mr2;每缸孔轴向 3 条母线、取样长度 0.8 mm×5,替代单一 Ra 判定。
结果:工艺窗口改为 Rvk 0.8±0.2 μm、Rpk ≤0.3 μm 后,储油沟槽深度批次离散度收敛 60%,主机厂装机机油耗下降 30%,磨合期拉缸率由 0.3% 降到 0.05%。


