
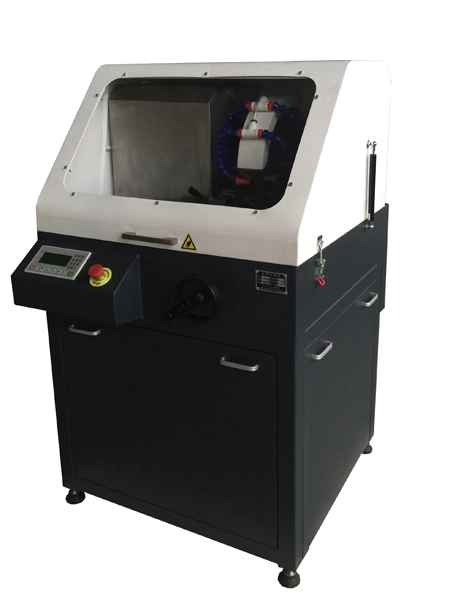
该中心 SLM 成形的 TC4 构件要求孔隙率 <0.2%,原用砂轮切割机取样,切割热使表层 50 μm 组织回火变色,孔隙边缘圆化,图像法测值偏低 30%,只能依赖破坏性拉伸间接判定。
方案:HXZDQ-100Z 精密金相切割机,低速金刚石锯片 300 r/min 加全浸冷却,切割烧伤层 <5 μm;环氧冷镶嵌真空浸渍防孔隙填充失真,磨抛至 0.05 μm 金刚石悬浮液终抛。
结果:未经腐蚀的抛光面按 20 视场图像法统计,孔隙率稳定测得 0.08%,与 X 射线 CT 比对偏差 <0.01 个百分点;批次放行由拉伸抽检改为金相法,放行周期由 5 天缩到 1.5 天。


