 HOT
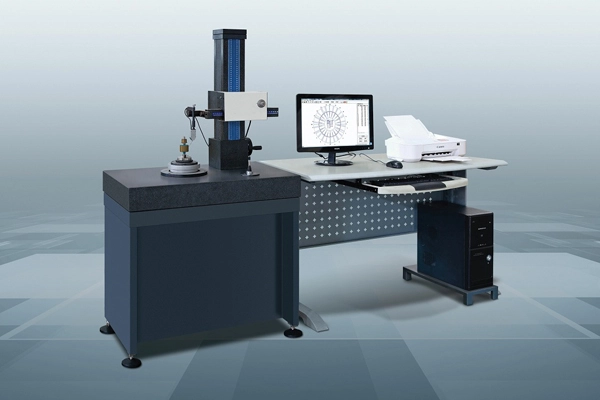
Y9025D Roundness Measuring Instrument
Roundness Measuring Instrument
- 径向误差 / ±(0.025+5H/10000)μm
- ±(0.025+6X/10000)μm
 XC-150 · 2026-11-17 · +86 21 5748 2007
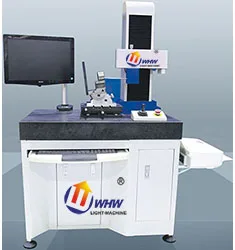
Surface Roughness Tester
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
XC型形状粗糙度测量仪,是测量轮廓形状及表面粗糙度的一体机,具备分析测量轮廓形状和表面粗糙度的强大功能。实现尺寸、形状、粗糙度三个要素的正确测量。用于测量各种零件的直线度、倾斜度、角度处理、圆度处理、双沟处理、双圆弧处理等机械零件表面微观几何结构和宏观几何形状的参数。该系统采用进口扇形光栅采集数据,测量量程大、精度高,整体系统装调方便、操作简单、测量效率高。适用于机械加工、汽车、摩托车、精密五金、精密工具、模具、刀具、光学元件等行业。
系统特征:
1、高性能、高配置形状粗糙度一体机,可进行形状和粗糙度测量,方便用户一次性测量要求。
2、X轴方向采用进口高精度滑动导轨作为水平移动的可靠基准,并采用进口高精度光栅技术进行移动测量。
3、Z轴方向采用滚珠丝杠传动系统电机驱动,自动操作,方便可靠。
4、传感器采用高精度智能编码器旋转光栅尺,测量量程大,精度高,稳定性更强。
5、测量软件采用Windows平台,自主研发,兼容Winxp、Win7、Win8测量参数按照国标参数定义执行。
6、测量工作台可进行Y方向、水平面扇形方向调整及各种角度调整,测量传感器机构可根据工件情况进行倾斜角度测量,极大的满足用户测量需求。
7、标准样块采用光学玻璃基体,不易划伤。标准样块经国家计量院检定,精度可靠,使用寿命长。
8、测量功能强大,图形显示、打印直观、便捷,数学模型完整。
技术参数:
1.测量范围:Z向测量最大高度:200mm;X向测量最大行程:150mm;Z向测量最小内径:φ10mm;
2.表面粗糙度评价:Ra0.01um-10um;
3.光栅尺分辨率:0.1um;
4.光栅尺定位精度:±(1+2L/100)um;
5.传感器量程:±40um;±20mm;
6.传感器分辨率:0.0195um;
7.移动速度:Z轴(立柱):1-15mm/S;X轴(横向测量速度):0.05、0.2、0.4、0.8(mm/S);
8.测针针尖半径:2um;0.5mm、20um;
9.测针测力:1mN;30mN;
10.测臂长度:150mm、200mm;
11.测臂直径:6mm;
12.驱动箱移动直线度:2um/100mm(直线导轨);
13.驱动箱倾斜角度:±15度;
14.主机材质:大理石;
15.主机重量:600kg;
16.主机尺寸:910*560*1430;
XC-150 Surface Roughness Tester supplied by CHWES. 19 key specifications available on request.
| Z向测量最大高度:200mm | |
| 150mm | |
| φ10mm | |
| Ra0.01um-10um | |
| 0.1um | |
| ±(1+2L/100)um | |
| ±40um;±20mm | |
| 0.0195um | |
| Z轴(立柱):1-15mm/S | |
| 0.;0.;0.;0.8(mm/S) | |
| 2um;0.5mm、20um | |
| 1mN;30mN | |
| 150mm、200mm | |
| 6mm | |
| 2um/100mm(直线导轨) | |
| ±15度 | |
| 大理石 | |
| 600kg | |
| 910*560*1430 |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
Щуповой профилометр перемещает алмазную иглу (радиус 2 или 5 мкм) по поверхности с постоянным усилием. Игла повторяет микрорельеф, индуктивный датчик преобразует перемещение в сигнал, после усиления и фильтрации получается профиль. По GB/T 10610 гауссов фильтр (или 2RC с фазовой коррекцией) с отсечкой λc разделяет шероховатость и волнистость; на базовой длине вычисляются Ra, Rz, Rq, Rt, RSm.
Профилографы на той же направляющей измеряют и макропрофиль: прямолинейность, радиус дуги, угол, глубину и шаг канавок. Длинноходные модели (160–300 мм по X, ±5 мм по Z) подходят для валов, валков и форм.
1. Ra: среднее арифметическое отклонение; точки 2, 4, 3, 5, 1 мкм → Ra = 3 мкм.
2. Rz: среднее пяти наибольших выступов и пяти впадин (по GB/T 3505 — максимальная высота).
3. Rmr: опорная кривая на уровне c — несущая способность сопряжения.
4. Фильтрация: гауссов фильтр λc = 0,8/2,5/8 мм отделяет шероховатость от волнистости.
5. Круглость: МНК-центр, минимальная зона, описанная/вписанная окружность; погрешность шпинделя ≤ 1/5 допуска.
| Стандарт | Название | Применение |
|---|---|---|
| GB/T 1031-2009 | Шероховатость — параметры и значения | Нормы параметров |
| GB/T 3505-2009 | Термины профильного метода | Терминология |
| GB/T 10610-2009 | Правила оценки шероховатости | Фильтрация |
| ISO 4287 | Профильный метод — термины | Экспорт |
| ISO 4288 | Правила и процедуры | Базовая длина |
1. Диапазон. Ra 0,01–0,1 мкм (зеркало, хонингование) — высокое разрешение и усилие 0,4 мН; 0,1–10 мкм (точение, фрезерование, шлифование) — универсальные модели; свыше 10 мкм (литьё, пескоструй) — большой диапазон.
2. Ход и доступ. Портативные для мелких деталей и отверстий; 160–300 мм для валов и валков; удлинители и боковые щупы для глубоких канавок.
3. Профиль. Профилограф нужен при контроле прямолинейности, радиуса, угла; для одного Ra достаточно профилометра.
4. Условия. Цеховые модели — защищённый корпус и аккумулятор; лабораторные — высокая точность.
5. ПО. Настраиваемые базы, фильтры, наложение кривых, PDF и выгрузка в SPC.
Подготовка. Очистка этанолом, удаление масла и стружки; выдержка детали до температуры среды (±2 °C); осмотр иглы при 20× на износ.
Настройки. λc по GB/T 1031 от ожидаемого Ra: 0,25 мм до 0,1 мкм; 0,8 мм для 0,1–2 мкм; 2,5 мм для 2–10 мкм; 8 мм свыше 10 мкм. База 5 × λc.
Измерение. Игла перпендикулярно следам обработки, плавное опускание, старт при стабильном усилии. Не менее трёх участков, среднее; на цилиндрах — по образующей.
Оценка. По пределу чертежа, единичное значение не более 1,2 от предела; спор — профилограф и аттестованный образец.
Контроль. Ежедневно по образцам Ra 0,4/1,6/6,3, при отклонении более 5% — калибровка; замена иглы раз в 12 месяцев.
HOTRoundness Measuring Instrument
 HOT
Roundness Measuring Instrument
 HOT
Roundness Measuring Instrument
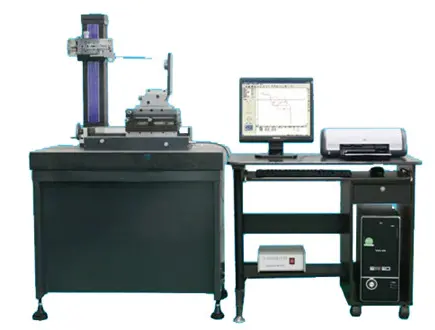
Surface Contour Measuring Instrument