
HXZMP-3000 Smart fully automatic metallographic grinder-polisher
Complete metallographic specimen preparation
- Управление双盘磨抛,压力/转速/时间可编程
- Охлаждение循环冷却,试样温度可控
 HXZDQ-160 · 2026-11-17 · +86 21 5748 2007
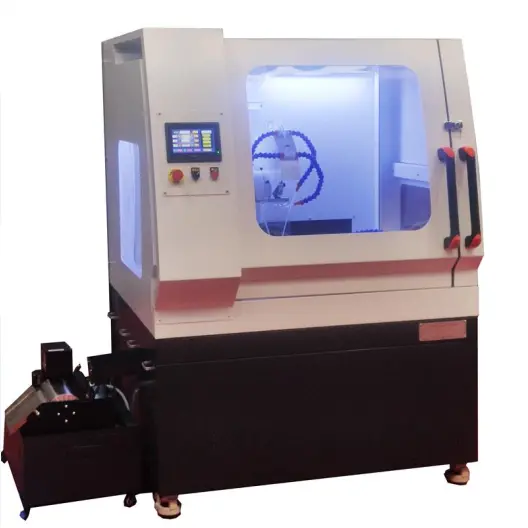
Complete metallographic specimen preparation
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
The HXZDQ-160 provides programmable, repeatable metallographic specimen preparation.
The HXZDQ-160 provides programmable, repeatable metallographic specimen preparation.
| Макс. образец | 最大切割能力 φ160 mm |
|---|---|
| Управление | 智能自动 / 全自动切割,闭环控制 |
| Охлаждение | 循环冷却系统,防止试样过烧 |
| ПО | 制样工艺参数存储与调用 |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
Цель пробоподготовки — плоский шлиф без царапин, с целыми краями и неизменённой структурой. Последовательность: резка → запрессовка → шлифование → полирование → травление.
Резка: алмазные или корундовые круги с постоянной подачей и обильным охлаждением, без зоны термического влияния и деформации. Мягкие материалы — смоляная связка, твёрдые — металлическая с алмазом.
Запрессовка: горячая (фенольная смола, 130–180 °C, 20–30 МПа) быстрая; холодная (эпоксид/акрил) для термочувствительных материалов и сохранения кромки; медный наполнитель для электрополирования.
Шлифование и полирование: последовательное удаление царапин, каждая ступень полностью убирает предыдущую; алмаз 3 мкм, затем 1 мкм, финиш оксидом. Мягкие материалы — малое давление и короткое время.
1. Шлифование: на каждом номере снимайте 3–4 глубины предыдущих рисок — 20–30 мкм на переход (320→1200); поворачивайте образец на 90°.
2. Резка без прижига: стружка не должна синеть (~300 °C); прижог меняет твёрдость на 2–5 HRC.
3. Горячая запрессовка: фенол 150–165 °C, 250–300 бар, 5–8 мин; для закалённых и алюминиевых деталей — холодная заливка эпоксидом.
4. Полирование: съём ∝ P·n; 3 мкм — 2–3 мин, 1 мкм — 1–2 мин; избыточное давление даёт размазывание.
5. Травление: 4% ниталь 3–8 с; время/температура/концентрация одинаковы в партии.
| Стандарт | Название | Применение |
|---|---|---|
| ASTM E3-11 | Подготовка металлографических шлифов | Процесс |
| GB/T 13298-2015 | Металлографический анализ | Общие требования |
| GB/T 15749-2008 | Количественная металлография | Количественный анализ |
| GB/T 10561-2005 | Неметаллические включения в стали | Включения |
| ISO 4967 | Определение неметаллических включений | Экспорт |
1. Отрезной станок. Круги 250/300 мм по максимальному сечению; вертикальные для крупных деталей, низкоскоростной алмазный для тонких.
2. Пресс для запрессовки. Горячая запрессовка (30/40 мм, две позиции) для серии; вакуумная холодная для термочувствительных материалов, покрытий и сохранения кромки.
3. Шлифовально-полировальный. Ручной один диск для малого объёма; автоматический два диска или многоголовочный при более 20 образцов в день.
4. Расходники. SiC 320–1200, мягкие ткани, алмаз 3/1 мкм, оксидная суспензия.
5. Оснастка. Ультразвуковая ванна, сушка, источник для электрополирования, стереомикроскоп.
Отбор. Представительное сечение (ножка зуба, срез шва), рез перпендикулярно плоскости наблюдения, фиксация места и направления.
Резка. Подача 0,5–2 мм/мин, 2000–3000 об/мин, обильное охлаждение; при признаках прижога — повторный отбор.
Запрессовка. 150 °C, 25 МПа, 8 мин; холодная эпоксидная 4 ч (или 60 °C). Для покрытий — защитная пластина против скругления.
Шлифование. 320→600→800→1200, промывка и поворот на 90°; алмаз 3 мкм (3 мин), 1 мкм (2 мин), оксид (1 мин), давление снижается.
Контроль. До травления при 100× проверить царапины и кромку, затем травить; ежедневно контрольный образец.
Complete metallographic specimen preparation

Complete metallographic specimen preparation

Complete metallographic specimen preparation
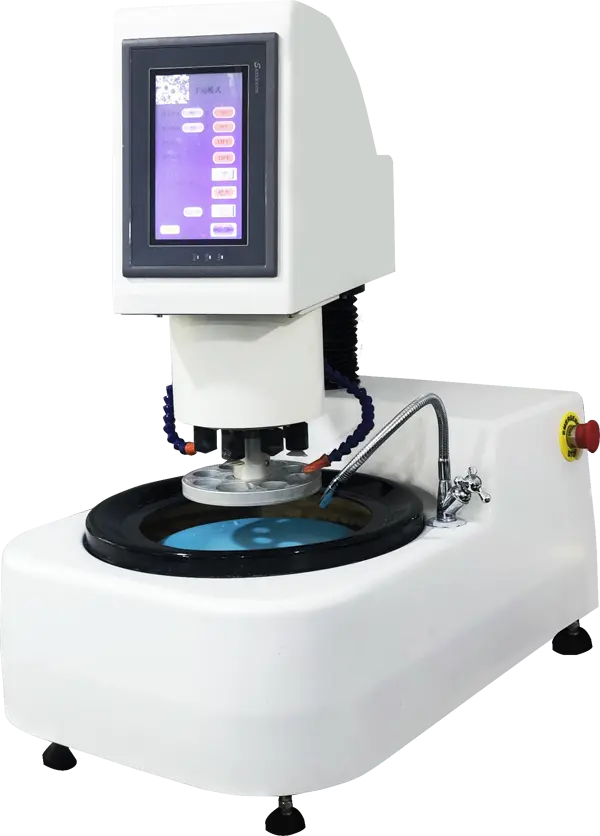
Complete metallographic specimen preparation