
连接器端子料厚 0.15mm,刃口磨损后毛刺与宽度尺寸漂移,过去靠停机抽检卡尺判断,漏检导致客户端批量不良。
方案:YRVMS3020CNC 布置在冲压线旁,固定 8 个关键尺寸程序;每 2 小时抽 5 件,测量结果写入 SPC,CPK 低于 1.33 自动报警;毛刺高度用同轴光测量,阈值 0.03mm。
结果:客户端不良率从 1200ppm 降到 180ppm;模具修磨由固定 30 万冲次改为按 CPK 趋势触发,模具寿命提高 18%。
每 2 小时抽 5 件,CPK 实时看板,模具修磨周期由“按月”改为“按状态”。
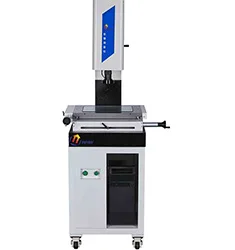
连接器端子料厚 0.15mm,刃口磨损后毛刺与宽度尺寸漂移,过去靠停机抽检卡尺判断,漏检导致客户端批量不良。
方案:YRVMS3020CNC 布置在冲压线旁,固定 8 个关键尺寸程序;每 2 小时抽 5 件,测量结果写入 SPC,CPK 低于 1.33 自动报警;毛刺高度用同轴光测量,阈值 0.03mm。
结果:客户端不良率从 1200ppm 降到 180ppm;模具修磨由固定 30 万冲次改为按 CPK 趋势触发,模具寿命提高 18%。

HXQ-50 精密切割 + 真空镶嵌,单块 35 分钟出结果,孔铜厚度重复性 ≤1.5 μm,替代外送检测的 3 天周期。

HXQ-50 低速切割 + HXZDQ-100Z 真空镶嵌 + 电解抛光,涂层厚度测量偏差从 12% 降到 2%,孔隙率判定一致性 95%。

HXZDQ-160 热镶 + HXZMP-3000 全自动磨抛,6 件并行 40 分钟完成,脱碳层测量重复性 ≤0.01 mm。