
该厂高精度外圆磨床在精磨工序出现周期性波纹,频谱分析指向主轴系角振动,但传统静态测量无法捕捉运转状态。
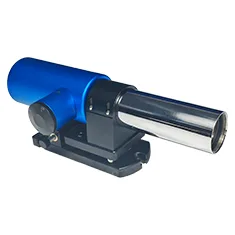
方案:MC030-ZJHS200-200HZ 高速光电自准直仪(采样率 200 Hz)配合主轴端面反射镜,在 6000 r/min 空运转下连续采集角位移信号,FFT 分析 0~100 Hz 频谱。
结果:发现 12 Hz 共振峰(幅值 0.8″),源于轴承座结合面刚度不足;增加预紧并修刮结合面后峰值降至 0.28″,工件波纹度由 0.9 μm 降到 0.3 μm,达到精密级要求;该方法已列入新机型主轴系装配调试标准流程。


