
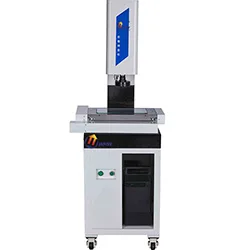
该厂钛合金中框 CNC 加工后轮廓度要求 0.05 mm,原送三坐标测量室检测,来回加排队要 2 小时,夜班加工异常往往到第二天才暴露,单批损失可达数百件。
方案:产线旁布置 YR5040CNC 影像测量仪,花岗岩基座隔振,0.5 μm 光栅尺;2D 轮廓扫描比对 DXF 理论轮廓,20 个装配孔自动建系求位置度,X/Y 轴示值误差 ±(3+L/200) μm,数据经网口直连 MES。
结果:单件 4 分钟,轮廓度重复性 ≤2 μm;一次夜班刀具磨损导致轮廓超差 0.03 mm,系统在 20 分钟内报警并停线。
收益:异常响应由次日缩到 20 分钟,单批避免约 800 件报废。


