
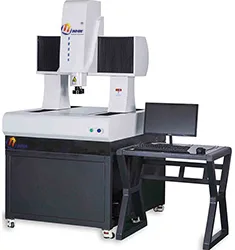
该厂比例阀阀芯与阀套配合间隙 4~6 μm,8 个台肩直径公差 ±0.005 mm,原用千分尺加偏摆仪,单件 12 分钟,测圆跳动还要二次装夹,基准不一致。
方案:YR4030-M 影像测量仪配精密 V 型旋转工装与顶针座,影像采外圆母线,旋转采点拟合各台肩直径并计算相对基准轴的圆跳动;X/Y 轴示值误差 ±(3+L/200) μm,直径重复性 ≤2 μm。
结果:单件 90 秒完成全部 8 个台肩,数据按台肩分组输出 SPC 图,磨床砂轮修整周期由每班一次改为按趋势触发。
收益:阀芯一次合格率从 92% 提到 98.5%,配合副返磨率下降约七成。


