
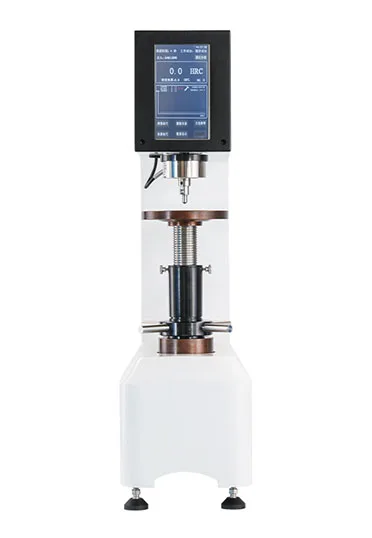
该厂发动机进排气门锥面高频淬火后要求 52~56 HRC,原手动洛氏计单件 40 秒,只能抽检 2%;硬度偏低的气门装车后早期磨损,曾导致批量索赔。
方案:HRS-150F 电动洛氏硬度计,初试验力 98.07 N、总试验力 1471 N,电动加载保载 5 s;配气门杆 V 型定位工装与角度靠模,锥面打点位置固定,上下限设定后自动分档并声光报警。
结果:单件 10 秒实现全检,同件三点极差 ≤0.8 HRC;淬火机床功率漂移导致的 55.8 → 51.5 HRC 渐变被趋势图提前一个班次发现。
收益:全检替代抽检未增人力,气门早期磨损索赔当年归零。


