
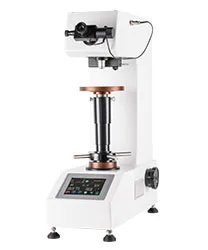
该厂电驱减速器输入轴中频感应淬火,要求硬化层深 1.8~2.5 mm、表面 58~62 HRC;原用洛氏打点只能看表面,层深要外送金相切割检测,周期 3 天,工艺调整严重滞后。
方案:HVS-5Z 数显小负荷维氏硬度计,HV5(49.03 N)载荷、保载 15 s,沿轴截面径向每 0.2 mm 打一点,绘制硬度梯度曲线,按 GB/T 5617 以界限硬度 550 HV 判定层深。
结果:实测层深 2.1 mm、表面 735 HV(约 61.5 HRC),梯度曲线显示过渡区平缓;与破坏性金相法比对偏差 0.08 mm,此后层深改为车间自检。
收益:层深检测当日完成,淬火线工艺调整响应从 3 天缩到 2 小时。


