
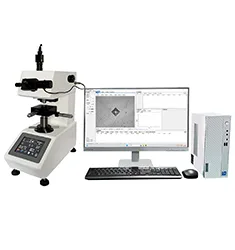
该厂铣刀 TiAlN 涂层厚 3 μm,需验证涂层硬度 ≥3000 HV;原用 HV0.3 载荷,压痕对角线超涂层厚度一半,基体影响使读数偏低且离散。
方案:HMAS-D1000SMZ 全自动显微维氏硬度计,最小试验力 0.098 N,本例选 HV0.05、保载 10 s;自动聚焦与压痕自动识别,按 GB/T 4340.1 压痕深度小于涂层厚度 1/10 的原则校核载荷。
结果:涂层实测 3180~3260 HV0.05,5 点极差 80 HV;与涂层厂出货数据偏差 ≤3%。
收益:涂层入厂检验有据可依,因涂层偏软导致的刀具早期崩刃投诉下降 60%。


