 HOT
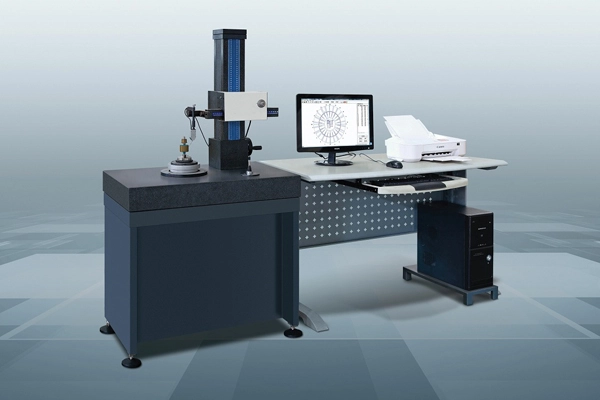
Y9025D Roundness Measuring Instrument
Roundness Measuring Instrument
- 径向误差 / ±(0.025+5H/10000)μm
- ±(0.025+6X/10000)μm
 Y9025CG · 2026-11-17 · +86 21 5748 2007
Roundness Measuring Instrument
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
MC012系列圆度仪-圆柱度仪
Y9025B 高速圆度仪
Y9025BG 高速圆度仪
Y9025C 高速圆度仪
Y9025CG 高速圆度仪
Y9025D 低速大承载圆度仪
Y9025DG 低速大承载圆度仪
Y9030DG 低速大承载圆度仪
Y9060D 低速大承载圆度仪
Y901200D 低速大承载圆度仪
DY-300 圆柱度仪
DYK-300 桥式圆柱度仪
影像测量仪
投影仪
三坐标测量机
轮廓仪
洛氏硬度计MC010系列
显微硬度计MC010系列
维氏硬度计MC010系列
布氏硬度计MC010系列
邵氏硬度计/巴氏硬度计/韦氏硬度计MC010系列
进口硬度计
硬度计耗材/配件MC010系列
自准直仪/平面度检查仪MC030系列
金相切割机MC004系列
金相磨抛机MC004系列
金相镶嵌机MC004系列
CMAS清洁度检测分析系统
MMAS科研级工业自动显微镜测量系统
IMAS复合材料断裂韧性残余应力检测仪
BMAS材料气泡测量分析系统
金相显微镜
体视显微镜
生物显微镜
偏光显微镜/荧光显微镜
其它显微镜(工具/比较/进口)
电子万能试验机MC009系列
液压万能试验机MC009系列
冲击试验机MC009系列
光谱仪
MC017-元素分析仪/碳硫分析仪
色谱仪
光度计
探伤仪
粗糙度仪
测高仪
测厚仪
测温仪
测振仪
石油化工仪器
气体检测仪
食品仪器
内窥镜
人工智能设备
4008127833/021-58391850
扫一扫关注我们
硬度计案例 硬度计技术
试验机案例 试验机技术
金相制样案例 金相制样技术
自准直仪案例 自准直仪技术
显微镜案例 显微镜技术
实验室保养 实验室搬迁
研润简介 研润发展历程
人才与招聘
研润旗下产品及公司简介
维氏硬度计 洛氏硬度计 硬度计
自准直仪 拉力试验机 硬度计
万能试验机 金相抛光机 硬度计
金相切割机 金相切割机 硬度计
圆度仪 轮廓仪 硬度计 硬度计
自准直仪 自准直仪 硬度计
显微镜 金相显微镜 硬度计
金相切割机 影像测量仪 硬度计
布氏硬度计 自准直仪 金相磨抛机
硬度计 自准直仪 硬度计,金相切割机
上海研润光机科技有限公司成立于2005年,是
一家以研发、生产、非标定制自动化检测设备,
计算机软件开发为主的高新技术企业。主导产品
光学和材料性能仪器,包括硬度计、试验机、显
微镜、金相制样、工业自动化流水线定制、非标
自动化质量控制检验、工业机器人、高精度光学
自准直仪、残余应力测试、复合材料测试等设备。
Y9025CG 高速圆度测量仪
Y9025CG Roundness Measuring Instrument supplied by CHWES. 0 key specifications available on request.
* Результат формируется правилами по базе продукции; только для предварительного подбора.
Щуповой профилометр перемещает алмазную иглу (радиус 2 или 5 мкм) по поверхности с постоянным усилием. Игла повторяет микрорельеф, индуктивный датчик преобразует перемещение в сигнал, после усиления и фильтрации получается профиль. По GB/T 10610 гауссов фильтр (или 2RC с фазовой коррекцией) с отсечкой λc разделяет шероховатость и волнистость; на базовой длине вычисляются Ra, Rz, Rq, Rt, RSm.
Профилографы на той же направляющей измеряют и макропрофиль: прямолинейность, радиус дуги, угол, глубину и шаг канавок. Длинноходные модели (160–300 мм по X, ±5 мм по Z) подходят для валов, валков и форм.
1. Ra: среднее арифметическое отклонение; точки 2, 4, 3, 5, 1 мкм → Ra = 3 мкм.
2. Rz: среднее пяти наибольших выступов и пяти впадин (по GB/T 3505 — максимальная высота).
3. Rmr: опорная кривая на уровне c — несущая способность сопряжения.
4. Фильтрация: гауссов фильтр λc = 0,8/2,5/8 мм отделяет шероховатость от волнистости.
5. Круглость: МНК-центр, минимальная зона, описанная/вписанная окружность; погрешность шпинделя ≤ 1/5 допуска.
| Стандарт | Название | Применение |
|---|---|---|
| GB/T 1031-2009 | Шероховатость — параметры и значения | Нормы параметров |
| GB/T 3505-2009 | Термины профильного метода | Терминология |
| GB/T 10610-2009 | Правила оценки шероховатости | Фильтрация |
| ISO 4287 | Профильный метод — термины | Экспорт |
| ISO 4288 | Правила и процедуры | Базовая длина |
1. Диапазон. Ra 0,01–0,1 мкм (зеркало, хонингование) — высокое разрешение и усилие 0,4 мН; 0,1–10 мкм (точение, фрезерование, шлифование) — универсальные модели; свыше 10 мкм (литьё, пескоструй) — большой диапазон.
2. Ход и доступ. Портативные для мелких деталей и отверстий; 160–300 мм для валов и валков; удлинители и боковые щупы для глубоких канавок.
3. Профиль. Профилограф нужен при контроле прямолинейности, радиуса, угла; для одного Ra достаточно профилометра.
4. Условия. Цеховые модели — защищённый корпус и аккумулятор; лабораторные — высокая точность.
5. ПО. Настраиваемые базы, фильтры, наложение кривых, PDF и выгрузка в SPC.
Подготовка. Очистка этанолом, удаление масла и стружки; выдержка детали до температуры среды (±2 °C); осмотр иглы при 20× на износ.
Настройки. λc по GB/T 1031 от ожидаемого Ra: 0,25 мм до 0,1 мкм; 0,8 мм для 0,1–2 мкм; 2,5 мм для 2–10 мкм; 8 мм свыше 10 мкм. База 5 × λc.
Измерение. Игла перпендикулярно следам обработки, плавное опускание, старт при стабильном усилии. Не менее трёх участков, среднее; на цилиндрах — по образующей.
Оценка. По пределу чертежа, единичное значение не более 1,2 от предела; спор — профилограф и аттестованный образец.
Контроль. Ежедневно по образцам Ra 0,4/1,6/6,3, при отклонении более 5% — калибровка; замена иглы раз в 12 месяцев.
HOTRoundness Measuring Instrument
 HOT
Roundness Measuring Instrument
 HOT
Roundness Measuring Instrument
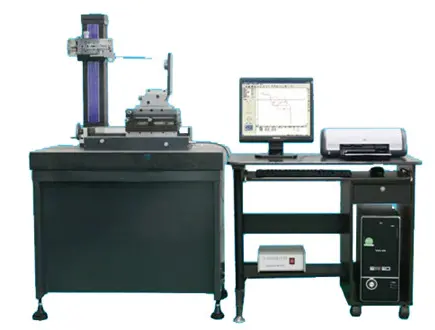
Surface Contour Measuring Instrument