
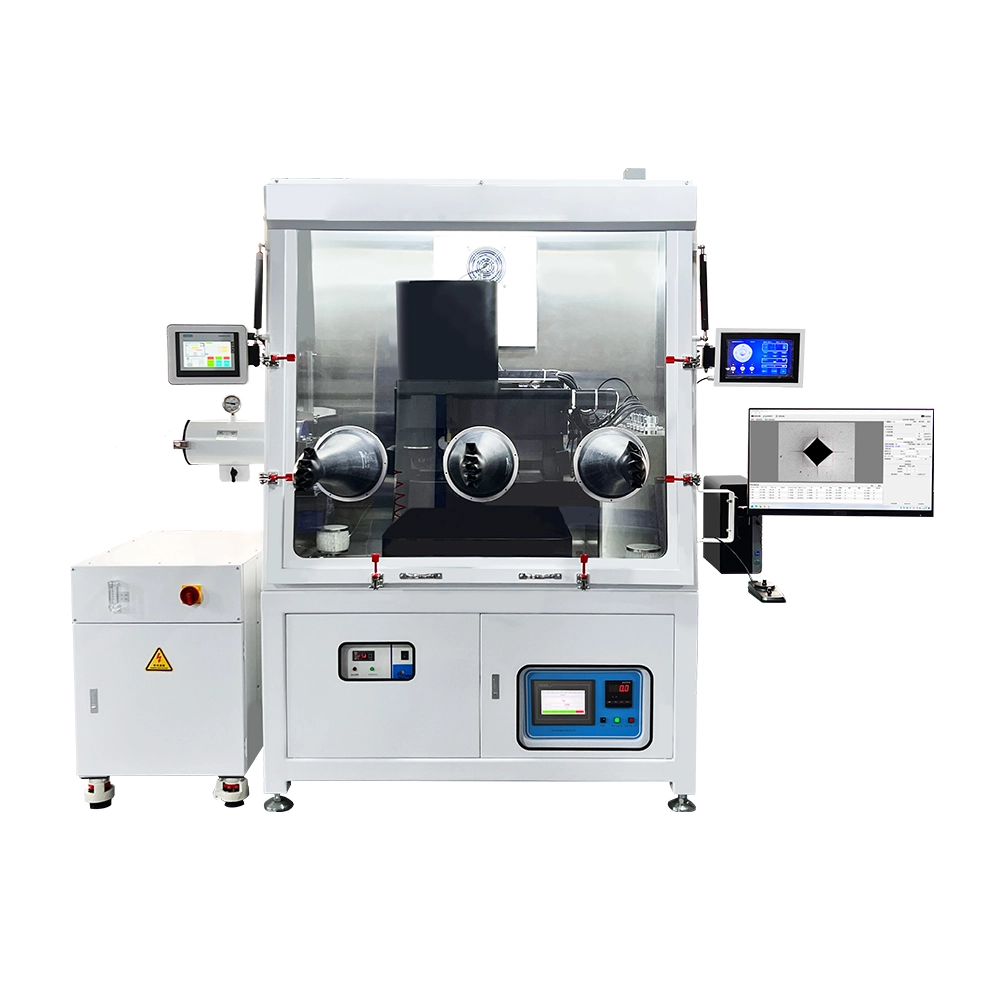
该厂的涡轮工作叶片采用 YSZ 热障涂层 + MCrAlY 粘结层。验收要求给出 1200℃ 下涂层与基体的硬度差,用于判断服役中涂层是否已过度烧结。原流程是把试样在箱式炉中暴露 100 h,随炉冷却后再在室温维氏硬度计上测三点,冷却过程会引入相变,与真实服役状态偏差大,且一轮要 5 天。
方案:用 HMAS-HT1300CM,真空腔抽至 5×10⁻³ Pa 后充高纯氩,以 10℃/min 升温至 1200℃ 保温 30 min,在同一温场依次对陶瓷层表面、粘结层截面、基体打 HV1 压痕,压痕由同温场长工作距离物镜直接成像,软件按 GB/T 4340.1 计算。
结果:单件从 5 天缩到 3 小时;三点硬度梯度重复性 ≤2.5%(同一样品三次装卸);发现两批次粘结层在 1200℃ 硬度下降 18%,追溯为喷涂功率漂移,及时调整了工艺窗口。设备已纳入该厂高温力学年度能力验证计划。


