
该改造商承接的 8 m 轧辊磨床大修项目,床身磨损导致轧辊磨后中高量不稳定,磨出的轧辊圆度超差 5 μm 以上。
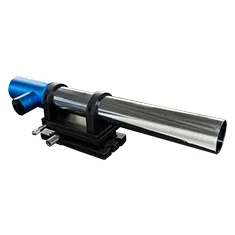
方案:MC030-ZJUH5000/0.2 自准直仪(量程 ±5000″,分辨率 0.2″)沿床身每 200 mm 一段做双方向测量,软件绘制导轨误差曲线并标注刮研量,刮研-测量迭代三轮。
结果:全长 8 m 垂直面直线度由 18 μm 收敛到 4 μm,水平面 5 μm;复装后试磨轧辊圆度稳定在 1.5 μm 以内,达到出厂精度标准;该床身误差曲线同时归档为后续年度精度复检的基准数据,为同型设备大修报价提供量化依据。


