
压铸模氮化后需确认层深 0.08–0.15mm、表面硬度 ≥1000HV,原用锉刀与便携里氏判断,无法量化梯度,常出现早期龟裂。
方案:HVS-1000Z 显微维氏硬度计,0.1kgf,从表面每 20μm 一点测到 0.3mm,软件自动绘制梯度曲线并按 550HV 界限给出层深;配自动平台减少人为定位误差。
结果:层深判定与金相法偏差 ≤5μm;发现 3 批氮化工艺异常(层深不足 0.06mm),及时返工,模具早期失效投诉下降 60%。
HVS-1000Z 显微维氏,0.1kgf 逐点测梯度,氮化层判定从“经验”变为“曲线”。
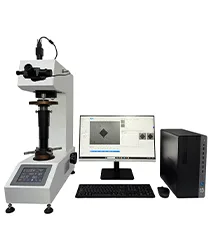
压铸模氮化后需确认层深 0.08–0.15mm、表面硬度 ≥1000HV,原用锉刀与便携里氏判断,无法量化梯度,常出现早期龟裂。
方案:HVS-1000Z 显微维氏硬度计,0.1kgf,从表面每 20μm 一点测到 0.3mm,软件自动绘制梯度曲线并按 550HV 界限给出层深;配自动平台减少人为定位误差。
结果:层深判定与金相法偏差 ≤5μm;发现 3 批氮化工艺异常(层深不足 0.06mm),及时返工,模具早期失效投诉下降 60%。

HXQ-50 精密切割 + 真空镶嵌,单块 35 分钟出结果,孔铜厚度重复性 ≤1.5 μm,替代外送检测的 3 天周期。

HXQ-50 低速切割 + HXZDQ-100Z 真空镶嵌 + 电解抛光,涂层厚度测量偏差从 12% 降到 2%,孔隙率判定一致性 95%。

HXZDQ-160 热镶 + HXZMP-3000 全自动磨抛,6 件并行 40 分钟完成,脱碳层测量重复性 ≤0.01 mm。