
该车间侧围外板 1.6 m×1.1 m,60 余个装配孔,原用检具通止规只能判合格与否,超差孔的具体偏差量无法输出,模具维修靠老师傅经验,新车型试制修模轮次多。
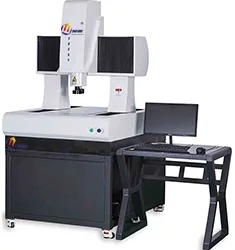
方案:YR8060-M 大行程影像测量仪,龙门式结构、0.5 μm 光栅尺,分段拼接测量,1 m 范围内示值误差 ±8 μm;以 RPS 基准点建坐标系,逐孔输出 X/Y 偏差矢量图,边界轮廓扫描比对数模。
结果:单件 12 分钟输出全部孔位偏差矢量,模具车间按矢量图定向修模,两轮整改后孔位合格率从 82% 升到 97%。
收益:检具之外增加了量化监控层,新车型试制阶段修模轮次减少约 40%,SOP 提前两周达成。


