
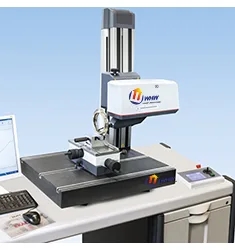
机械密封端面波纹度与 Ra 控制
XZ-230 加长行程轮廓仪测密封端面,发现 Ra 0.08 μm 合格但波纹度 0.4 μm 超差,研磨工艺调整后泄漏率降到 0.2%。
0.4 → 0.12 μm波纹度
1.8% → 0.2%泄漏率
按行业与工件整理的落地结果,含节拍、合格率与成本变化
XZ-230 加长行程轮廓仪测密封端面,发现 Ra 0.08 μm 合格但波纹度 0.4 μm 超差,研磨工艺调整后泄漏率降到 0.2%。
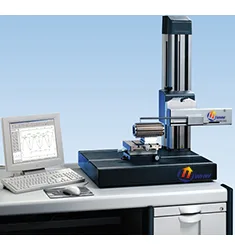
CX-3/100 测 Ra 与 Rmr(2cr),发现 Ra 合格但 Rmr 仅 42%,判定为平台化不足,调整珩磨后泄漏量下降 60%。
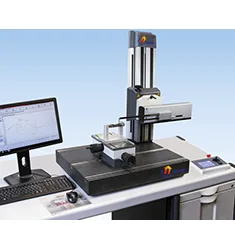
CX-3/160 粗糙度轮廓仪按 ISO 4287 采集 Rmr 承载曲线,锁定配流盘早期磨损源于孔口 15° 倒角区支撑长度不足。
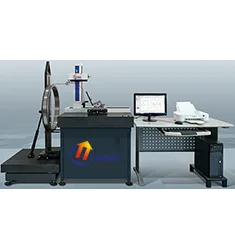
XZ-400 以 400 mm 行程、0.02 μm 分辨率扫描直线导轨哥特式圆弧滚道,替代样板透光比对,滚道形状误差由 4 μm 收敛到 1.8 μm,滑…
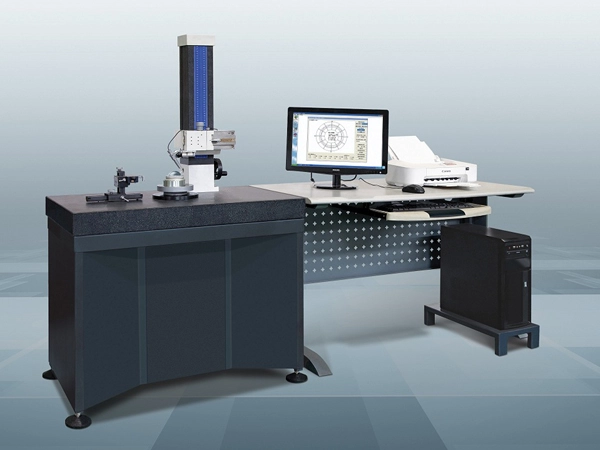
Y9025B 以 0.025 μm 主轴精度测量伺服阀阀芯圆度与圆柱度,配对研磨后圆度稳定 0.3 μm、圆柱度 0.6 μm,阀芯卡滞率由 1.2% 降到…