 HOT
 MC030-ZJ3000U · 2026-11-17 · +86 21 5748 2007
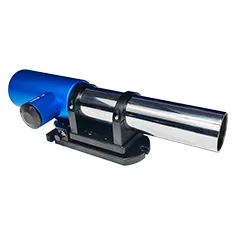
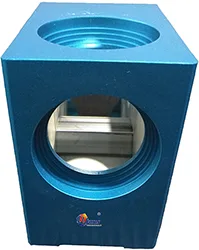
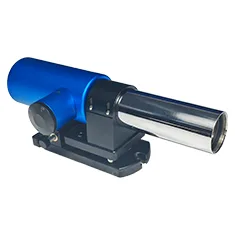
MC030-ZJ3000U Photoelectric Autocollimator
Photoelectric Autocollimator
Mã máyMC030-ZJ3000U
- MC030-ZJ3000U
- 300mm
- 48mm
- 78mm
Gửi form đồng nghĩa bạn đồng ý với chính sách bảo mật.
01
Tổng quan
本系列产品性价比高,精度有保证。广泛应用于机床导轨检测与装调(包括直线度、平行/垂直度)以及平板平面度等几何精度测量,也普遍应用于光学装调,以及其他精密机械制造等领域,尤其我公司研发的超长测量距离系列产品比如40米、50米以及80米等光电自准直仪已经在广大客户中赢得一致好评。
一、产品应用:
机床行业:主要应用用机床导轨直线度、平行度、垂直度以及大型平板的平面度检测;
光学行业:主要用于光学产品装调,各种棱镜的角度测量等;
计量与科研:主要用于检定校准其他检测设备或工具,以及各种科学研究活动如各种精密角度测量或动态监测产品的位置变化(角度)或者动态测量运动产品的角度变化或直线度误差等;
大理石精度检测:这样用于大理石直线度、平行度、垂直度、平面度等几何精度检测;
编码器:主要用于角度编码器的定位精度或重复性精度检测。
二、技术参数:
1、型号:MC030-ZJ3000U;
2、物镜焦距:300mm;
3、通光口径:48mm;
4、光轴中心高度:78mm;
5、视场范围(X、Y):2700*2300″;
6、分辨率:0.1″、0.01″、0.001″、0.0001″可调 (arc sec. 角秒 );
7、示值精度:±100″≤ ±0.1″;±1000″≤ ±0.25″;
8、重复性:≤ 0.05″
9、中心波长:625nm;
10、最小反射面:ø 5 mm(镀反射膜(反射率 >85%));ø 6 mm(未镀膜(反射率 =4%));
11、测量频响:5HZ;
12、光源类型:半导体 LED 光源;
13、通讯方式:USB3.0;
14、第三方通讯接口:RS-232;
15、显示方式:基于普通 PC 的软件显示;
16、电源:5V1A;
17、仪器尺寸(长 * 宽 * 高):385*125*115mm;
18、重量:4.28kg;
三、自准直仪的典型应用:
1.直线度测试:直线度测量和验证是自准直仪在机械制造行业典型的应用之一。本系列准直仪测试直线度具有精度高、重复性好和双方向同时检测的优点。在直线度测量中,借助一个桥板将角度量转化为位移量进行测量,测量中使用首尾搭接法通过在整个测量行程内分段移动桥板完成测量过程。如图:
2.自准直仪平面度测试:平面度测量和验证是自准直仪进行直线度测量的拓展应用。通过对待测平面的若干直线进行测量(通常测量为米字型或者网格分布),最后将测试结果进行计算分析。整个测量过程根据精度的要求和平面尺寸选用2个或3个不同尺寸的测量桥板进行配合使用。如图:
3.自准直仪垂直度测试:垂直度测量和验证原理为采用自准直仪分别测量两条待测导轨的直线度后,根据测量结果分析出两条导轨的共面垂直度偏差,测量中基准的传递采用直角转像镜(光学五棱镜)进行。如图,先测试一条导轨的直线度并作为基准线,然后将直角转像镜放置在另一导轨位置后进行第二条直线测量并作为测量线。使用基准线的直线度包容区旋转90度后对测量线的直线度曲线进行包容后的结果即为垂直度偏差值。
4.自准直仪平行度测试:平行度测量和验证的基本原理是采用自准直仪分别测量两条待测导轨的直线度后,根据测量结果计算出两条导轨的共面平行度偏差,测量中的基准传递是采用直角转像镜(光学五棱镜)进行。如图,首先测量一条导轨的直线度并作为基准线,随后将直角转像镜移动至另一导轨位置后进行第二条直线测量并作为测量线。使用基准线的直线度包容区平移后对测量线的直线度曲线进行包容后的结果即为平行度偏差值。
5.自准直仪位置不确定度测试:自准直仪结合多面棱体和检测的旋转平台可以进行角度的不确定度检测。
6.多个自准直仪组合对光学块进行比较测量。(可以组合成测角仪)
MC030-ZJ3000U Photoelectric Autocollimator supplied by CHWES. 18 key specifications available on request.
02
Thông số kỹ thuật
| MC030-ZJ3000U | |
| 300mm | |
| 48mm | |
| 78mm | |
| 2700*2300″ | |
| 0.1″、0.01″、0.001″、0.0001″可调 (arc sec. 角秒 ) | |
| ±100″≤ ±0.1″;±1000″≤ ±0.25″ | |
| ≤ 0.05″ | |
| 625nm | |
| ø 5 mm(镀反射膜(反射率 >85%));ø 6 mm(未镀膜(反射率 =4%)) | |
| 5HZ | |
| 半导体 LED 光源 | |
| USB3.0 | |
| RS-232 | |
| 基于普通 PC 的软件显示 | |
| 5V1A | |
| 385*125*115mm | |
| 4.28kg |
* Kết quả do hệ thống luật và cơ sở dữ liệu tạo ra, chỉ để sơ chọn.
03
Nguyên lý hoạt động
Máy tự chuẩn trực chiếu chữ thập thành chùm song song tới gương; chùm phản xạ tạo ảnh trên lưới phân chia hoặc cảm biến CCD/CMOS. Gương nghiêng θ thì ảnh dịch s = 2f·tanθ — góc được nhân đôi bằng quang học và khuếch đại bằng tiêu cự.
Đọc quang điện (tìm trọng tâm CCD/CMOS hoặc PSD vi sai với phân mềm) đạt độ phân giải 0,1″. Máy hai trục đọc cùng lúc hai thành phần nghiêng; HXDS15-4000 (4000×3000″) có trường lớn cho đo động.
Đặt cầu gương bước dọc ray dẫn, nghiêng θi đổi thành chênh cao hi = L·tanθi để đánh giá độ thẳng, độ phẳng; kèm lăng trụ đa diện hoặc bàn đa xỷng thì hiệu chuẩn sai số chia độ tròn.
04
Sơ đồ quy trình
- Cài đặt: gương trên cầu có nhịp L tại đầu ray.
- Chỉnh 0: đưa ảnh chữ thập về tâm, ghi giá trị đầu.
- Bước: cầu tiến mỗi lần L, ghi θi (hai trục nếu có).
- Đánh giá: cộng dồn hi = L·tanθi, tính độ thẳng/độ phẳng.
- Chia độ: với lăng trụ đa diện, hiệu số đọc là sai số chia độ.
05
Tính toán & công thức
1. Góc—dịch ảnh: θ = s/(2f); f = 500 mm, s = 5 µm → θ ≈ 1,03″.
2. Độ phân giải: 0,1″ ≈ 0,485 µm tại f = 500 mm — điểm ảnh ≤5 µm cộng phân mềm 1/10.
3. Chênh cao: h = L·tanθ; cầu 100 mm tại 2″ → h ≈ 0,97 µm.
4. Độ thẳng: Δi = Σhk − (i/n)Σh, f = max(Δ) − min(Δ); phương pháp vùng tối thiểu xoay đường chuẩn.
5. Chia độ: sai số từng mặt φj; điều kiện đóng Σφ = 0.
06
Tiêu chuẩn
| Tiêu chuẩn | Tên | Phạm vi |
|---|---|---|
| JJG 202-2007 | Quy trình hiệu chuẩn máy tự chuẩn trực | Sai số, độ phân giải |
| GB/T 11336-2004 | Kiểm tra sai lệch độ thẳng | Ray dẫn, bàn |
| GB/T 1958-2017 | GPS — kiểm tra sai lệch hình học | Độ phẳng, vuông góc |
| ISO 230-1 | Kiểm tra hình học máy công cụ | Nghiệm thu máy |
| JJG 283-2007 | Hiệu chuẩn bàn chia đa xỷng | Chia độ tròn |
Phòng hiệu chuẩn cần 20±0,5 °C, cách rung; sai số máy trong cấp 0,5″/1″.
07
Hướng dẫn chọn máy
1. Độ phân giải: 0,1″ (HXJL300-0.1/UH) cho ray chính xác và bàn xoay; 0,2–0,5″ cho nghiệm thu thông thường; 1″ (HXM) cho lắp đặt và giám sát động.
2. Cự ly: 10 m cho máy vừa; 20–40 m cho máy cổng; 50 m (HXM4050M) cho chuẩn dài.
3. Trục: HJL một trục; HXM hai trục và kiểm lăng trụ đa diện.
4. Động: HXDS15-4000 cho dao động bàn xoay.
5. Phụ kiện: cầu gương 50/100/200 mm, lăng trụ 12/24/36 mặt, lăng kính ngũ giác, phần mềm đánh giá vùng tối thiểu.
08
Phương pháp kiểm tra
Môi trường: 20±0,5 °C (xưởng ±2 °C có bù), tránh gió và nắng; để thiết bị và cầu 30 phút ổn nhiệt.
Quy trình: ① vệ sinh ray, đặt cầu nhịp L; ② chỉnh 0 sau 10 phút; ③ bước đúng L (±0,5 mm), ghi cả hai trục; ④ đánh giá theo hai phương pháp, lấy giá trị lớn; ⑤ báo cáo ghi base, nhiệt độ, độ không đảm bảo (U ≈ 0,5″ + 2%).
Kiểm định kỳ: hàng tháng đóng vòng bằng lăng trụ 12 mặt (≤0,3″); chuẩn gửi hiệu chuẩn 2 năm/lần.
Lỗi thường: sai số độ dài cầu vào thẳng chênh cao; gió làm rung tâm ảnh; gradien nhiệt làm ray dài "cong ảo".
09
Ứng dụng ngành
- Máy công cụ: độ thẳng ray máy cổng, độ vuông cột, giám sát định kỳ.
- Viện đo lường: độ phẳng bàn đá, kiểm chéo với thủy bình, xây dựng chuẩn góc.
- Bàn chia độ: hiệu chuẩn bàn đa xỷng, bàn xoay CNC.
- Hệ quán tính & quang học: chỉnh gương chuẩn, truyền góc cho kinh vĩ và giao thoa kế.
- Tua-bin & máy nặng: đồng tâm ổ trục, độ thẳng trục dài.
- Bán dẫn: phản hồi góc vi mô cho bàn khí và bàn wafer.
10
Giá và thời gian giao
Máy cùng dòng
Xem tất cả→Máy tự chuẩn trực quang điện
HOT HOT
 HOT
MC030-MAT200/38/1 Photoelectric Autocollimator (10 m1″)
Photoelectric Autocollimator · 10 m1″
- MC030-MAT200/38/1
- 200mm