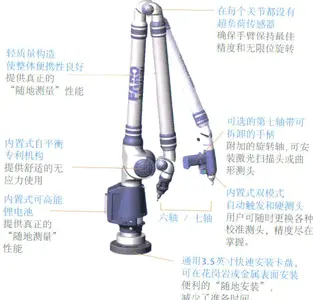
MC003-PLARM Portable platinum measuring arm
Full 3D dimensional and GD&T inspection
- Điều khiển便携式关节测量臂,6 轴/7 轴
- Độ chính xác接触式测头 + 可选激光扫描头
 Helios-N系列 · 2026-11-17 · +86 21 5748 2007

Full 3D dimensional and GD&T inspection
Gửi form đồng nghĩa bạn đồng ý với chính sách bảo mật.
The Helios-N系列 solution covers portable arms to high-accuracy bridge CMMs, with touch probes or laser scanning.
The Helios-N系列 solution covers portable arms to high-accuracy bridge CMMs, with touch probes or laser scanning.
| Điều khiển | 便携式关节测量臂,6 轴/7 轴 |
|---|---|
| Độ chính xác | 接触式测头 + 可选激光扫描头 |
| Dải đo | 按型号规格,详见选型表 |
| Phần mềm | 专业测量与评价软件(尺寸/形位公差) |
| Thông số biên dạng | 适用于箱体、叶片、模具、结构件全尺寸检测 |
* Kết quả do hệ thống luật và cơ sở dữ liệu tạo ra, chỉ để sơ chọn.
KIM kiểu cầu đưa đầu đo theo X/Y/Z trên thang quang học phân giải 0,01–0,1 µm. Đầu chạm ghi toạ độ khi tiếp xúc, đầu quét lấy điểm liên tục, đầu laser hàng triệu điểm mỗi giây cho bề mặt tự do.
Mô hình 21 sai số hình học được bù bằng phần mềm; cảm biến nhiệt bù theo α = 11,5×10⁻⁶/°C với thép.
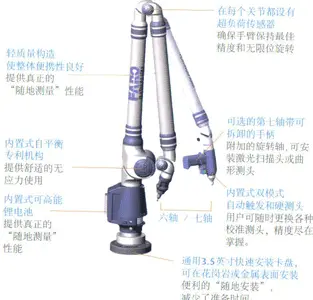
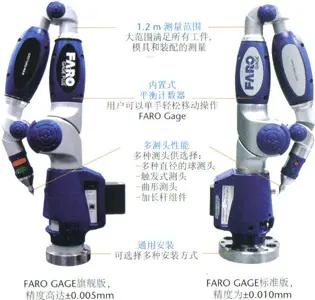
Cần đo MC003 gồm sáu khớp mã hoá, vị trí mũi giải theo mô hình D-H, đo tại chỗ chi tiết lớn; gắn đầu laser thành hệ quét đảo chiều.
1. Khoảng cách: d = √(Δx²+Δy²+Δz²); u(d) ≈ √2·utrục.
2. Nhiệt: ΔL = L·α·ΔT; thép 300 mm lệch 2 °C → 6,9 µm.
3. Vị trí: Δ = 2√(Δx²+Δy²); 0,03 và 0,04 mm → Δ=0,10 mm (không đạt φ0,08).
4. Ngân sách không đảm bảo: uc = √(u²+u²+u²+u²); 1,8/0,6/1,0/0,8 µm → uc ≈ 2,3 µm (U ≈ 4,6 µm, k=2).
5. Độ tròn: LSQ = max−min bán kính; trọng tài bằng vùng tối thiểu.
| Tiêu chuẩn | Tên | Phạm vi |
|---|---|---|
| ISO 10360-2 | KIM: nghiệm thu và tái kiểm, phần 2 | MPE_E0 |
| GB/T 16857.2 | GPS — nghiệm thu KIM (TQ) | Nghiệm thu quốc gia |
| ISO 1101 | GPS — dung sai hình học | Đánh giá GD&T |
| GB/T 1958 | GPS — kiểm tra sai lệch | Phương pháp |
| ISO/TS 15530-3 | Đánh giá độ không đảm bảo KIM | Ngân sách U |
Phiếu đo cần ghi nhiệt độ, cấu hình đầu đo, chiến lược điểm và đồ gá.
1. Cấp chính xác: (2,5+L/300) µm cho xưởng; (1,5+L/350) µm cho phòng chuẩn; MGH cho hiệu chuẩn calip.
2. Hành trình: chi tiết lớn nhất + 30% dự phòng.
3. Di động hay cố định: hiện trường, ống, mối hàn — cần MC003; phòng lab — máy cầu Spectrum/Atlas/DuraMax.
4. Đầu đo: chạm cho chi tiết lăng trụ; laser cho cánh quạt; UG kết hợp.
5. Phần mềm: nhập CAD, GD&T và mô phỏng ngoại tuyến cho sản lượng lớn.
Môi trường: 20±1 °C, gradien ≤0,5 °C/h, ẩm 40–60%; mẫu ổn nhiệt ≥4 h.
Gá: tựa 3/6 điểm không biến dạng; mỏng dùng keo tựa ứng suất thấp.
Chuẩn: 3-2-1 theo bản vẽ; hoặc khớp CAD, ghi RMS.
Chiến lược điểm: lỗ ≤10 mm lấy 4–6 điểm; mặt phẳng ≥6; bước quét ≤0,5 mm.
Kiểm tra: bi chuẩn mỗi ca; hàng quý theo ISO 10360.
Lỗi: chưa ổn nhiệt, mũi quá dài, quét quá nhanh, đặt chuẩn sai.
Full 3D dimensional and GD&T inspection
Full 3D dimensional and GD&T inspection
Full 3D dimensional and GD&T inspection
Full 3D dimensional and GD&T inspection