
镶嵌树脂选型:热镶嵌与冷镶嵌的适用场景
热镶嵌快且致密但 150~180 ℃ 会改变敏感组织,冷镶嵌零热影响但要等 6~24 h,按材料耐热性与时效选。
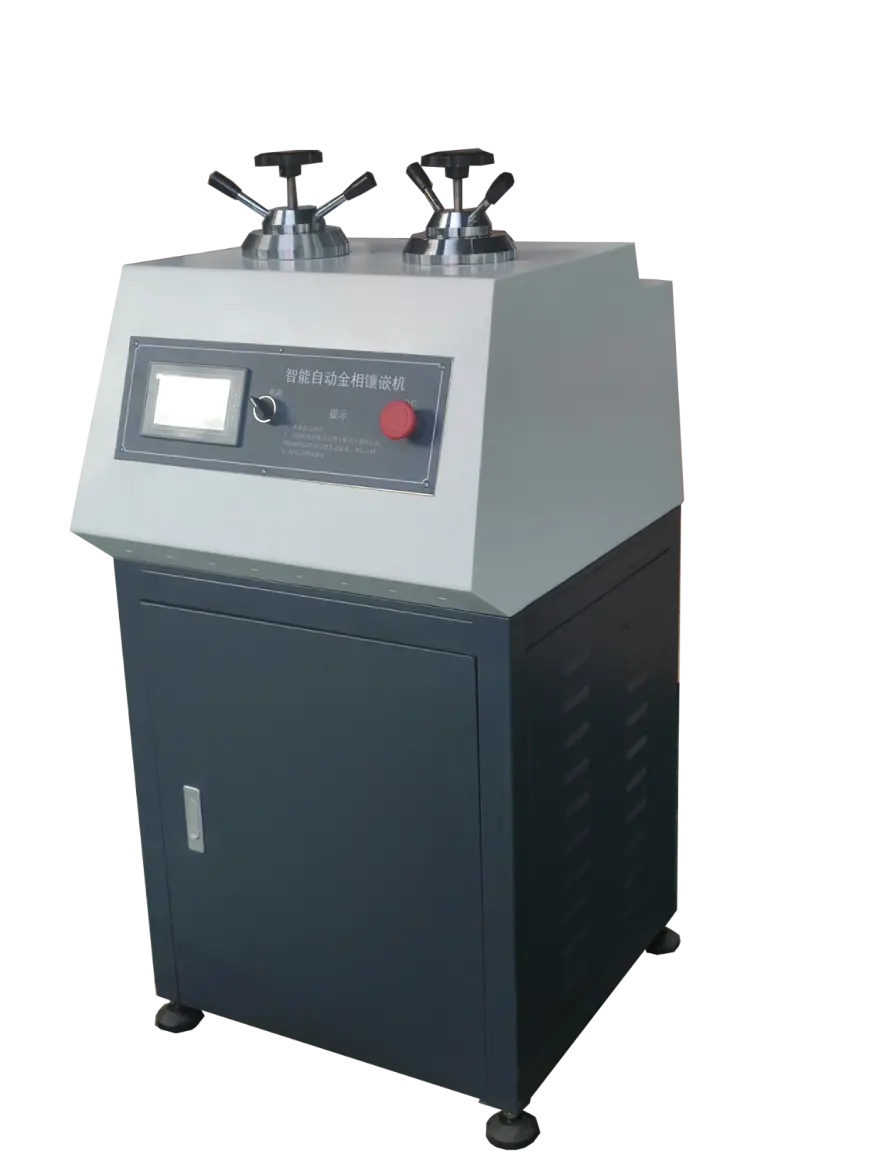
两类工艺对比
热镶嵌把试样与树脂粉在镶嵌机内加热加压成型:酚醛树脂(胶木粉)约 150 ℃/200 bar/5~8 min,致密、硬度高、边缘保持好,单价低,适合大批量常规钢件。冷镶嵌用双组分树脂(环氧或丙烯酸)室温浇注固化:零热输入,适合温度敏感材料,但环氧固化 6~24 h(快速丙烯酸 15~30 min,放热峰可达 90 ℃)。
按材料选
- 淬火马氏体件:回火温度以上镶嵌会软化组织——回火温度 <200 ℃ 的低温回火件禁用热镶嵌;
- 铝合金时效件、锌合金、塑料:热镶嵌温度即可能改变组织,选冷镶嵌;
- 多孔件(粉末冶金、铸件孔隙):冷镶嵌抽真空浸渍,树脂渗入孔隙固定形貌;
- 边缘考核件(渗层、镀层):选高硬度低收缩的热镶嵌电木粉或含矿物填料环氧,边缘圆角最小化。
收缩与边缘保持
树脂固化收缩是边缘圆角的元凶:酚醛收缩率约 0.5 %,普通环氧 1 %~2 %,低收缩改性环氧 <0.2 %。收缩在树脂-试样界面拉出缝隙,磨抛时水流携带磨料在缝中冲刷出圆角与拖尾。对策:选低收缩树脂、试样清洗干燥后镶嵌、考核边缘的试样加保护薄片(同材质垫片贴面)再镶嵌。
质量检验
合格镶嵌件判据:无气泡(气泡是磨抛液藏污纳垢点)、无界面缝隙(指甲刮界面无台阶感)、硬度匹配(树脂太软磨抛时试样凸出产生浮雕)。导电需求(SEM、电解抛光)选含铜或石墨填料的导电镶嵌粉。镶嵌直径常规 φ25/φ30/φ40 mm,同一批试样统一尺寸便于自动磨抛夹具装夹。


