 HOT
 YR20TL05 · 2026-11-17 · +86 21 5748 2007
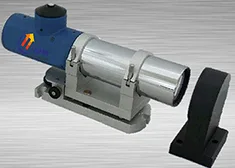
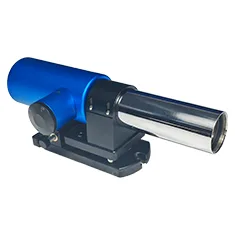
YR20TL05 Photoelectric Autocollimator (20 m,0.5arcsec)
Photoelectric Autocollimator · 20 m,0.5arcsec
МодельYR20TL05
- 200mm
- 48mm(NA.=85%)
- 大功率半导体光源(中心波长λ=630nm)
- 高分辨率图像传感器
Отправляя форму, вы соглашаетесь с политикой конфиденциальности.
01
Обзор
YR20TL05嵌入式光电自准直仪采用LVDS高速工业总线接口标准设计,配有工业级嵌入式平板显示控制终端,产品标配具有实时视频图像显示模式,使得该产品尤其适合于机械制造、光学制造及工业现场装调和检测使用,也适用于为各类测量专机配套应用。
1.产品特点:
全金属外壳显示终端;
实时视频影像显示功能;
触摸屏操作;
XY双轴同时测量;
高分辨率图像传感器;
电子目镜显示模式;
长寿命LED光源;
全数字信号处理;
RS-232数据接口;
丰富的测量配附件;
选配的上位机测量软件模块;
2.典型应用:
精密机械安装定位;
机械产品直线度、平面度、垂直度、平行度等精度保障;
精密旋转台检测;
航空航天光学产品装配及调整;
物理及光学实验室;
3.技术规格:
物镜焦距:200mm;
物镜口径:48mm(NA.=85%);
光源类型:大功率半导体光源(中心波长λ=630nm);
探测器:高分辨率图像传感器;
目镜:实时影像或软件电子目镜;
测量频响:20Hz TYP.;
接口:LVDS专用高速数据接口;
测量距离:20m;
最大读数视场:3000*2400(角秒);
分辨率:0.01角秒;
精度:±100(角秒)时0.5(角秒);±1000(角秒)时1(角秒);
重复性:0.2(角秒);
外形尺寸:285(L)*93(W)*140(H)mm;
重量:3kg;
显示控制终端尺寸:200(L)*140(W)*35(H)mm;
显示控制终端规格:7英寸彩色触摸屏800*480分辨率,可选配RS-232扩展接口;
四、YR20TL05高精度光电自准直仪选配附件:
1.带磁反射镜(特殊定货)
2.光学直角器(特殊定货)
3.激光找准器(特殊定货)
4、专用升降平台(特殊定货)
5、专用三角架(特殊定货)
五、自准直仪的典型应用:
1.直线度测试:直线度测量和验证是自准直仪在机械制造行业典型的应用之一。本系列准直仪测试直线度具有精度高、重复性好和双方向同时检测的优点。在直线度测量中,借助一个桥板将角度量转化为位移量进行测量,测量中使用首尾搭接法通过在整个测量行程内分段移动桥板完成测量过程。如图:
2.自准直仪平面度测试:平面度测量和验证是自准直仪进行直线度测量的拓展应用。通过对待测平面的若干直线进行测量(通常测量为米字型或者网格分布),最后将测试结果进行计算分析。整个测量过程根据精度的要求和平面尺寸选用2个或3个不同尺寸的测量桥板进行配合使用。如图:
3.自准直仪垂直度测试:垂直度测量和验证原理为采用自准直仪分别测量两条待测导轨的直线度后,根据测量结果分析出两条导轨的共面垂直度偏差,测量中基准的传递采用直角转像镜(光学五棱镜)进行。如图,先测试一条导轨的直线度并作为基准线,然后将直角转像镜放置在另一导轨位置后进行第二条直线测量并作为测量线。使用基准线的直线度包容区旋转90度后对测量线的直线度曲线进行包容后的结果即为垂直度偏差值。
4.自准直仪平行度测试:平行度测量和验证的基本原理是采用自准直仪分别测量两条待测导轨的直线度后,根据测量结果计算出两条导轨的共面平行度偏差,测量中的基准传递是采用直角转像镜(光学五棱镜)进行。如图,首先测量一条导轨的直线度并作为基准线,随后将直角转像镜移动至另一导轨位置后进行第二条直线测量并作为测量线。使用基准线的直线度包容区平移后对测量线的直线度曲线进行包容后的结果即为平行度偏差值。
5.自准直仪位置不确定度测试:自准直仪结合多面棱体和检测的旋转平台可以进行角度的不确定度检测。
6.多个自准直仪组合对光学块进行比较测量。(可以组合成测角仪)
YR20TL05 Photoelectric Autocollimator (20 m,0.5arcsec) supplied by CHWES. 16 key specifications available on request.
02
Технические характеристики
| 200mm | |
| 48mm(NA.=85%) | |
| 大功率半导体光源(中心波长λ=630nm) | |
| 高分辨率图像传感器 | |
| 实时影像或软件电子目镜 | |
| 20Hz TYP. | |
| LVDS专用高速数据接口 | |
| 20m | |
| 3000*2400(角秒) | |
| 0.01角秒 | |
| ±100(角秒)时0.5(角秒);±1000(角秒)时1(角秒) | |
| 0.2(角秒) | |
| 285(L)*93(W)*140(H)mm | |
| 3kg | |
| 200(L)*140(W)*35(H)mm | |
| 7英寸彩色触摸屏800*480分辨率,可 |
* Результат формируется правилами по базе продукции; только для предварительного подбора.
03
Принцип работы
Автоколлиматор проецирует освещённое перекрестие параллельным пучком на зеркало; отражённый пучок строит изображение на сетке или ПЗС-матрице. При наклоне зеркала на θ изображение смещается на s = 2f·tanθ — угол удваивается оптикой и увеличивается фокусным расстоянием.
Фотоэлектрический отсчёт (ПЗС-центроидирование, дифференциальный PSD с программной интерполяцией) даёт разрешение 0,1″. Двухосевые модели читают обе составляющие наклона; HXDS15-4000 (4000×3000″) охватывает большое поле для динамических измерений.
Шагая зеркальным мостиком по направляющей, наклоны θi пересчитывают в превышения hi = L·tanθi — прямолинейность и плоскостность; с многогранником или многозубым столом — погрешность кругового деления.
04
Анимация процесса
- Установка: зеркало на мостике базы L в начале направляющей.
- Обнуление: выставите автоколлиматор по центру перекрестия.
- Шаг: мостик смещается на L, записываются θi (по двум осям).
- Оценка: накопление hi = L·tanθi, прямолинейность/плоскостность по МНК или минимальной зоне.
- Деление: с многогранником разность показаний по граням — погрешность деления.
05
Расчёты и формулы
1. Угол—смещение: θ = s/(2f); f = 500 мм, s = 5 мкм → θ ≈ 1,03″.
2. Разрешение: 0,1″ ≈ 0,485 мкм при f = 500 мм — пиксели ≤5 мкм плюс интерполяция 1/10.
3. Превышение: h = L·tanθ; мостик 100 мм при 2″ → h ≈ 0,97 мкм.
4. Прямолинейность: Δi = Σhk − (i/n)Σh, f = max(Δ) − min(Δ); метод минимальной зоны — поворот базы.5. Деление: погрешности по граням φj; замыкание Σφ = 0.
06
Стандарты
| Стандарт | Название | Область |
|---|---|---|
| JJG 202-2007 | Методика поверки автоколлиматоров | Погрешность и разрешение |
| GB/T 11336-2004 | Контроль прямолинейности | Направляющие, плиты |
| GB/T 1958-2017 | GPS — контроль геометрических отклонений | Плоскостность, перпендикулярность |
| ISO 230-1 | Станки — испытания геометрической точности | Приёмка станков |
| JJG 283-2007 | Поверка многозубых делительных столов | Круговое деление |
Аккредитованные лаборатории поддерживают 20±0,5 °C, виброизоляцию; погрешность прибора в классе 0,5″/1″.
07
Подбор модели
1. Разрешение: 0,1″ (HXJL300-0.1/UH) — для точных направляющих и поворотных столов; 0,2–0,5″ — обычная приёмка; 1″ (HXM) — монтажная выверка и динамический контроль.
2. Дистанция: 10 м — станки средних размеров; 20–40 м — портальные станки; 50 м (HXM4050M) — длинные базы.
3. Оси: одноосевые HJL; двухосевые HXM — обе составляющие и поверка многогранником.
4. Динамика: HXDS15-4000 — колебания поворотных столов, вибрации.
5. Аксессуары: мосты 50/100/200 мм, многогранники 12/24/36 граней, пентапризма, ПО с оценкой по минимальной зоне.
08
Методика испытаний
Условия: 20±0,5 °C (в цехе ±2 °C с компенсацией), без сквозняков и солнца; прибор и мостик выдержать 30 минут.
Порядок: ① подготовить направляющую и мостик базы L; ② обнулить после 10 минут прогрева; ③ шагать строго на L (±0,5 мм), записывать обе оси; ④ оценка по двум методам, берётся большая; ⑤ в отчёте — база, температура, неопределённость (типично U ≈ 0,5″ + 2%).
Контроль: ежемесячно замыкание по 12-граннику (остаток ≤0,3″); эталоны — на поверку раз в два года.
Ошибки: погрешность базы напрямую входит в превышение; потоки воздуха смещают центроид; градиент температуры «изгибает» длинные направляющие.
09
Отраслевое применение
- Станкостроение: прямолинейность направляющих портальных и расточных станков, перпендикулярность стоек.
- Метрологические институты: плоскостность плит, перекрёстные проверки с уровнями, создание угловых эталонов.
- Делительные столы: поверка многозубых, оптических и ЧПУ поворотных столов.
- Инерциальная навигация и оптика: выверка опорных зеркал, передача углов теодолитам и интерферометрам.
- Турбины и тяжёлое машиностроение: соосность подшипников, прямолинейность длинных валов.
- Полупроводники: микроугловая обратная связь столов на воздушной опоре.
10
Цена и сроки поставки
Похожие модели
Смотреть все→Фотоэлектрические автоколлиматоры
HOT HOT
 HOT
MC030-MAT200/38/1 Photoelectric Autocollimator (10 m1″)
Photoelectric Autocollimator · 10 m1″
- MC030-MAT200/38/1
- 200mm