 HOT
 HMAS-HT1300CM · 2026-11-17 · +86 21 5748 2007
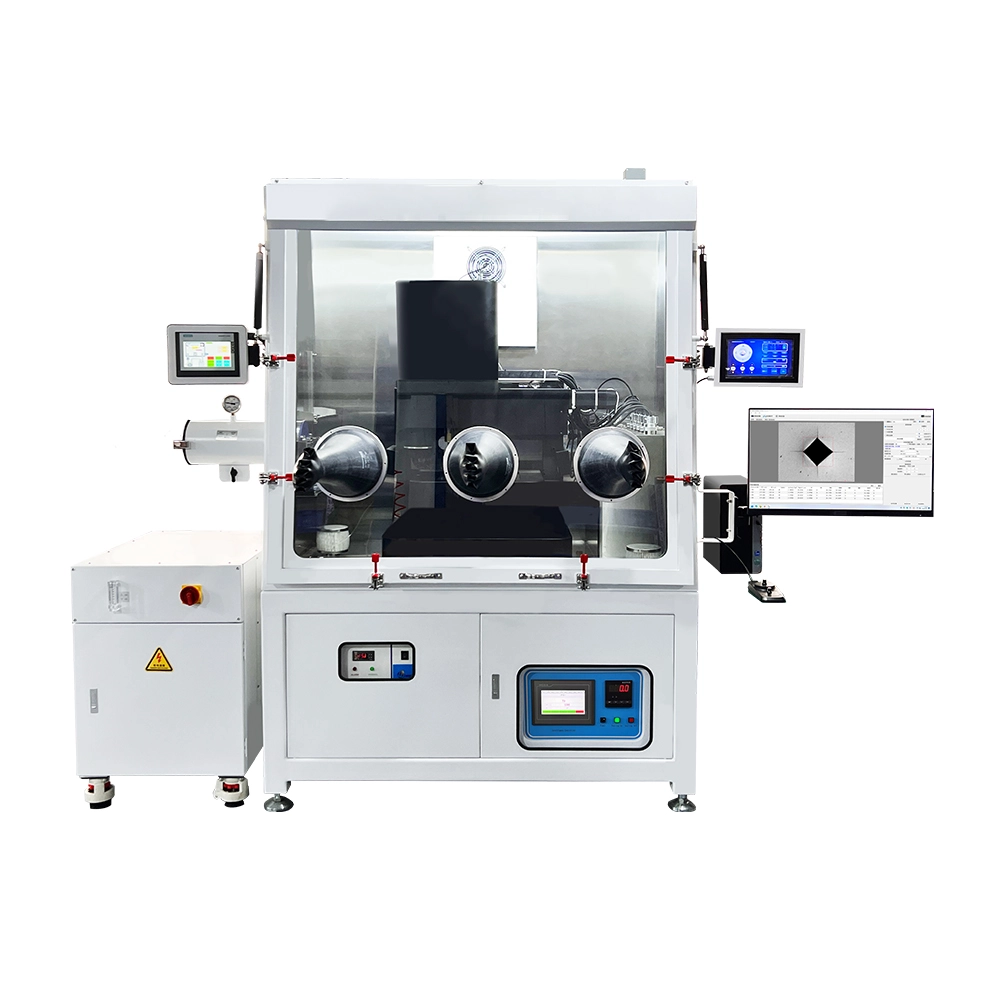
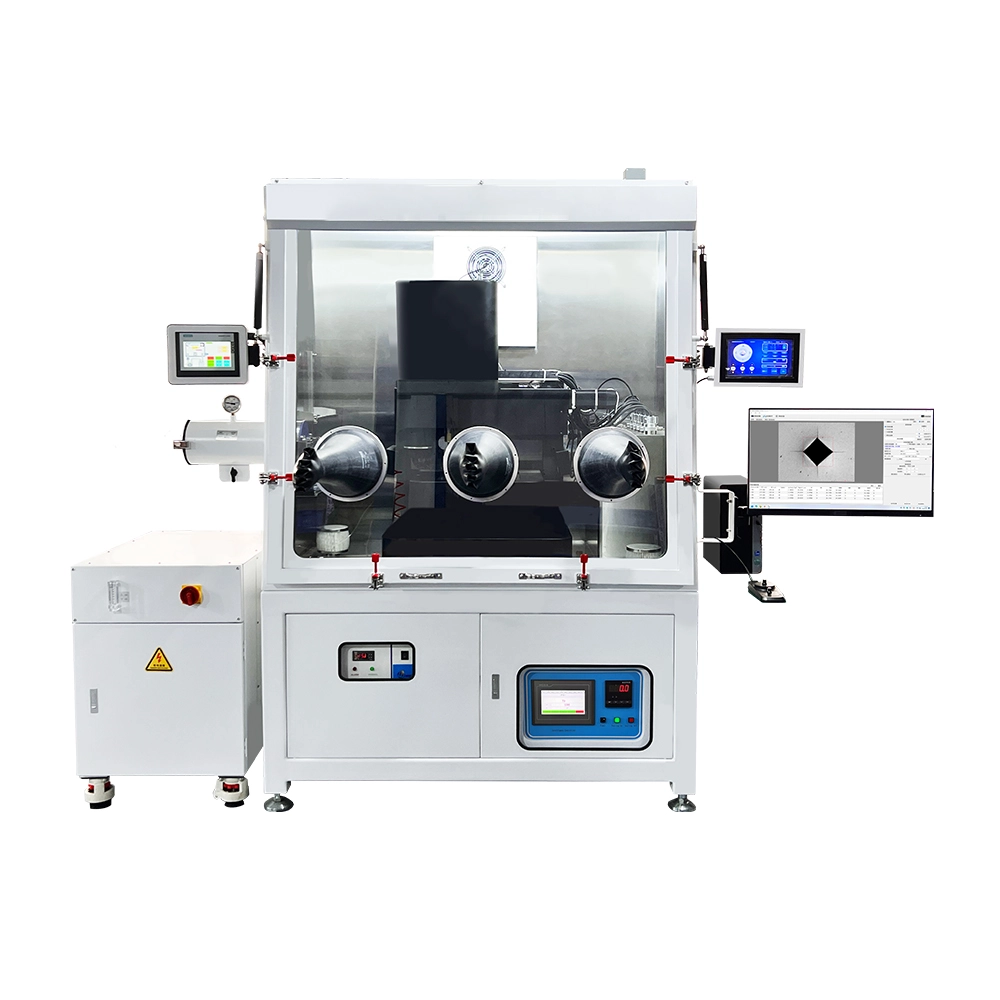
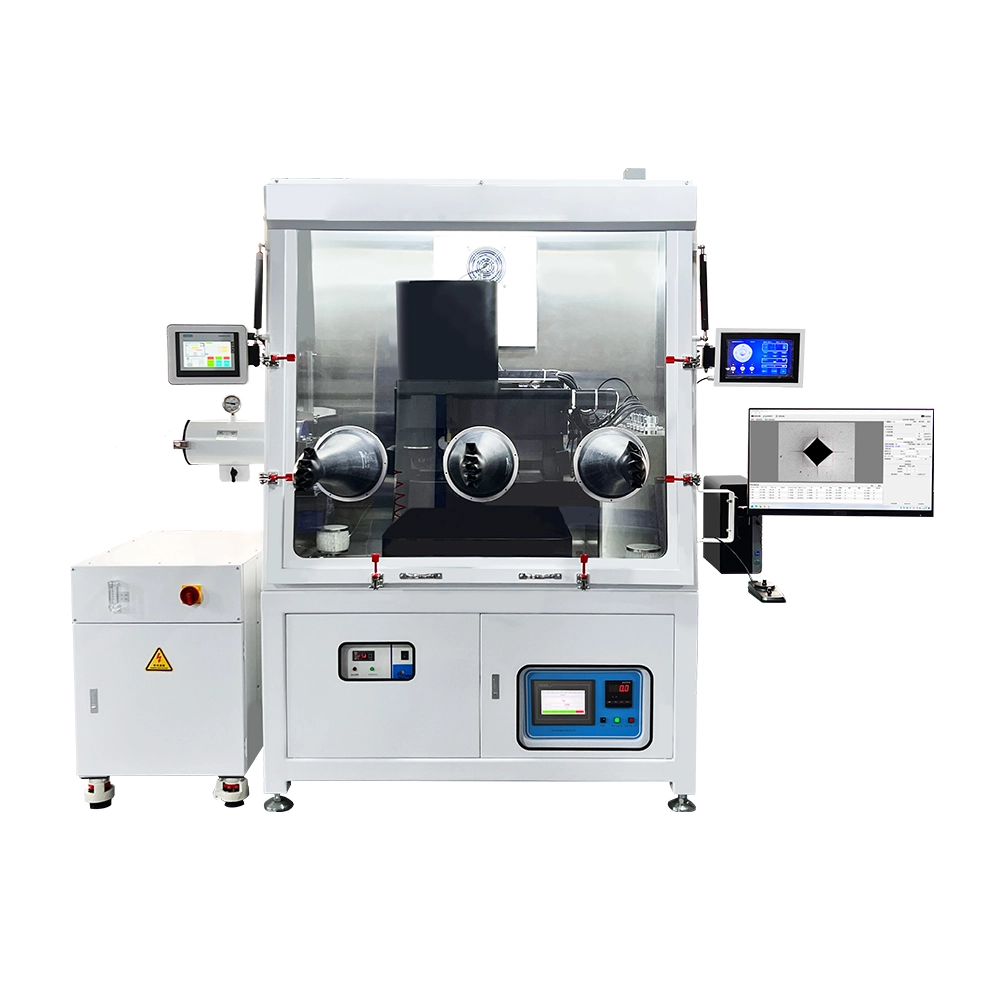
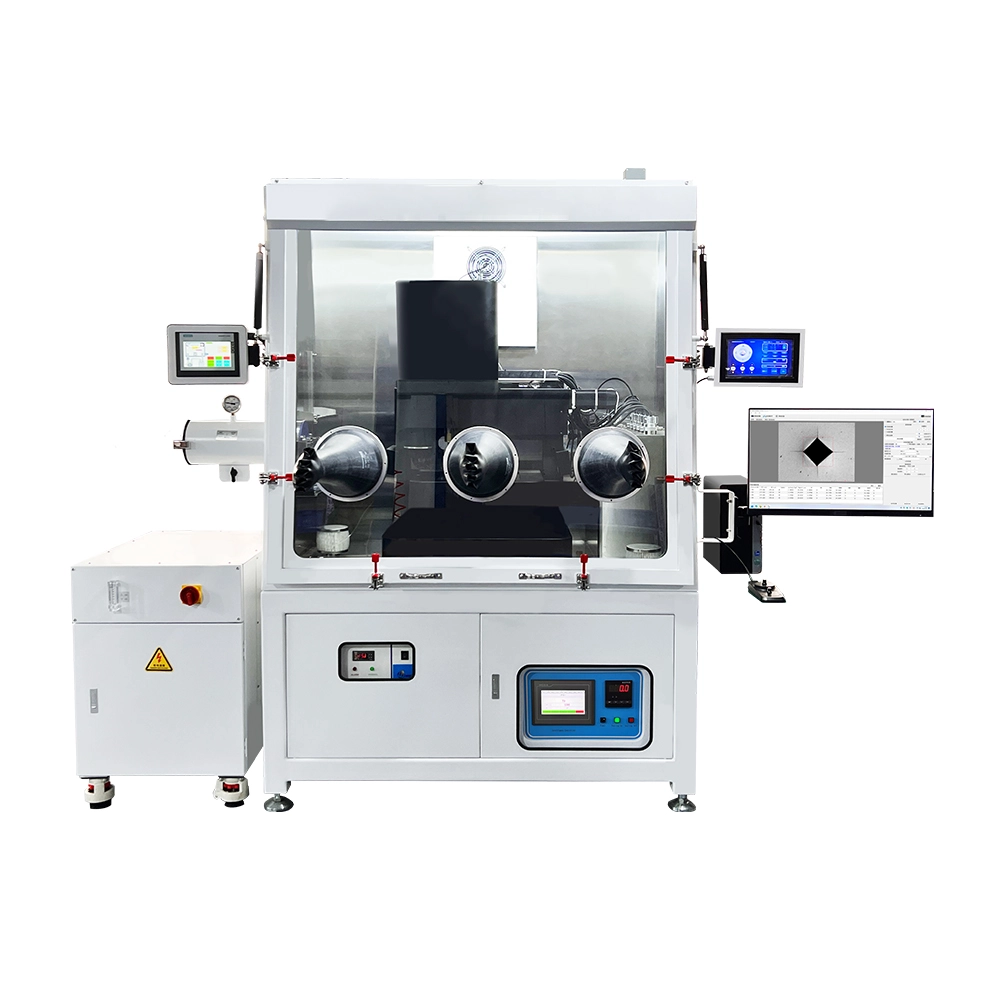
HMAS-HT1300CM 全温场1200℃高温硬度计
全温场1200℃高温硬度计
型号HMAS-HT1300CM
- 使用温度范围200℃~1200℃
- 炉腔温度范围≤1200℃
- 温控精度≤±0.3℃
- 温度场梯度误差≤±5℃
提交即表示同意我们按隐私政策处理您的联系信息。
01
产品概述
HMAS-HT1300CM用于200℃~1200℃材料性能研究,结合高温光学观察与力—时间记录。
以下为厂家原站标称参数。原文载荷单位kg保留,力值单位及可选项需在技术协议中确认;显示分辨率不等于测量准确度。
HMAS-HT1300CM用于200℃~1200℃材料性能研究,结合高温光学观察与力—时间记录。
标配10X物镜,可选配20X物镜。完整参数表保留原站的标准配置与选配条件,载荷单位“kg”按原站记录,订购时需确认力值单位与校准范围。
测试温度范围、炉腔温度、压针预热温度及换样系统极限温度分别列示;各模块的极限值不能替代整机测试温度。
用于高温维氏硬度与压痕形貌分析。断裂韧性等派生量需选择适合材料与裂纹形态的评价方法,不能仅由产品配置认定方法有效。
全温场的含义是:加热炉、压针、物镜、加载机构与换样机构处在同一个温度场里。试样从装炉到压痕观察完成都不离开炉腔,不需要“加热—取出—冷却—再测量”,因此氧化、脱碳与组织转变不会被误读成材料本身的温度响应。
硬度形成链:压针在设定力值下压入试样表面并保荷,卸载后由物镜在同一温度场直接观察压痕,测量对角线 d,按 HV = 0.1891·F/d² 计算维氏硬度(F 单位 N,d 单位 mm)。力—时间原始曲线与压痕图像同时存档,用于复核与追溯。
温度链:硅碳棒 加热,S型铂铑热电偶 测温,温控精度 ≤±0.3℃,温场梯度 ≤±5℃,升温速率 1–40℃/min。炉腔显示温度、试样附近温度与压针预热温度分别记录;炉腔上限 1200℃ 是炉体能力,不等于可测温度 1200℃。
光学与运动链:10X 物镜(选配 20X),物镜工作温度 ≤1200℃,系统显示放大 1000X(选配 2000X),物镜分辨率 1.44 μm(选配 1.19 μm);多轴联动定位精度 ≤±1 μm,使“压入—观察—换点”在同一温度场里连续完成。分辨率是成像能力,不能当作测量准确度。
以 1 kgf(9.80665 N)载荷、压痕对角线 0.050 mm 为例:HV = 0.1891 × 9.80665 ÷ 0.050² ≈ 742。这是公式演示,不代表本机在该载荷下的实测值或不确定度。
hP P maxh max S = dP/dh hold (creep) 暂停动画重播force-depth力—位移曲线:加载段斜率、保荷段深度增长与卸载初始斜率分别对应弹性响应、时间相关变形与接触刚度。 动图为原理示意,曲线与数值非仪器实测数据。02 / CONFIGURATION仪器主要构成以下为本系列公开的模块构成,具体配置以技术协议为准;标注“选配”的项目不作为标准供货。
HMAS-HT1300CM用于200℃~1200℃材料性能研究,结合高温光学观察与力—时间记录。
02
技术参数
| 使用温度范围 | 200℃~1200℃ |
|---|---|
| 炉腔温度范围 | ≤1200℃ |
| 温控精度 | ≤±0.3℃ |
| 温度场梯度误差 | ≤±5℃ |
| 升温速率范围 | 1℃~40℃/min |
| 炉腔温场尺寸 | 100*80*80mm |
| 试样尺寸 | ≤φ30*30mm |
| 加热元件 | 硅碳棒 |
| 控温热电偶 | S型铂铑热电偶 |
| 加载力值范围 | 0.1~30kg |
| 力值档位 | 固定档位/自定义力值 |
| 固定档位力值 | 标配61档 |
| 自定义力值 | 输入力值 |
| 加载方式 | 定力值/定速度 |
| 定力值加载精度 | ≤1kg时±2%;>1kg时±0.5% |
| 定力值加载分辨率 | 0.01%FS |
| 加载过程 | 实时力值、时间数据 |
| 保荷时间 | ≤72小时 |
| 传感器 | 耐高温力值传感器 |
| 预热时长 | ≤50小时 |
| 预热时间 | 自定义,单位min或s |
| 最高预热温度 | ≤1200℃ |
| 物镜放大倍数 | 10X物镜(选配20X物镜) |
| 系统显示放大倍数 | 1000X(选配2000X) |
| 物镜分辨率 | 1.44um,选配1.19um |
| 物镜工作温度 | ≤1200℃ |
| 单次持续工作时间 | ≤50小时 |
| 更换方式 | 手动,选配自动 |
| 更换时长 | ≤50秒 |
| 系统极限温度 | ≤1800℃ |
| 系统测试环境 | ≤1200℃ |
| 联动轴数 | 5轴(选配6~8轴) |
| 运动控制精度 | ≤±1um |
| 运动控制速度 | ≤5000um/s |
| 运动控制分辨率 | ≤0.1um |
| 运动控制方式 | 自动 |
| X轴行程(横轴) | 250mm |
| Y-A轴行程(10X物镜) | 90mm |
| Y-B轴行程(20X物镜) | 90mm |
| Y-C轴行程(压针) | 90mm |
| Z轴行程 | 12mm |
| Z-Y轴行程(样品升降轴) | 0~60mm手动/自动 |
| 最大流量 | 13L/min |
| 介质 | 惰性气体 |
| 冷却时间 | ≤5秒 |
| 气压 | 0.8Mpa |
| 冷却温度 | ≤55℃ |
| 持续工作时间 | ≤72小时 |
| 冷却组数 | 4 |
| 冷却角 | 90° |
| 可修复次数 | ≤20次 |
| 单次加载持续时间 | ≤72小时 |
| 全尺寸1700型压针 | 110mm*φ8(可选配110mm*φ6.35) |
| 水氧指标 | ≤1ppm |
| 工位数 | 1.0 |
| 尺寸 | 2200*1420*2270mm |
| 腔室尺寸 | 1350*950*1400mm |
| 箱体材质 | 304不锈钢 |
| 箱体底板材质 | 304不锈钢 |
| 额定制冷量 | 1050W |
| 制冷剂 | R134a |
| 温度范围 | 15~36℃ |
| 噪音 | ≤63dB(A) |
| 仪器外形尺寸 | 2400*1500*2350mm(安置空间大于长3800*宽2000*高2800mm) |
| 仪器重量 | 1800kg |
| 气源 | 99.999%高纯氩气等 |
| 电源 | 220V(功率>6.5KW) |
* 结果由规则引擎与产品库匹配生成,仅供初选;最终以工程师确认为准。
03
产品原理
HMAS/IMAS 全温场高温硬度计与压痕仪的核心,是把加载系统、光学系统与温控系统同时做到高温端:
- 全温场加热炉:4×U 型二硅化钼加热体,炉腔 ≤1700℃;B 型热电偶 + 多段 PID,控温精度 ≤±0.3℃,温场梯度 ≤±5℃(100×80×80 mm 腔体),升温速率 1~40 ℃/min。
- 大量程连续变加载:0.1~30 kg(标配,可选 1~150 kg),61 个固定档 + 自定义力值,定力值/定速度两种模式,加载全程以高采样率记录力-时间曲线;保荷最长 72 h,用于蠕变与长时原位实验。
- 高温光学成像:10X(可选 20X)物镜在 1600℃ 下直接观察压痕与裂纹,物镜分辨率 1.44 μm;配合 CCD 形成同温场原位视频。
- 快速换样与氛围:同温场 ≤50 s 换样;手套箱水氧 ≤1 ppm,惰性/真空氛围可选,防止难熔材料与涂层氧化。
IMAS 压痕仪进一步以仪器化压痕(ISO 14577)方式在加载-卸载全程采集力-位移曲线,按 Oliver-Pharr 方法计算高温模量与硬度,实现"硬度 + 模量 + 蠕变"一机动态表征。
04
动图流程
- 装样与压针预热:试样(≤φ30×30 mm)置于炉腔载台,压针按设定预热到目标温度。
- 升温保温:1~40 ℃/min 升温,B 型热电偶闭环控温到目标点并均温。
- 原位对焦:10X/20X 物镜对压痕区域对焦,确认表面无氧化层干扰。
- 加载与保荷:定力值或定速度加载,实时记录力-时间(IMAS 记录力-位移);保荷按设定(秒级~72 h)。
- 卸载与测量:卸载后同温场读压痕对角线或由曲线计算接触深度;同温场 ≤50 s 换下一件。
- 数据建模:软件按 HV 公式或 Oliver-Pharr 输出硬度/模量-温度曲线与报告。
05
计算方法与公式
① 维氏硬度:HV = 1.8544·F/d²(F 单位 kgf、d 为压痕对角线均值 mm)。例:F = 1 kgf、d = 0.06 mm → HV ≈ 515;1600℃ 下陶瓷典型 300~600 HV 需 1~5 kgf 档。
② 定力值加载精度:≤1 kg 时 ±2%,>1 kg 时 ±0.5%,分辨率 0.01% FS;力-时间曲线斜率给出加载速率。
③ 仪器化压痕(IMAS,Oliver-Pharr):接触刚度 S = dP/dh(卸载曲线顶部 1/3 拟合),接触深度 hc = hmax − 0.75·Pmax/S,投影面积 Ac = 24.5·hc²(维氏/玻氏),硬度 H = Pmax/Ac,约化模量 Er = (√π/2)·S/√Ac,材料模量由 1/Er = (1−ν²)/E + (1−νi²)/Ei 反解。
④ 高温断裂韧性:KIC = 0.016·(E/H)1/2·(F/c3/2)(压痕法,c 为裂纹半长)。例:E/H = 20、F = 10 kgf、c = 0.15 mm → KIC ≈ 4.1 MPa·m1/2。
⑤ 蠕变速率:保荷段位移-时间按 ln 对数或幂律拟合,得应变速率 ε̇ = dh/dt/hc,评价高温组织稳定性。
06
标准规范
| 标准号 | 名称 | 适用环节 |
|---|---|---|
| GB/T 4340.1-2009 | 金属材料 维氏硬度试验 第1部分 | 维氏压痕测量与计算 |
| ASTM E92-17 | 维氏与努氏硬度试验方法 | 压痕法验收 |
| ASTM E384-17 | 材料显微压痕硬度试验 | 显微/小载荷压痕 |
| ISO 14577-1:2015 | 金属材料 仪器化压痕试验 第1部分 | IMAS 模量/硬度动态表征 |
| ISO 14577 系列 | 仪器化压痕 高温试验附则 | 高温段数据有效性控制 |
高温试验还需记录:温度点、保温时间、氛围、力-时间原始数据与同温场照片,满足科研可追溯要求。
07
选型方案
① 第一步永远是温度:把「工艺温度 + 20% 安全余量」作为上限去选型号。600℃ 段选 HMAS-HT600/HT700CM;800℃ 段 HT800/HT900CM;1200℃ 段 HT1200/HT1300CM;1400℃ 段 HT1500CM;1600℃ 段 HMAS-UHT1700CM 或 IMAS-UHT1700。
② 只测硬度还是要力学曲线:只需维氏压痕与形貌 → HMAS 系列(金刚石压头 + 同温场光学成像);需要力-位移曲线、高温弹性模量、蠕变柔度 → IMAS 系列(仪器化压痕,符合 ISO 14577)。
③ 氛围决定配置:TiAl、难熔金属、涂层必须惰性气体或真空(氧含量 ≤10 ppm),并配手套箱换样;普通耐热钢、铸铁可用高纯氩保护。
④ 载荷按材料定:陶瓷与薄涂层 0.1~10 kg(HV0.1~HV10);高温合金、硬质合金 1~30 kg 标配;铸锻件本体可选至 150 kg。
⑤ 批量 vs 科研:产线抽检选同温场 50 s 快速换样 + 多工位;科研选带原位成像、可编程多温度阶梯、原始数据全导出的机型。
⑥ 场地与配套:设备占地 ≥3.8×2.0×2.8 m;99.999% 氩气瓶或液氩;电源 220 V / ≥6.5 kW;地面振动 ≤VC-C;配冷却水或风冷。
| 型号段 | 温度上限 | 典型场景 | 关键能力 |
|---|---|---|---|
| HMAS-HT600 / HT700CM | 600~700℃ | 铝合金、铜合金、回火钢 | 维氏压痕 + 同温场成像 |
| HMAS-HT800 / HT900CM | 800~900℃ | 耐热钢、铸铁、硬质合金 | 长时间保温、批量换样 |
| HMAS-HT1200 / HT1300CM | 1200~1300℃ | 镍基高温合金、TBC | 惰性氛围、涂层截面 |
| HMAS-HT1500CM | 1500℃ | 难熔合金、陶瓷 | 高真空、高温光学 |
| HMAS-UHT1700CM / IMAS-UHT1700 | 1600~1700℃ | UHTC、单晶、核材料 | 极限温场、原位曲线 |
| IMAS-HT700CM / HT900CM | 700~900℃ | 蠕变、模量表征 | ISO 14577 力-位移曲线 |
报价与交期影响因素:温度上限、是否真空/手套箱、载荷范围、是否含原位成像与激光导热接口、软件是否需要对接实验室 LIMS。常规机型 45~60 天,1600℃ 级与手套箱配置 90 天以上。
08
检测方法
试样:≤φ30×30 mm,两端平行度 ≤0.02 mm,测量面粗糙度 Ra ≤0.4 μm(建议 ≤0.1 μm);难熔材料在手套箱内转移避免吸潮。
测温与均温:B 型热电偶靠近试样表面校核;每个温度点保温 15~30 min,确认温场梯度 ≤±5℃ 后再加载。
压针:金刚石维氏压针预热(≤50 h 寿命管理),同批实验用同一支压针;压痕间距 ≥3~4 倍对角线。
数据:每个温度点 ≥3 个有效压痕;记录力-时间全程曲线(IMAS 另记位移);异常卸载曲线(氧化、崩碎)作废并拍照留档。
期间核查:用常温标准硬度块在 25℃ 验证加载链路;每季度用参比陶瓷样做高温一致性核查。
09
行业应用
- 航空发动机热端部件:单晶/定向凝固叶片、粉末盘、燃烧室火焰筒在 800~1200℃ 服役温度下的硬度与模量保持率;热障涂层(TBC)陶瓷层与粘结层的界面硬度梯度。验收指标:同一点三次压痕 HV 极差 ≤3%,温度偏差 ≤±3℃。
- 核电与核材料:Zr-4/Zirlo 包壳、316L/690 合金辐照前后高温硬度对比,蠕变柔度随时间曲线;验收指标:400℃ 恒载 2 h 位移漂移 ≤0.5 μm。
- 难熔金属与超高温陶瓷:W/Mo 合金、ZrB₂-SiC、HfC 等 1400~1600℃ 本征硬度;验收指标:真空度 ≤5×10⁻³ Pa,1600℃ 保温 30 min 后压痕仍可测(同温场成像)。
- 硬质合金与粉末冶金:烧结温度窗口验证,1000℃ 硬度随 Co 含量变化曲线,用于替代部分高温抗弯试验。
- 汽车动力总成:涡轮增压器涡壳、排气歧管用耐热铸铁/耐热钢的高温软化曲线;验收指标:与 800℃ 拉伸屈服强度相关性 R² ≥0.85。
- 功能涂层与刀具:PVD/CVD 涂层(TiAlN、AlCrN、DLC)高温软化与膜基结合失效温度判定;切削刀具红硬性对比。
- 高校与研究院所:相变、蠕变、氧化动力学的原位力学数据采集,需原始力-位移-时间三通道数据导出。
- 第三方检测与仲裁:高温硬度比对试验、失效分析复现;要求设备在检定有效期内且温场均匀性 ≤±5℃。
10