
高温硬度测试的气氛控制:极限真空、氩气置换与氧含量判据
钛合金 800 ℃以上快速吸氧,极限真空 10⁻² Pa 不等于合格,真正要控制的是氧分压与泄漏率。
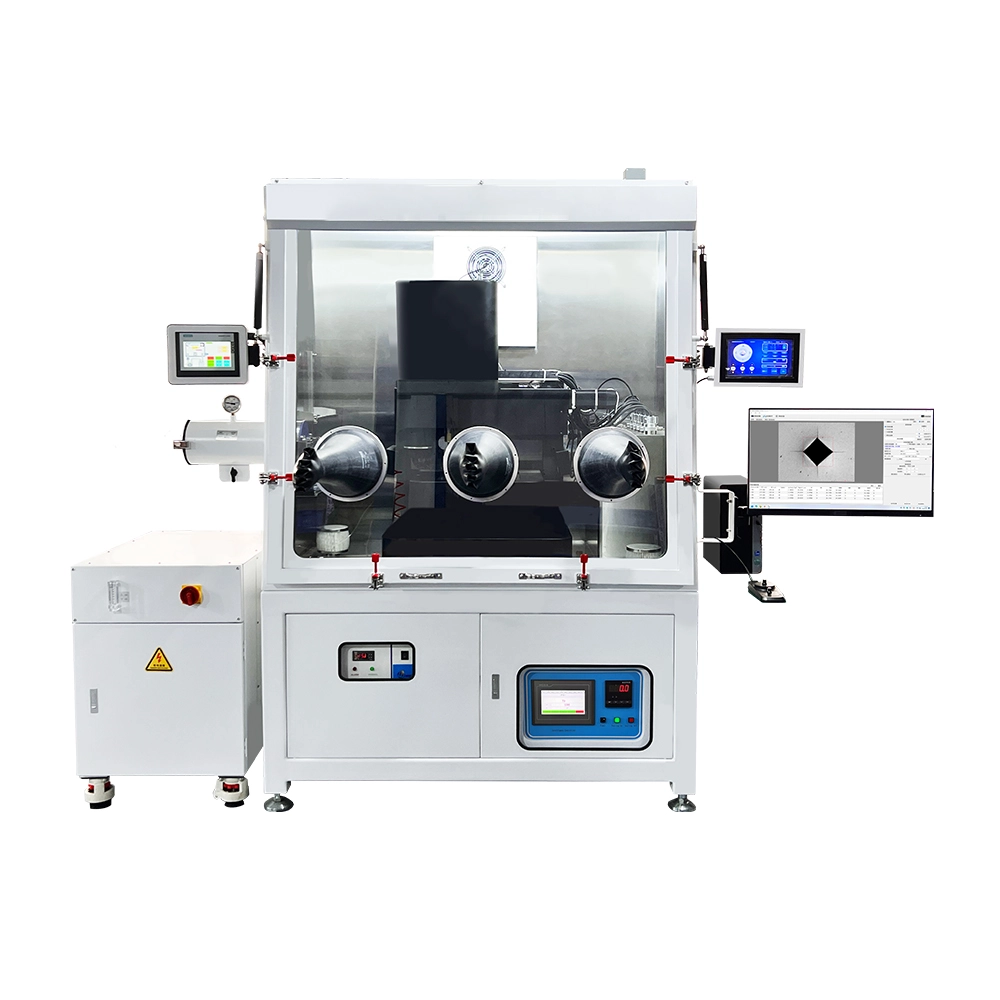
为什么极限真空不等于低氧
高温硬度试验的气氛要求是"低氧分压"而不是"高真空度"。炉内总压 10⁻² Pa 时,若残余气体中水蒸气、氧气占比较高,氧分压仍可能超过 10⁻⁴ Pa,钛合金、锆合金在 800 ℃以上会在数十分钟内生成富氧 α 层(α-case),表面硬度升高 50~150 HV,测得的不再是基体硬度。工程上应以氧分压 ≤10⁻⁴ Pa 或氧含量 ≤10 ppm 作为气氛合格判据。
置换法操作流程
对于真空度有限的炉型,推荐抽充置换:抽至 10⁻² Pa 级后充入 99.999 % 高纯氩至微正压(约 0.105 MPa),保持 5 min 再抽真空,循环 3 次可将氧含量稀释三个数量级以上。此后维持小流量(0.5~1 L/min)氩气正压保护,可抑制外部渗漏的影响。注意氩气需经脱氧干燥纯化,露点低于 -60 ℃。
泄漏率与监控手段
炉体静态泄漏率(压升法)应小于 10 Pa·L/s:关闭抽气阀后记录 30 min 内压升,压升率乘以炉膛容积即得。在线监控可用氧化锆氧探头(测量下限约 10⁻¹⁰ Pa 氧分压,需 700 ℃以上工作温度)或残余气体分析仪(RGA)观察质量数 32 与 18 的峰高变化。升温过程中材料放气会使氧分压短时回升,建议在目标温度保温 20~30 min、氧分压回落到判据线以下后再加载压痕。
结果验证
气氛是否合格有两个简易判据:一是试样外观,钛合金试验后应保持金属光泽,出现蓝色、金黄色干涉色说明已有氧化;二是数据重复性,同温度 5 点硬度值的相对标准偏差应小于 3 %,若离散度大且随时间系统性漂移,优先排查气氛而非压头。报告中应注明真空度、气体纯度、流量与保温时间四项参数,便于结果复现与比对。


