
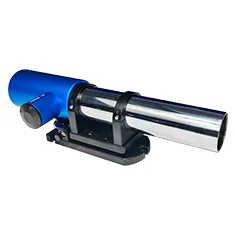
该厂轧机换辊后轧制力波动大,怀疑机架窗口滑板面磨损不均导致轧辊交叉,缺乏大平面原位测量手段。
方案:MC030-MAT300/48/0.5 自准直仪(示值误差 ±0.5″)配合 200 mm 步距反射镜桥板,按网格法对 2.4 m×1.1 m 窗口面测 13×7 点阵,软件按最小二乘平面重构平面度。
结果:操作侧窗口平面度 0.31 mm,呈对角扭曲;按测量图四点加垫调整后收敛到 0.08 mm,轧制力波动下降 40%,换辊周期恢复正常;此后每次大修均以该方法建立窗口面基准档案,累计复测 3 次数据漂移小于 0.02 mm。


